रंग वर्गीकरण मशीनें
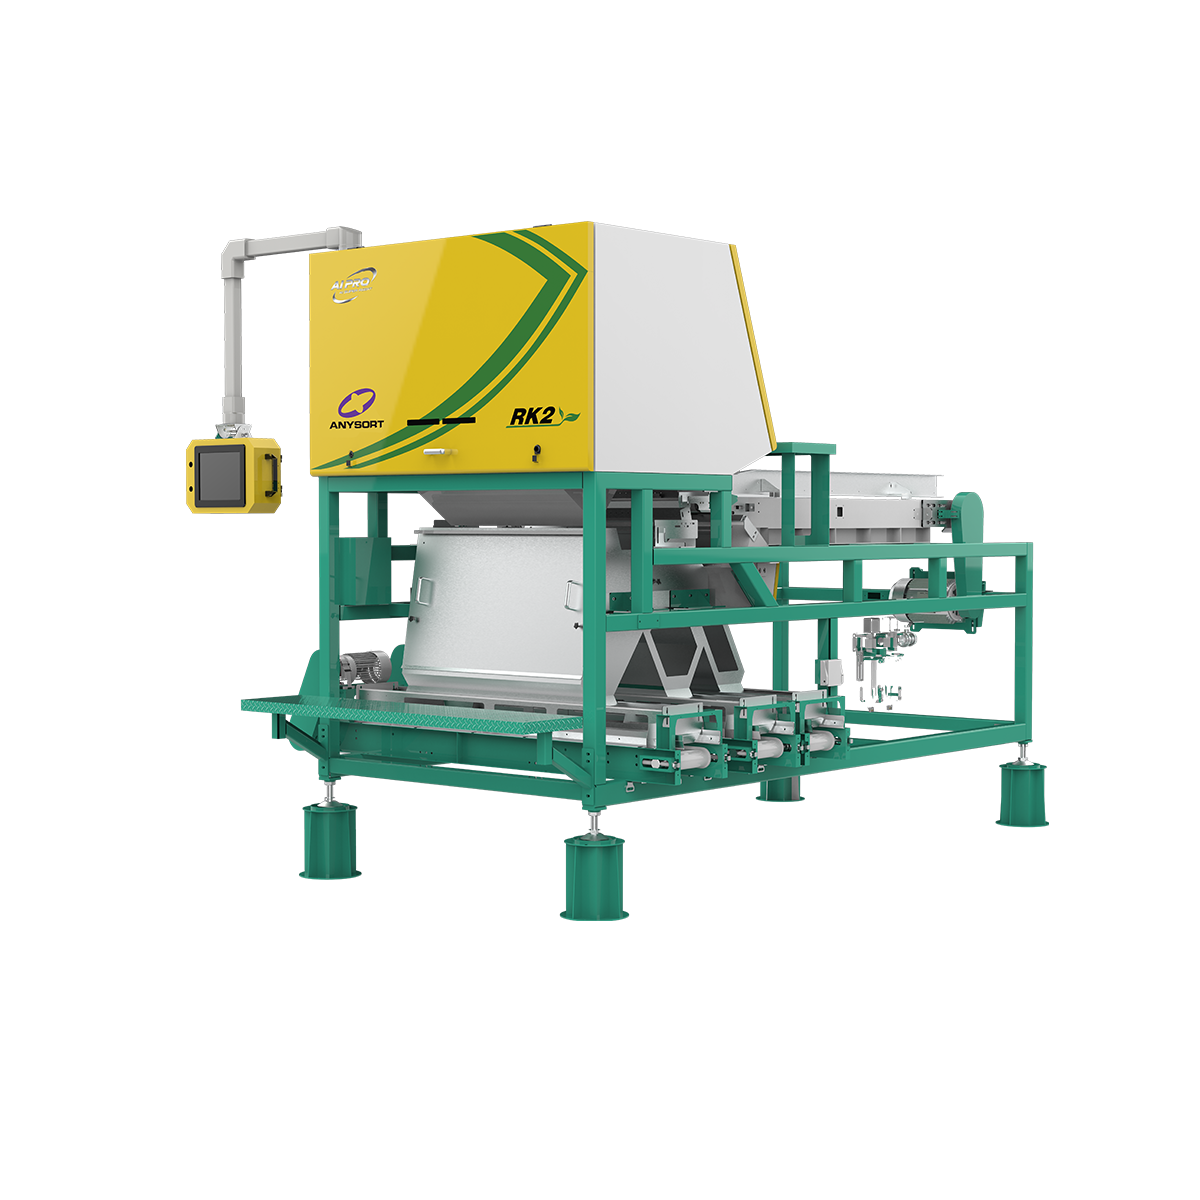
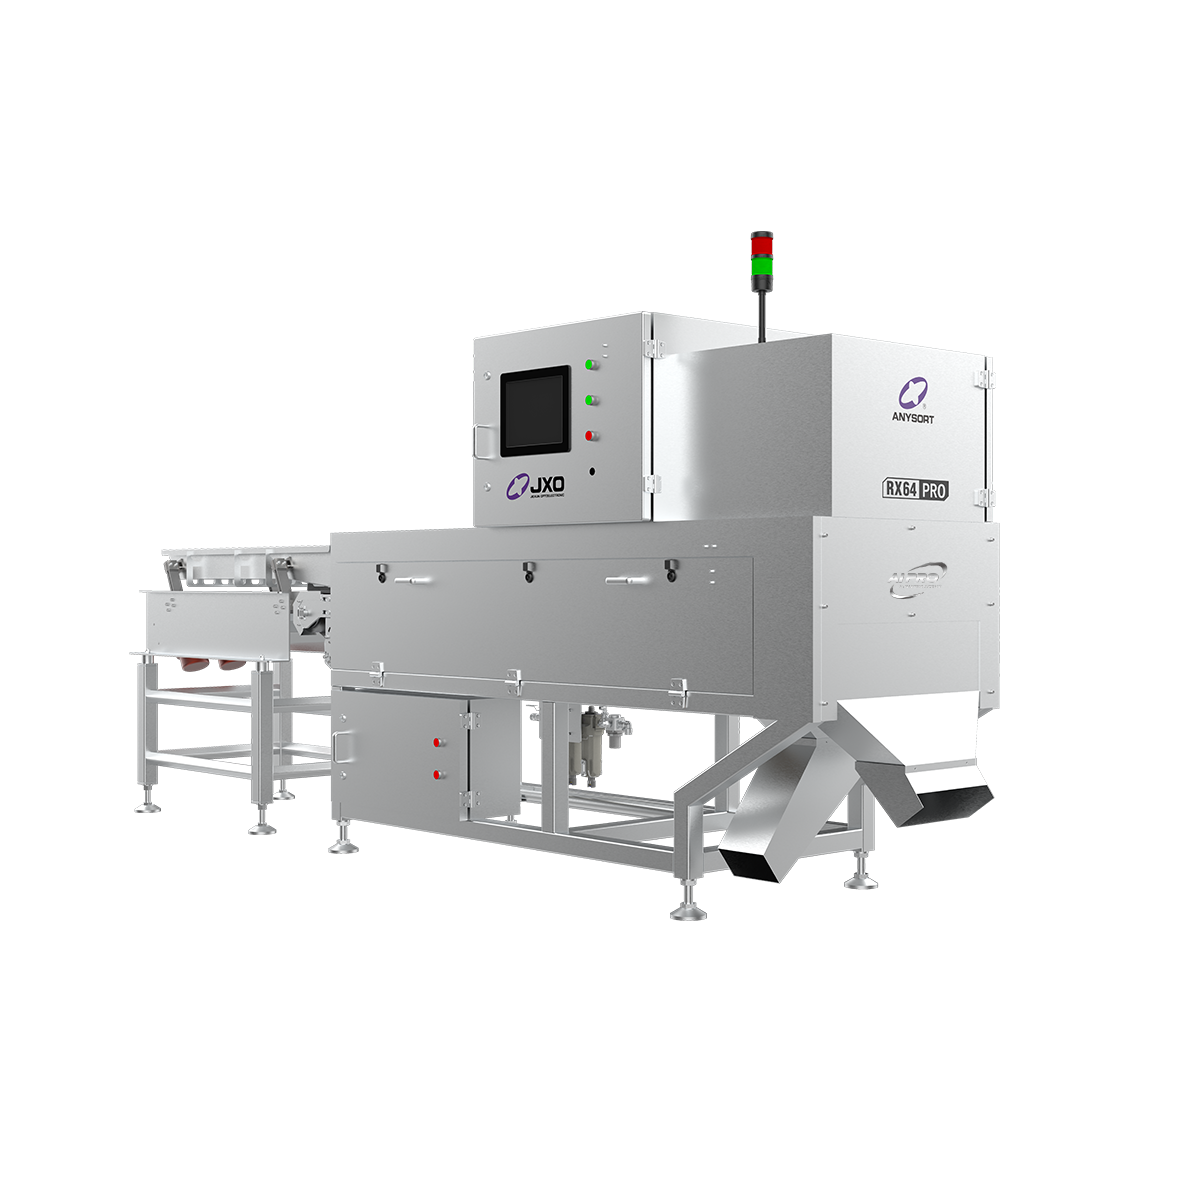
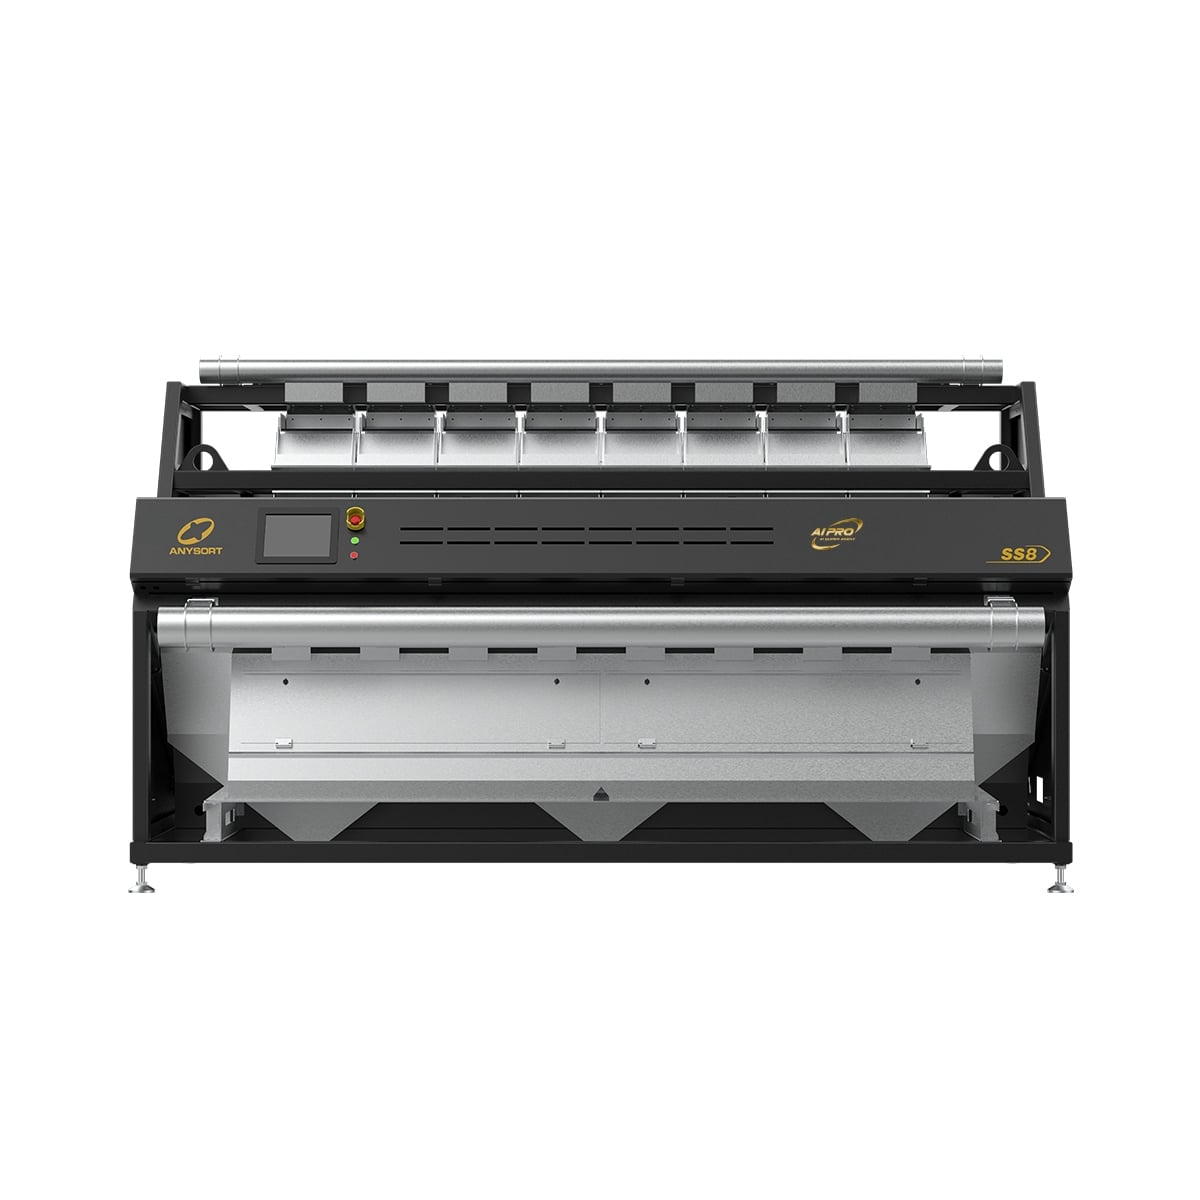
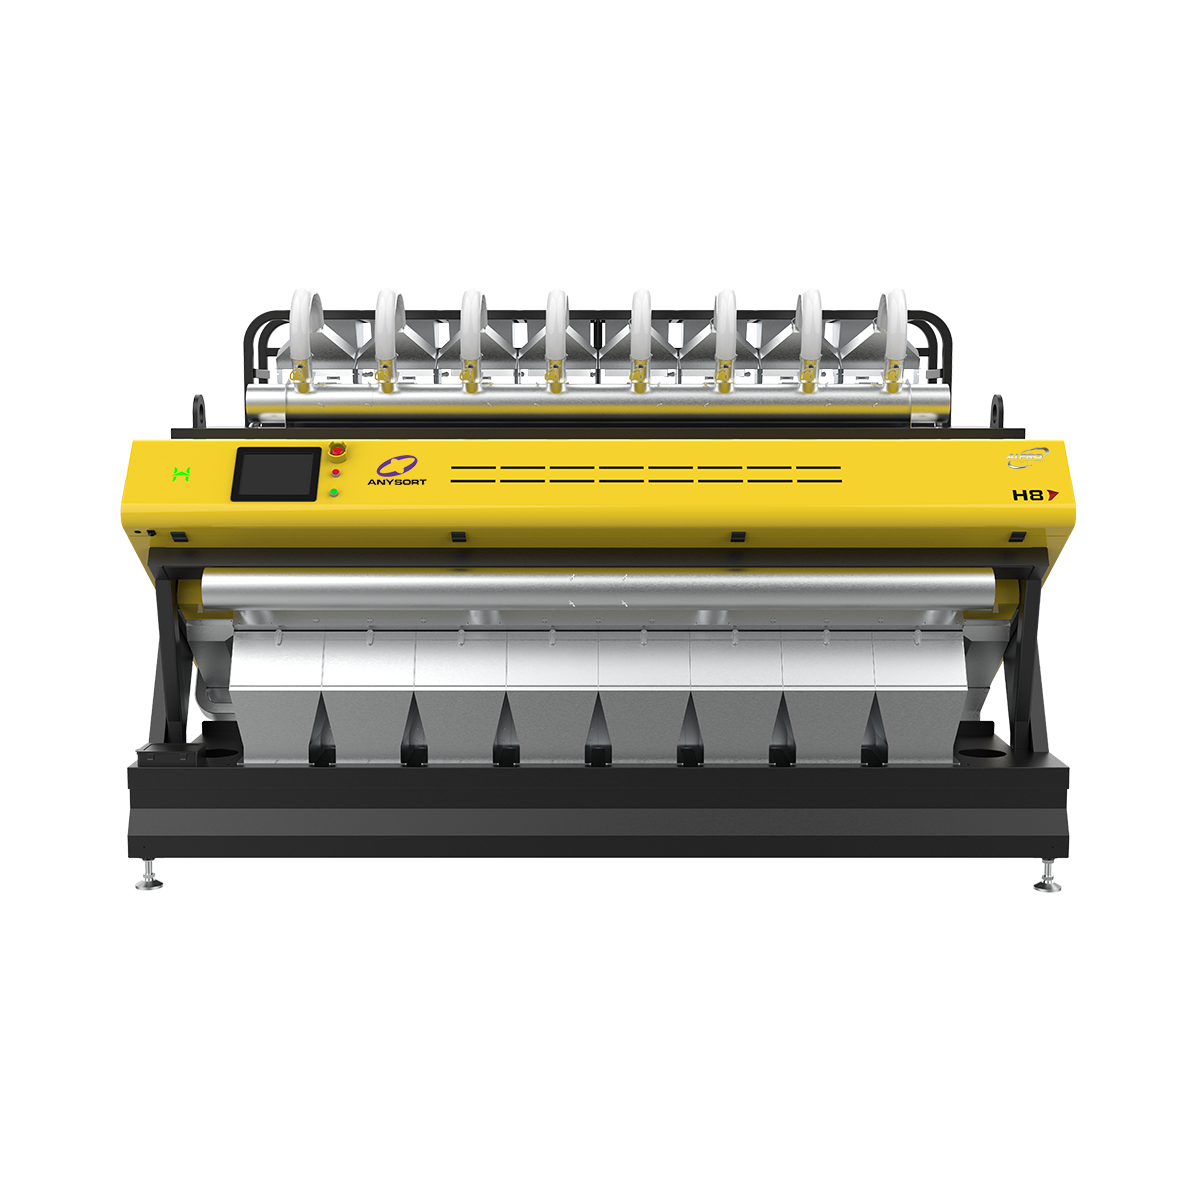
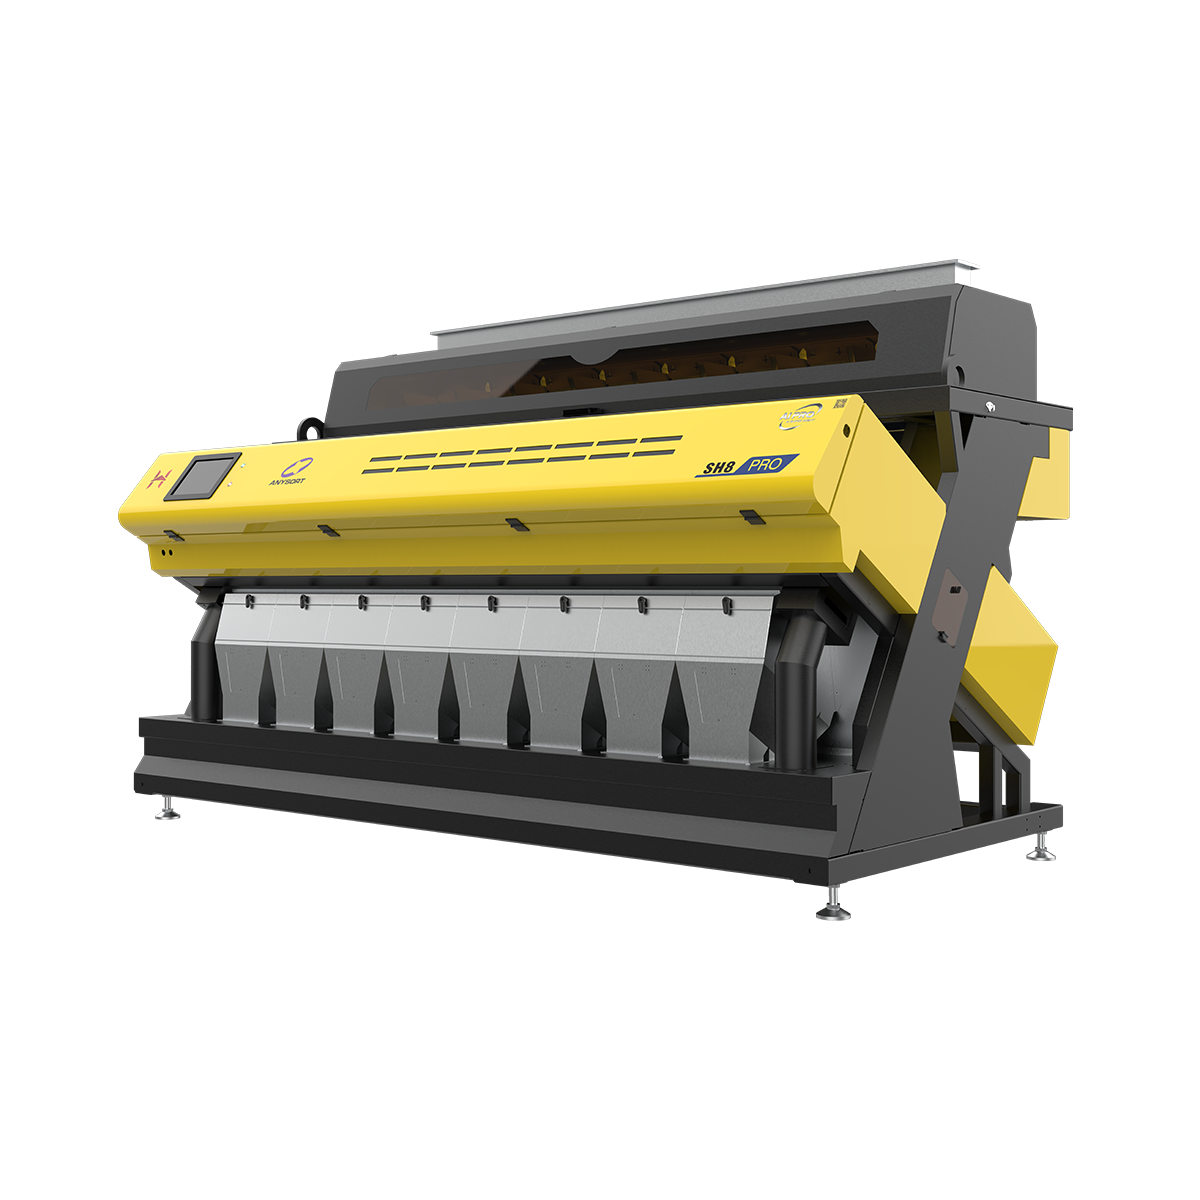
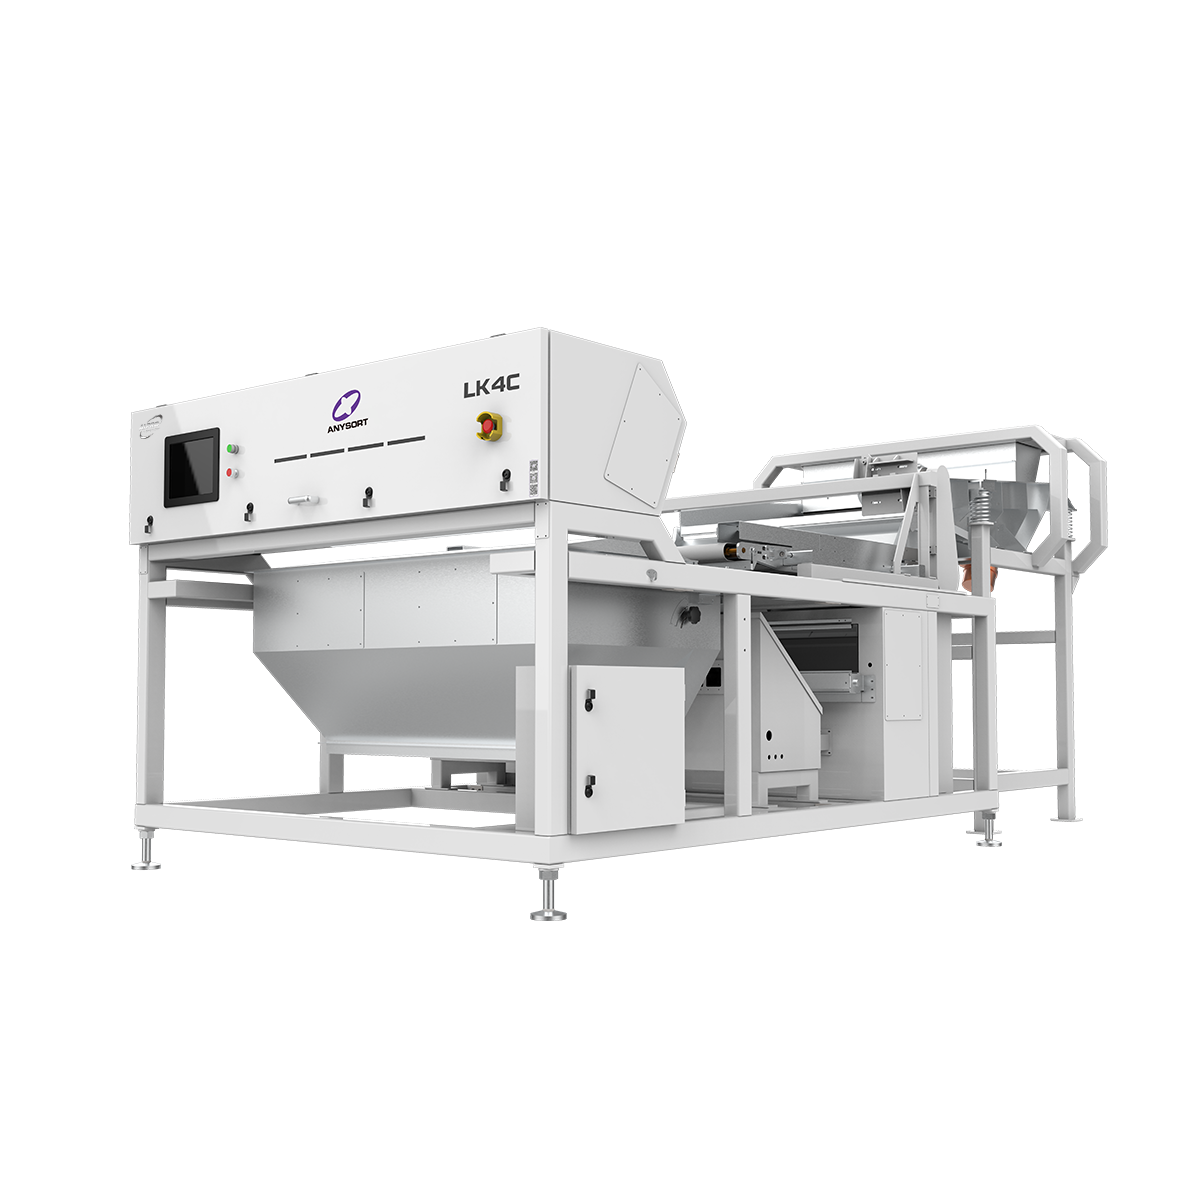
रंग वर्गीकरण मशीनें उन्नत प्रकाशिक प्रौद्योगिकी का प्रतिनिधित्व करती हैं, जिन्हें स्वचालित रूप से रंग विनिर्देशों के आधार पर सामग्रियों को अलग करने और उनका मानकीकरण करने के लिए डिज़ाइन किया गया है। ये उन्नत प्रणालियाँ उच्च-रिज़ॉल्यूशन कैमरों और कृत्रिम बुद्धिमत्ता का उपयोग करती हैं ताकि वस्तुओं की पहचान की जा सके और उन्हें अत्यधिक सटीकता के साथ वर्गीकृत किया जा सके। रंग वर्गीकरण मशीनें खाद्य प्रसंस्करण से लेकर पुनर्चक्रण और कृषि तक कई उद्योगों में अपरिहार्य बन गई हैं। रंग वर्गीकरण मशीनों का प्राथमिक कार्य उत्पादन प्रवाह से दोषपूर्ण, रंगहीन या विदेशी सामग्रियों को हटाना है। एलईडी प्रकाश और विशिष्ट सेंसरों का उपयोग करते हुए, ये मशीनें प्रत्येक वस्तु का व्यक्तिगत रूप से स्कैन करती हैं और रंगों की तुलना पूर्व-निर्धारित मानकों से करती हैं। रंग वर्गीकरण मशीनें सामग्रियों को शानदार गति से संसाधित करती हैं, जिसमें प्रति मिनट हज़ारों वस्तुओं को संसाधित करना शामिल है, बिना सटीकता को समझौते के बिना। प्रौद्योगिकी के रूप में, रंग वर्गीकरण मशीनों में बहु-वर्णक्रम प्रतिबिंबन, मशीन लर्निंग एल्गोरिदम और वायुद्वारा निकास प्रणालियों जैसी उन्नत सुविधाओं को शामिल किया गया है। ये प्रणालियाँ उन्नत सॉफ़्टवेयर का उपयोग करती हैं जो सामग्रि के गुणों और प्रकाश की स्थितियों में परिवर्तनों के अनुसार लगातार अनुकूलित होती रहती हैं। रंग वर्गीकरण मशीनें त्वरित सॉर्टिंग निर्णय लेने के लिए वास्तविक समय के डेटा प्रसंस्करण का उपयोग करती हैं, जिससे उत्पादन चक्र के दौरान सुसंगत गुणवत्ता नियंत्रण सुनिश्चित होता है। रंग वर्गीकरण मशीनों के अनुप्रयोग विविध क्षेत्रों में फैले हुए हैं। खाद्य उद्योग में, वे अनाज, नट्स, कॉफी बीन्स और सूखे फलों का निरीक्षण करती हैं। कृषि उत्पादक बीज सफाई और फसल वर्गीकरण के लिए रंग वर्गीकरण मशीनों का उपयोग करते हैं। पुनर्चक्रण सुविधाएँ प्लास्टिक और सामग्री अलगाव के लिए इन मशीनों को तैनात करती हैं। विनिर्माण वातावरण गुणवत्ता आश्वासन और दोष का पता लगाने के लिए रंग वर्गीकरण मशीनों से लाभान्वित होते हैं, जिससे वे उन कंपनियों के लिए एक आवश्यक निवेश बन जाती हैं जो उत्पाद उत्कृष्टता और संचालन दक्षता को प्राथमिकता देती हैं।

 EN