Lebensmittel-Sortierausrüstung | Lösungen für die Qualitätskontrolle

Alle Kategorien

lebensmittel-Sortieranlagen

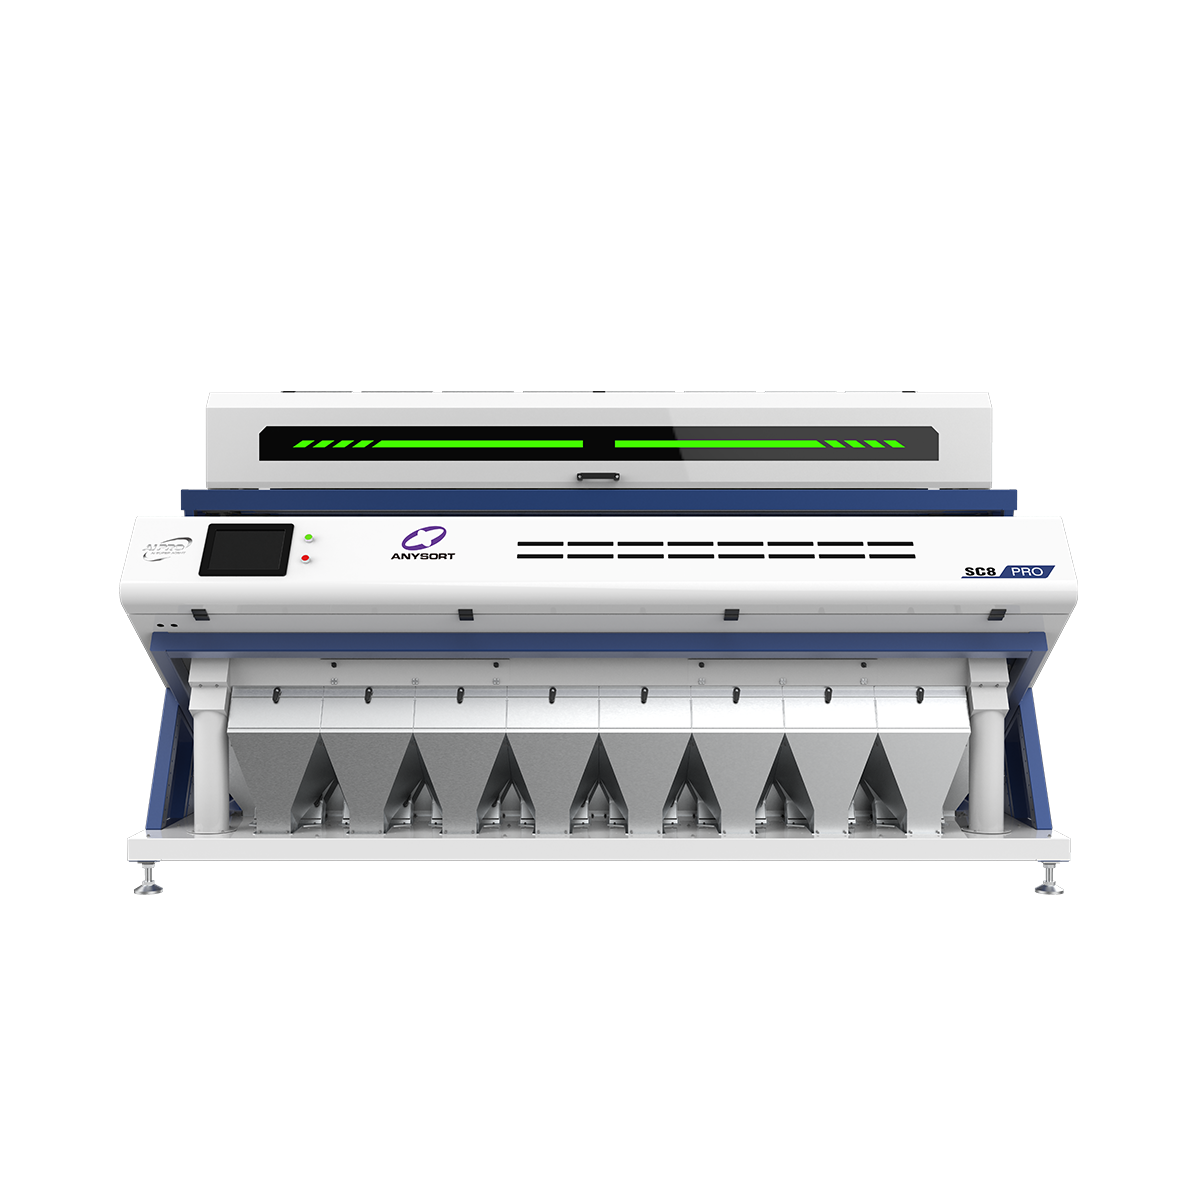
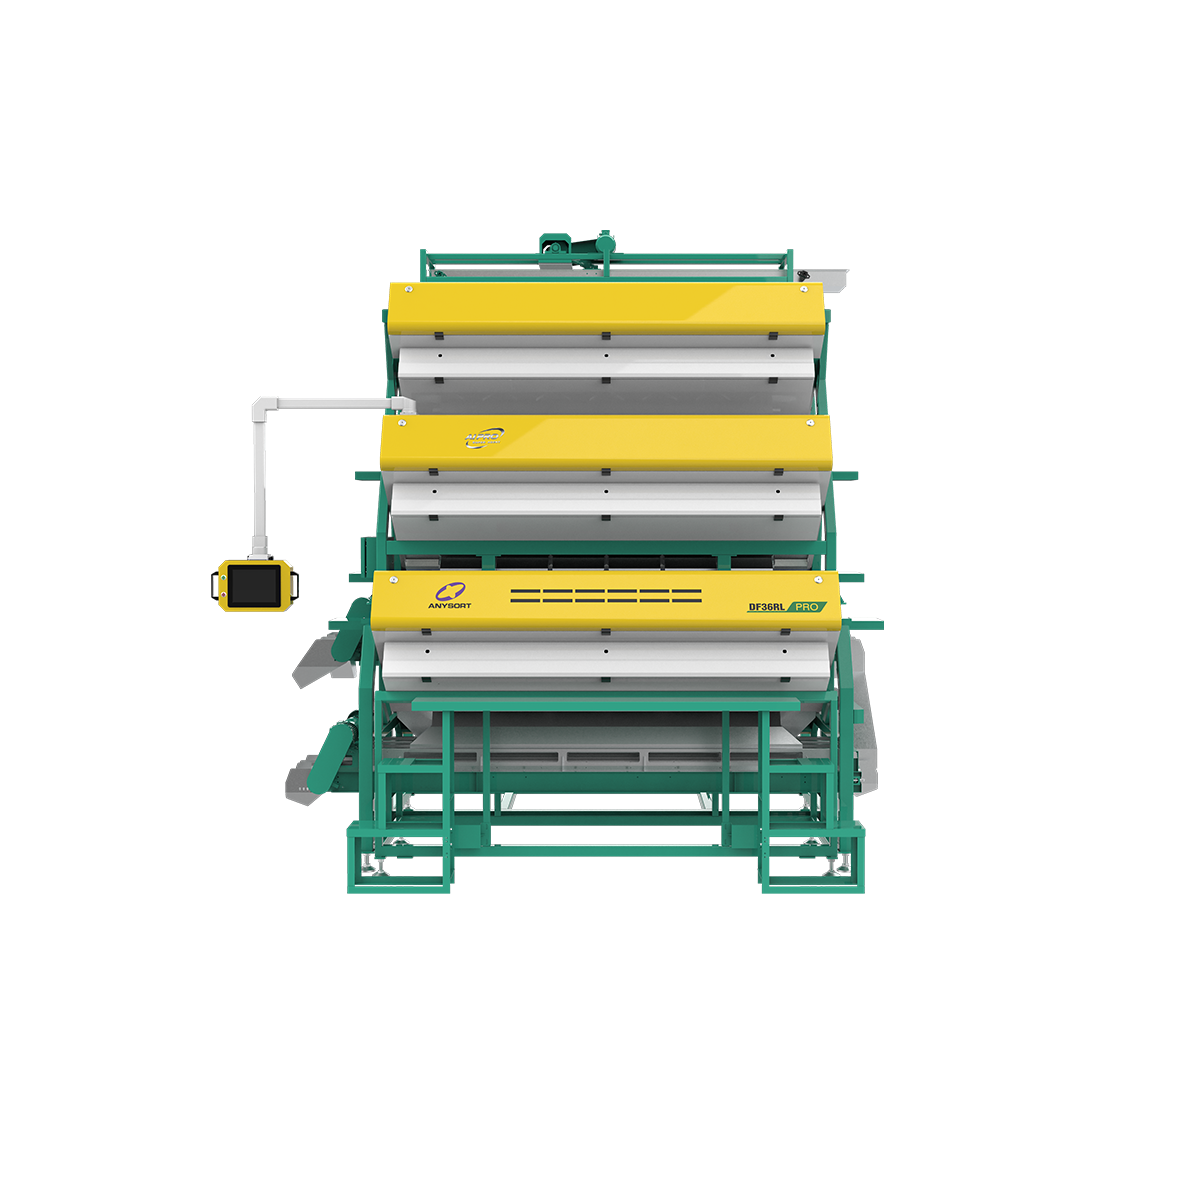
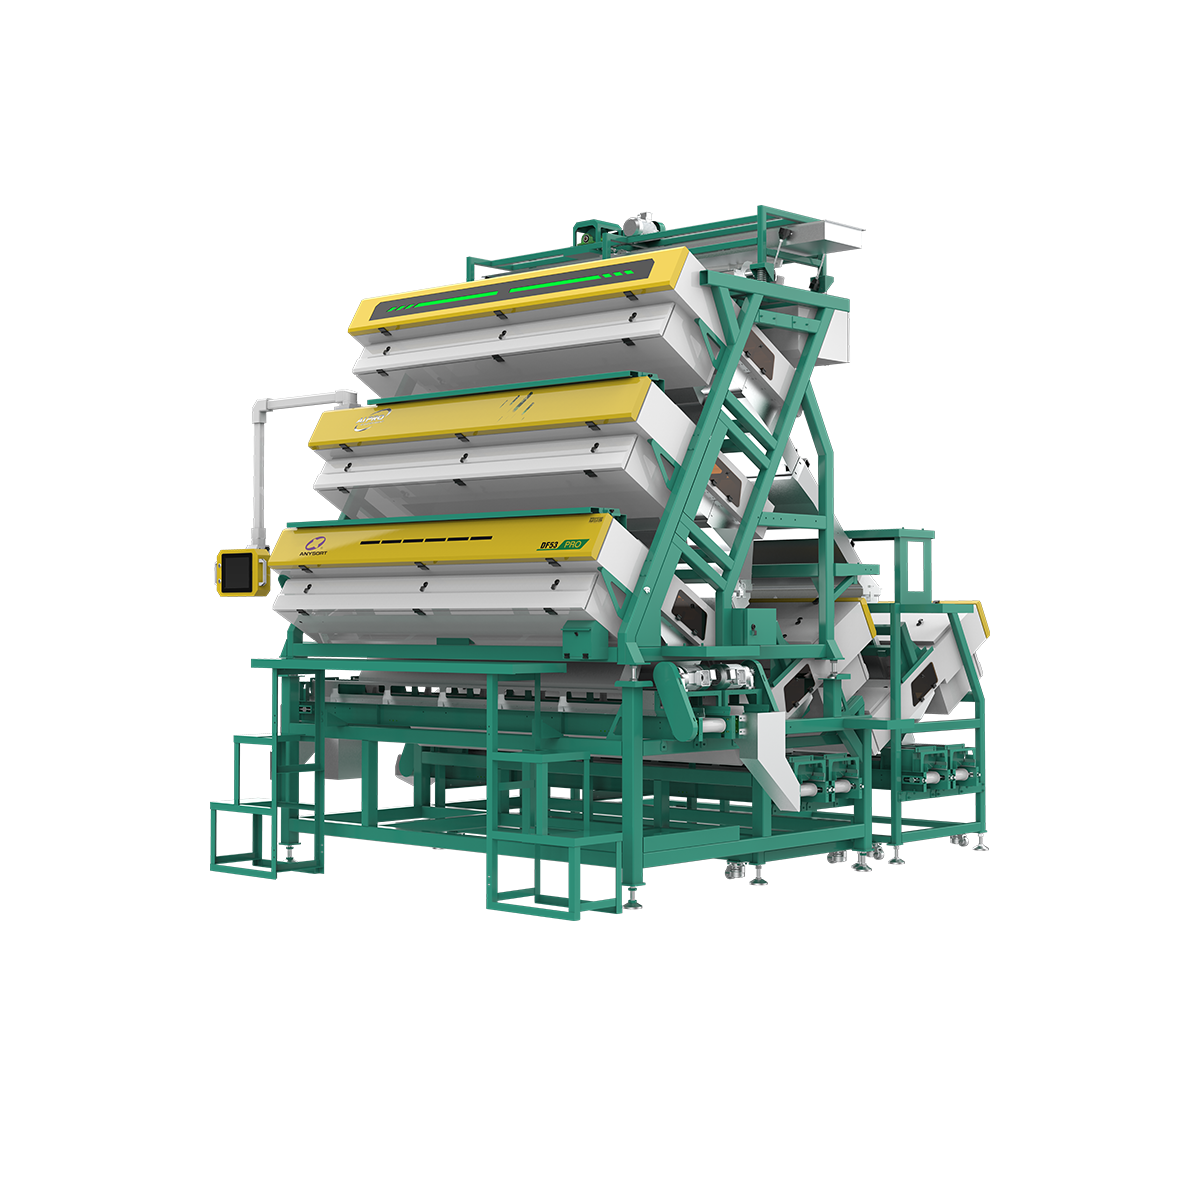
Anlagen zur Lebensmittelsortierung stellen einen entscheidenden Fortschritt in der modernen Lebensmittelverarbeitung und Qualitätskontrolle dar. Diese hochentwickelte Maschinentechnik nutzt fortschrittliche optische Sensoren und künstliche Intelligenz, um Lebensmittel automatisch nach Größe, Farbe, Gewicht und Fehlern zu erkennen, zu identifizieren und zu sortieren. Anlagen zur Lebensmittelsortierung optimieren Produktionslinien, indem sie Verunreinigungen, beschädigte Artikel und minderwertige Produkte mit einer Präzision entfernen, die manuelle Inspektionen nicht erreichen können. Die zugrundeliegende Technologie umfasst Hochgeschwindigkeitskameras, Spektroskopie und maschinelle Lernalgorithmen, die eine Echtzeitanalyse von Tausenden von Artikeln pro Minute ermöglichen. Anwendungen für Anlagen zur Lebensmittelsortierung erstrecken sich über zahlreiche Branchen, darunter Landwirtschaft, Verarbeitung von Nüssen und Samen, Getreide und Müsli, Tiefkühlgemüse, Obst sowie Spezial-Lebensmittelproduktion. Moderne Systeme zur Lebensmittelsortierung integrieren sich nahtlos in bestehende Produktionsinfrastrukturen und bieten intuitive Touchscreen-Steuerungen sowie umfassende Funktionen zur Datenaufzeichnung. Die Anlagen arbeiten kontinuierlich mit minimaler Ausfallzeit, senken so die Personalkosten und verbessern gleichzeitig die Produktkonsistenz sowie die Sicherheitsstandards. Anlagen zur Lebensmittelsortierung überzeugen durch außergewöhnliche Zuverlässigkeit dank robuster Konstruktion, die anspruchsvolle Produktionsumgebungen aushält. Unternehmen, die Anlagen zur Lebensmittelsortierung einsetzen, profitieren von verbesserter Rückverfolgbarkeit, Einhaltung lebensmittelrechtlicher Vorschriften sowie gesteigerter Kundenzufriedenheit durch eine hervorragende Qualitätssicherung entlang der gesamten Verarbeitungskette.

Neue Produktfreigaben

Anlagen zur Lebensmittelsortierung bieten Lebensmittelherstellern und -produzenten einen erheblichen Mehrwert, um die betriebliche Effizienz und die Produktqualität zu steigern. Der wesentliche Vorteil solcher Anlagen liegt in der Eliminierung manueller Sortiervorgänge, wodurch die Personalkosten deutlich gesenkt und gleichzeitig ein konstant hoher Qualitätsstandard über den gesamten Produktionsprozess hinweg gewährleistet wird. Lebensmittelsortieranlagen arbeiten mit bemerkenswerter Geschwindigkeit und Präzision: Sie verarbeiten Tausende von Produkten pro Stunde und erkennen Fehler, die für das menschliche Auge unsichtbar bleiben. Durch den Einsatz dieser Anlagen minimieren Hersteller Abfälle, indem sie hochwertige Produkte präzise von solchen unterscheiden, die einer Nacharbeit oder Entsorgung bedürfen. Die Anlagen verbessern die Arbeitssicherheit nachhaltig, indem sie Mitarbeiter von sich wiederholenden Tätigkeiten und gefährlichen Umgebungen entlasten – zugleich steigt die Gesamtproduktivität. Sie schützen den Markennamen, da ausschließlich erstklassige Produkte den Verbrauchern erreichen; dadurch werden kostspielige Rückrufaktionen und Kundenzufriedenheitsverluste vermieden. Lebensmittelsortieranlagen unterstützen zudem eine bessere Einhaltung strenger Lebensmittelsicherheitsvorschriften sowie erforderlicher Qualitätszertifizierungen, wie sie von großen Einzelhändlern und Gastronomieketten vorgeschrieben werden. Zu den betrieblichen Vorteilen zählen kürzere Stillstandszeiten dank vorhersehbarer Wartungspläne und schnell wechselbarer Komponenten, die eine rasche Systemanpassung ermöglichen. Die Anlagen liefern umfassende Produktionsdaten und Analysen, die Herstellern helfen, ihre Prozesse zu optimieren und fundierte unternehmerische Entscheidungen zu treffen. Dank einstellbarer Parameter und individuell anpassbarer Sortierkriterien eignen sie sich für eine breite Palette verschiedener Lebensmittelprodukte. Die Implementierung von Lebensmittelsortieranlagen führt bereits innerhalb weniger Monate zu einer messbaren Rendite, hervorgerufen durch geringeren Abfall, höhere Ausbeute und reduzierte Personalkosten. Kunden profitieren von einer überlegenen Produktkonsistenz, da die Anlagen strenge Qualitätsstandards in jeder Produktionsphase konsequent sicherstellen.

Neueste Nachrichten

Welche Faktoren beeinflussen Leistung und Genauigkeit einer Tee-Farbsortiermaschine?

05

Aug

Welche Faktoren beeinflussen Leistung und Genauigkeit einer Tee-Farbsortiermaschine?

Die Präzision einer Tee-Farbsortiermaschine bestimmt unmittelbar die Konsistenz der Qualität fertiger Teeprodukte. Das Verständnis der Faktoren, die Leistung und Genauigkeit einer Tee-Farbsortiermaschine beeinflussen, ist für Teeverarbeiter entscheidend, die wettbewerbsfähig bleiben möchten...
MEHR ANZEIGEN
Wie gewährleistet die Nusssortiertechnologie Qualität?

19

Aug

Wie gewährleistet die Nusssortiertechnologie Qualität?

Die globale Nussverarbeitungsindustrie ist auf Präzision und Konsistenz angewiesen, um strenge Qualitätsstandards und behördliche Anforderungen zu erfüllen. Ein Nusssortierer ist für Verarbeiter, die Fehler, Verunreinigungen und minderwertige Produkte aussortieren möchten, mittlerweile unverzichtbar…
MEHR ANZEIGEN
Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

22

Aug

Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

Moderne Reisverarbeitung erfordert Präzision und Konsistenz, weshalb das Verständnis der Erkennungsmechanismen hinter fortschrittlichen Geräten für Produzenten unerlässlich geworden ist. Ein Reis-Farbsortierer stellt eine der bedeutendsten technologischen Fortschritte dar…
MEHR ANZEIGEN
Welche Faktoren sollten Sie bei der Auswahl eines Reis-Farbsortiergeräts berücksichtigen?

29

Aug

Welche Faktoren sollten Sie bei der Auswahl eines Reis-Farbsortiergeräts berücksichtigen?

Die Auswahl des richtigen Reis-Farbsortiergeräts ist eine entscheidende Entscheidung, die Ihre Effizienz bei der Getreideverarbeitung, die Produktqualität und Ihre langfristige Rentabilität unmittelbar beeinflusst. Ein Reis-Farbsortiergerät entfernt verfärbte, beschädigte und fremde Partikel aus Reispartien...
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

lebensmittel-Sortieranlagen

Fortgeschrittene optische Erkennungstechnologie

Fortgeschrittene optische Erkennungstechnologie

Geräte zur Lebensmittelsortierung verwenden hochmoderne optische Erkennungssysteme, die hochauflösende Kameras und multispektrale Bildgebung nutzen, um jedes Produkt sofort zu analysieren. Diese Technologie ermöglicht es den Geräten zur Lebensmittelsortierung, Oberflächenfehler, Verfärbungen, Fremdstoffe und Qualitätsunterschiede zu erkennen, die der menschlichen Wahrnehmung entgehen. Die ausgeklügelten Sensoren in den Geräten zur Lebensmittelsortierung arbeiten im sichtbaren sowie im infraroten Spektrum und ermöglichen so die Erkennung innerer Fehler, die mit bloßem Auge unsichtbar sind. Die Geräte zur Lebensmittelsortierung passen ihre Empfindlichkeitsparameter automatisch an unterschiedliche Produkteigenschaften und wechselnde Bedingungen an. Die optischen Systeme innerhalb der Geräte zur Lebensmittelsortierung verarbeiten visuelle Informationen mithilfe fortschrittlicher Algorithmen, die zwischen zulässigen Schwankungen und echten Fehlern unterscheiden. Echtzeitanalysefunktionen gewährleisten, dass die Geräte zur Lebensmittelsortierung während gesamter Produktionsläufe konstante Qualitätsstandards einhalten. Dieser technologische Vorteil macht die Geräte zur Lebensmittelsortierung unverzichtbar für Premium-Produktlinien, die absolute Qualitätssicherheit erfordern.
Anpassbare Sortierparameter und Flexibilität

Anpassbare Sortierparameter und Flexibilität

Anlagen zur Lebensmittelsortierung bieten außergewöhnliche Flexibilität durch programmierbare Sortierkriterien, die speziell auf die jeweiligen Produktanforderungen und Branchenstandards zugeschnitten sind. Anwender konfigurieren Anlagen zur Lebensmittelsortierung so, dass sie gleichzeitig nach mehreren Parametern sortieren – darunter Gewicht, Größe, Farbabstufung und Schweregrad von Fehlern. Anlagen zur Lebensmittelsortierung ermöglichen schnelle Produktwechsel und erlauben es Herstellern, unterschiedliche Artikel noch am selben Produktionstag zu verarbeiten. Die intuitive Benutzeroberfläche von Anlagen zur Lebensmittelsortierung ermöglicht es Bedienern, benutzerdefinierte Sortierprofile für verschiedene Produktspezifikationen zu erstellen und zu speichern. Durch adaptive Lernfähigkeiten behalten Anlagen zur Lebensmittelsortierung eine optimale Leistung über saisonale Schwankungen und Unterschiede zwischen Lieferanten hinweg bei. Diese Flexibilität macht Anlagen zur Lebensmittelsortierung gleichermaßen für Kleinserien-Spezialhersteller und großtechnische kommerzielle Betriebe geeignet. Fortschrittliche Individualisierungsfunktionen stellen sicher, dass Anlagen zur Lebensmittelsortierung unabhängig von spezifischen Produktionsanforderungen oder Marktanforderungen stets den maximalen Nutzen liefern.
Deutliche Kostenreduzierung und ROI-Leistung

Deutliche Kostenreduzierung und ROI-Leistung

Anlagen zur Lebensmittelsortierung erzielen beeindruckende finanzielle Renditen durch geringeren Personalbedarf und minimierten Produktverlust während der Verarbeitungsprozesse. Unternehmen, die Anlagen zur Lebensmittelsortierung einsetzen, berichten von drastischen Kostensenkungen bei manueller Inspektion und Nacharbeit. Anlagen zur Lebensmittelsortierung steigern die Ausbeute, indem sie knapp akzeptable Produkte retten und Premiumartikel gezielt den lukrativsten Marktsegmenten zuweisen. Die Effizienzgewinne durch Anlagen zur Lebensmittelsortierung ermöglichen es Herstellern, größere Mengen zu verarbeiten, ohne dass die Personalkosten entsprechend ansteigen. Anlagen zur Lebensmittelsortierung senken die Lagerhaltungskosten durch schnellere und präzisere Sortierung, wodurch Frische und Haltbarkeitsstandards der Produkte gewahrt bleiben. Die Amortisationsdauer für Anlagen zur Lebensmittelsortierung liegt typischerweise zwischen sechs und achtzehn Monaten und hängt von der Produktionsmenge sowie der betrieblichen Komplexität ab. Der langfristige Wertbeitrag von Anlagen zur Lebensmittelsortierung nimmt zu, da Wartungskosten vorhersehbar bleiben und die Technologie zuverlässig funktioniert.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie