Equipos de clasificación de alimentos | Soluciones de control de calidad

Todas las categorías

equipo de clasificación de alimentos

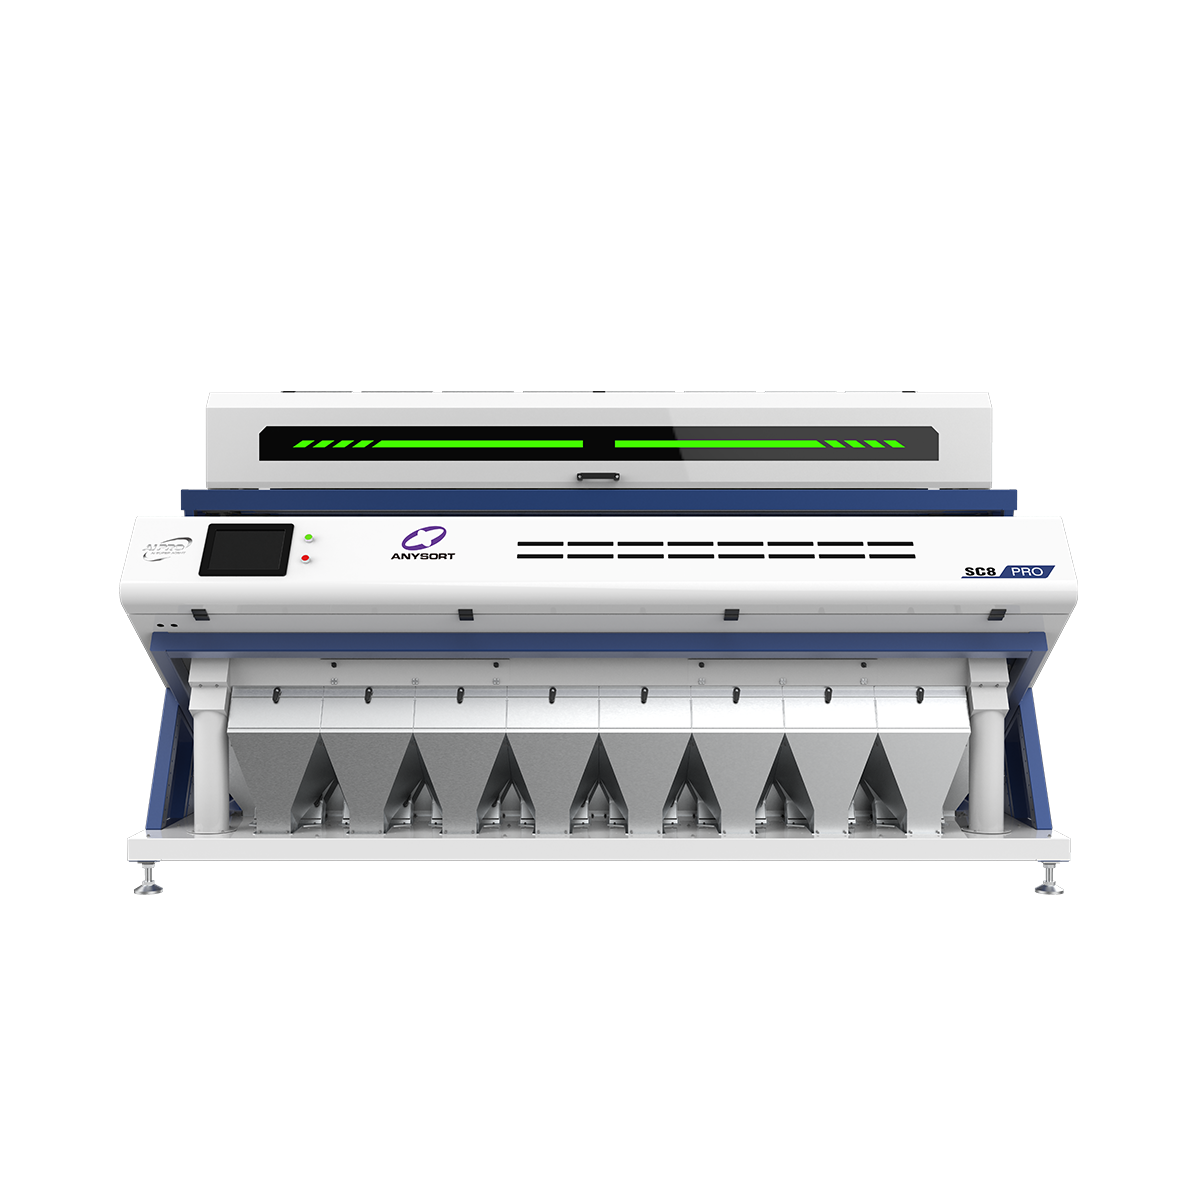
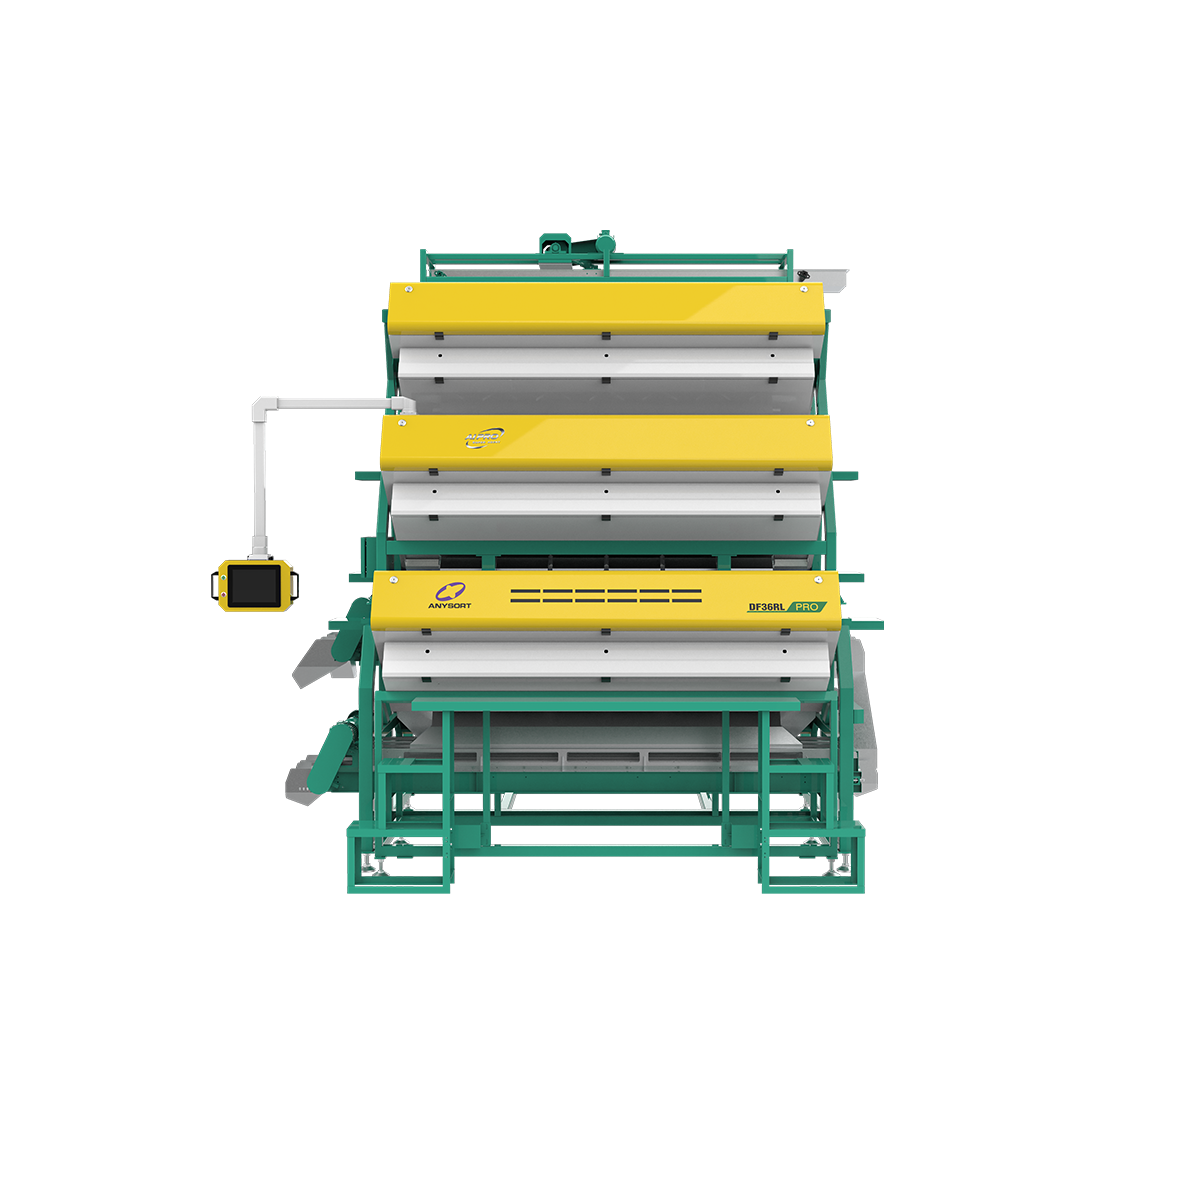
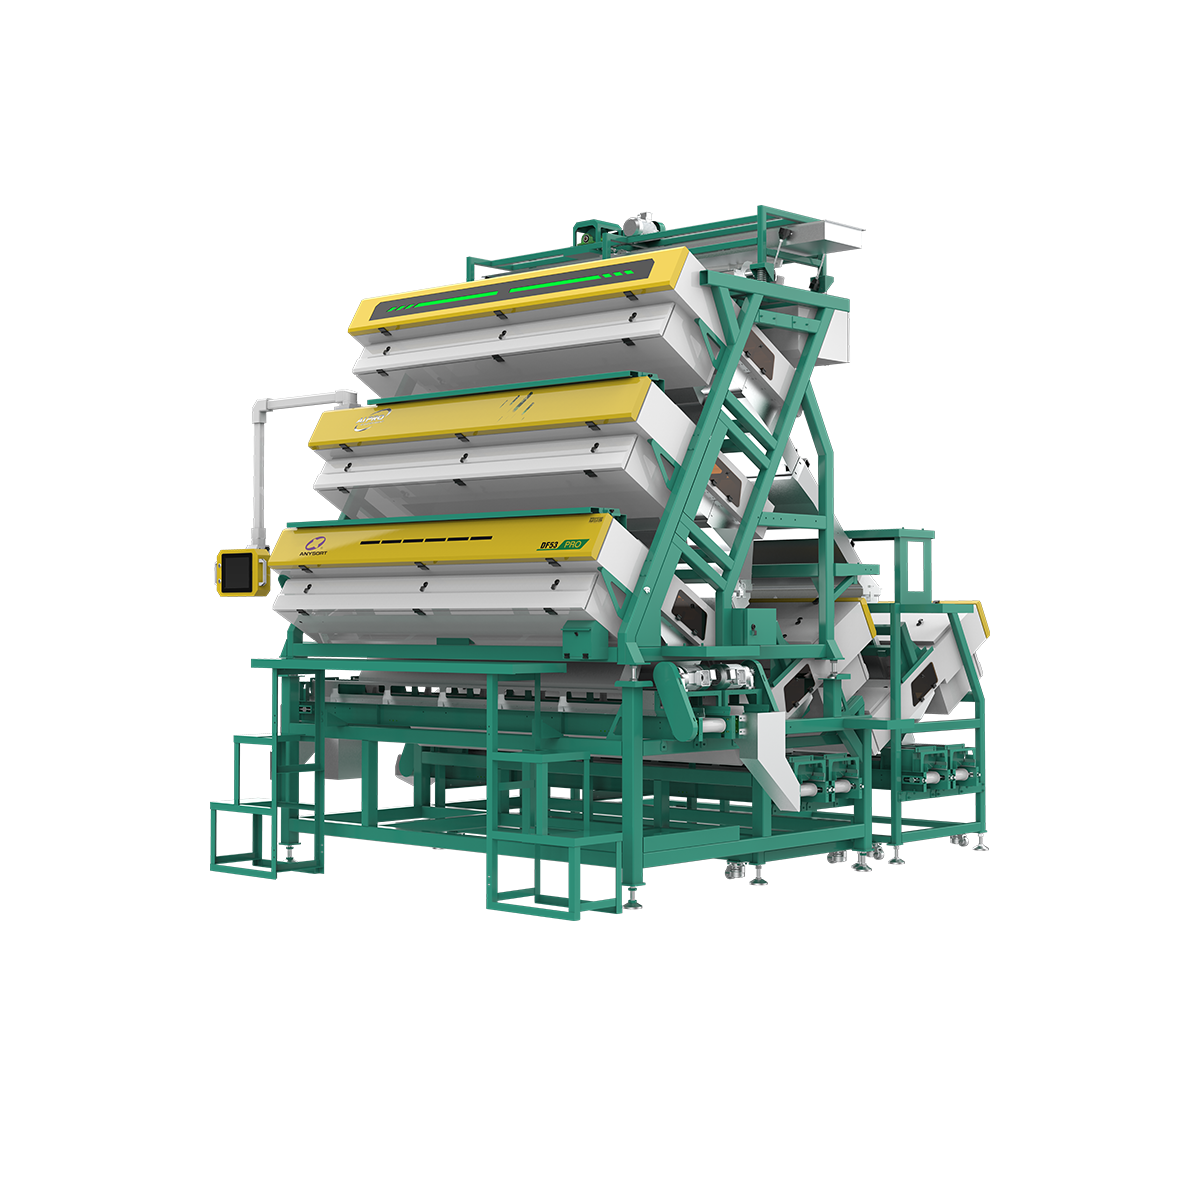
El equipo de clasificación de alimentos representa un avance fundamental en el procesamiento moderno de alimentos y el control de calidad. Esta maquinaria sofisticada utiliza sensores ópticos avanzados e inteligencia artificial para detectar, identificar y separar automáticamente los productos alimenticios según su tamaño, color, peso y defectos. El equipo de clasificación de alimentos optimiza las líneas de producción al eliminar contaminantes, artículos dañados y productos subestándar con una precisión que la inspección manual no puede alcanzar. La tecnología subyacente incorpora cámaras de alta velocidad, espectroscopía y algoritmos de aprendizaje automático que permiten el análisis en tiempo real de miles de artículos por minuto. Las aplicaciones del equipo de clasificación de alimentos abarcan numerosos sectores, entre ellos la agricultura, el procesamiento de frutos secos y semillas, cereales y granos, verduras congeladas, frutas y la producción de alimentos especializados. Los sistemas modernos de equipo de clasificación de alimentos se integran perfectamente con la infraestructura de producción existente, ofreciendo controles intuitivos mediante pantallas táctiles y capacidades completas de registro de datos. El equipo opera de forma continua con mínimos tiempos de inactividad, reduciendo los costos laborales mientras mejora la consistencia del producto y los estándares de seguridad. El equipo de clasificación de alimentos ofrece una fiabilidad excepcional gracias a su construcción robusta, diseñada para resistir entornos de producción exigentes. Las organizaciones que implementan este equipo obtienen una trazabilidad mejorada, cumplimiento de las normativas de seguridad alimentaria y mayor satisfacción del cliente mediante una garantía superior de calidad del producto en toda la cadena de procesamiento.

Lanzamientos de nuevos productos

El equipo de clasificación de alimentos aporta un valor extraordinario a los fabricantes y productores alimentarios que buscan mejorar la eficiencia operativa y la calidad de sus productos. La principal ventaja de este equipo radica en la eliminación de los procesos manuales de clasificación, lo que reduce significativamente los costos laborales sin comprometer la consistencia de los estándares de calidad durante toda la producción. Este equipo opera con una velocidad y precisión notables, procesando miles de unidades por hora e identificando defectos imperceptibles para la inspección humana. Al implementarlo, los productores minimizan el desperdicio al distinguir con exactitud los artículos de alta calidad de aquellos que requieren reprocesamiento o descarte. Asimismo, mejora sustancialmente la seguridad en el lugar de trabajo al apartar a los empleados de tareas repetitivas y entornos peligrosos, al tiempo que impulsa los indicadores generales de productividad. El equipo protege la reputación de la marca al garantizar que únicamente productos de primera calidad lleguen al consumidor, evitando retiradas costosas y la insatisfacción del cliente. Además, facilita el cumplimiento de las rigurosas normativas de seguridad alimentaria y de las certificaciones de calidad exigidas por importantes cadenas minoristas y de servicios alimentarios. Entre los beneficios operativos se incluyen una menor interrupción de la producción gracias a programas de mantenimiento predecibles y componentes de fácil sustitución, que permiten ajustes rápidos del sistema. El equipo proporciona datos y análisis integrales sobre la producción, ayudando a los fabricantes a optimizar sus procesos y tomar decisiones empresariales fundamentadas. Es adaptable a diversos tipos de productos mediante parámetros ajustables y criterios de clasificación personalizables, lo que lo hace adecuado para múltiples aplicaciones alimentarias. Su implementación genera un retorno de la inversión cuantificable en cuestión de meses, gracias a la reducción del desperdicio, el aumento de los rendimientos y la disminución de los costos laborales indirectos. Los clientes experimentan una coherencia superior del producto, ya que el equipo mantiene rigurosos estándares de calidad en cada etapa de la producción.

Últimas noticias

¿Qué factores afectan el rendimiento y la precisión de un clasificador por color del té?

05

Aug

¿Qué factores afectan el rendimiento y la precisión de un clasificador por color del té?

La precisión de un clasificador por color del té determina directamente la consistencia de la calidad de los productos terminados de té. Comprender los factores que influyen en el rendimiento y la precisión de un clasificador por color del té es fundamental para los procesadores de té que buscan mantener su competitividad...
Ver más
¿Cómo garantiza la tecnología de clasificadores de frutos secos la calidad?

19

Aug

¿Cómo garantiza la tecnología de clasificadores de frutos secos la calidad?

La industria global de procesamiento de frutos secos depende de la precisión y la consistencia para cumplir con estrictos estándares de calidad y requisitos reglamentarios. Un clasificador de frutos secos se ha vuelto indispensable para los procesadores que buscan eliminar defectos, contaminantes y productos subestándar...
Ver más
¿Cómo detecta la tecnología de clasificación óptica los granos de arroz defectuosos?

22

Aug

¿Cómo detecta la tecnología de clasificación óptica los granos de arroz defectuosos?

El procesamiento moderno del arroz exige precisión y consistencia, por lo que comprender los mecanismos de detección detrás de los equipos avanzados se ha vuelto esencial para los productores. Un clasificador de color para arroz representa uno de los avances tecnológicos más significativos...
Ver más
¿Qué factores debe considerar al seleccionar un clasificador por color para arroz?

29

Aug

¿Qué factores debe considerar al seleccionar un clasificador por color para arroz?

Seleccionar el clasificador por color adecuado para arroz es una decisión crítica que afecta directamente la eficiencia de su procesamiento de granos, la calidad del producto y su rentabilidad a largo plazo. Un clasificador por color para arroz elimina granos descoloridos, dañados y partículas extrañas de los lotes de arroz...
Ver más

Solicitar un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Producto requerido
Nombre
Email
WhatsApp
Mensaje
0/1000

equipo de clasificación de alimentos

Tecnología avanzada de detección óptica

Tecnología avanzada de detección óptica

Los equipos de clasificación de alimentos emplean sistemas de detección óptica de vanguardia que utilizan cámaras de alta resolución y captura de imágenes multiespectral para analizar cada producto de forma instantánea. Esta tecnología permite a los equipos de clasificación de alimentos identificar defectos superficiales, descoloraciones, materiales extraños y variaciones de calidad que pasan desapercibidas para el ojo humano. Los sensores avanzados de estos equipos operan en los espectros visible e infrarrojo, lo que posibilita la detección de defectos internos invisibles a simple vista. Los equipos de clasificación de alimentos ajustan automáticamente sus parámetros de sensibilidad para adaptarse a las distintas características de los productos y a las condiciones cambiantes. Los sistemas ópticos integrados procesan la información visual mediante algoritmos avanzados que distinguen entre variaciones aceptables y defectos reales. Sus capacidades de análisis en tiempo real garantizan que los equipos de clasificación de alimentos mantengan umbrales de calidad constantes durante toda la producción. Esta ventaja tecnológica convierte a los equipos de clasificación de alimentos en un elemento indispensable para líneas de productos premium que exigen una garantía absoluta de calidad.
Parámetros de clasificación personalizables y flexibilidad

Parámetros de clasificación personalizables y flexibilidad

El equipo de clasificación de alimentos ofrece una flexibilidad excepcional mediante criterios de clasificación programables, adaptados a los requisitos específicos del producto y a las normas industriales. Los usuarios configuran el equipo de clasificación de alimentos para clasificar simultáneamente según múltiples parámetros, como peso, tamaño, gradación de color y niveles de gravedad de defectos. El equipo de clasificación de alimentos permite cambios rápidos entre productos, lo que posibilita a los fabricantes procesar artículos diversos dentro del mismo día de producción. Su interfaz intuitiva permite a los operadores crear y guardar perfiles personalizados de clasificación para distintas especificaciones de producto. El equipo de clasificación de alimentos mantiene un rendimiento óptimo ante variaciones estacionales y diferencias entre proveedores, gracias a sus capacidades de aprendizaje adaptativo. Esta flexibilidad hace que el equipo de clasificación de alimentos sea adecuado tanto para productores especializados de pequeños lotes como para operaciones comerciales a gran escala. Las funciones avanzadas de personalización garantizan que el equipo de clasificación de alimentos aporte el máximo valor, independientemente de los requisitos específicos de producción o de las demandas del mercado.
Reducción significativa de costes y rendimiento de la inversión

Reducción significativa de costes y rendimiento de la inversión

El equipo de clasificación de alimentos ofrece impresionantes retornos financieros mediante la reducción de la dependencia de mano de obra y la minimización de los desechos de productos durante las operaciones de procesamiento. Las organizaciones que implementan este equipo reportan disminuciones drásticas en los costos operativos asociados con los procedimientos manuales de inspección y retrabajo. El equipo de clasificación de alimentos incrementa las tasas de rendimiento al recuperar productos marginalmente aceptables y dirigir los artículos de mayor calidad a los segmentos de mercado de mayor valor. Las ganancias de eficiencia derivadas de este equipo permiten a los fabricantes procesar mayores volúmenes sin aumentos proporcionales en los gastos de mano de obra. El equipo de clasificación de alimentos reduce los costos de mantenimiento de inventario gracias a una clasificación más rápida y precisa, lo que preserva la frescura de los productos y cumple con los estándares de vida útil. Los periodos de recuperación de la inversión para este equipo suelen oscilar entre seis y dieciocho meses, según el volumen de producción y la complejidad operativa. La propuesta de valor a largo plazo del equipo de clasificación de alimentos se fortalece a medida que los costos de mantenimiento permanecen predecibles y la tecnología opera de forma constante.

Solicitar un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Producto requerido
Nombre
Email
WhatsApp
Mensaje
0/1000

Copyright © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Todos los derechos reservados.  -  Política de privacidad