 EN
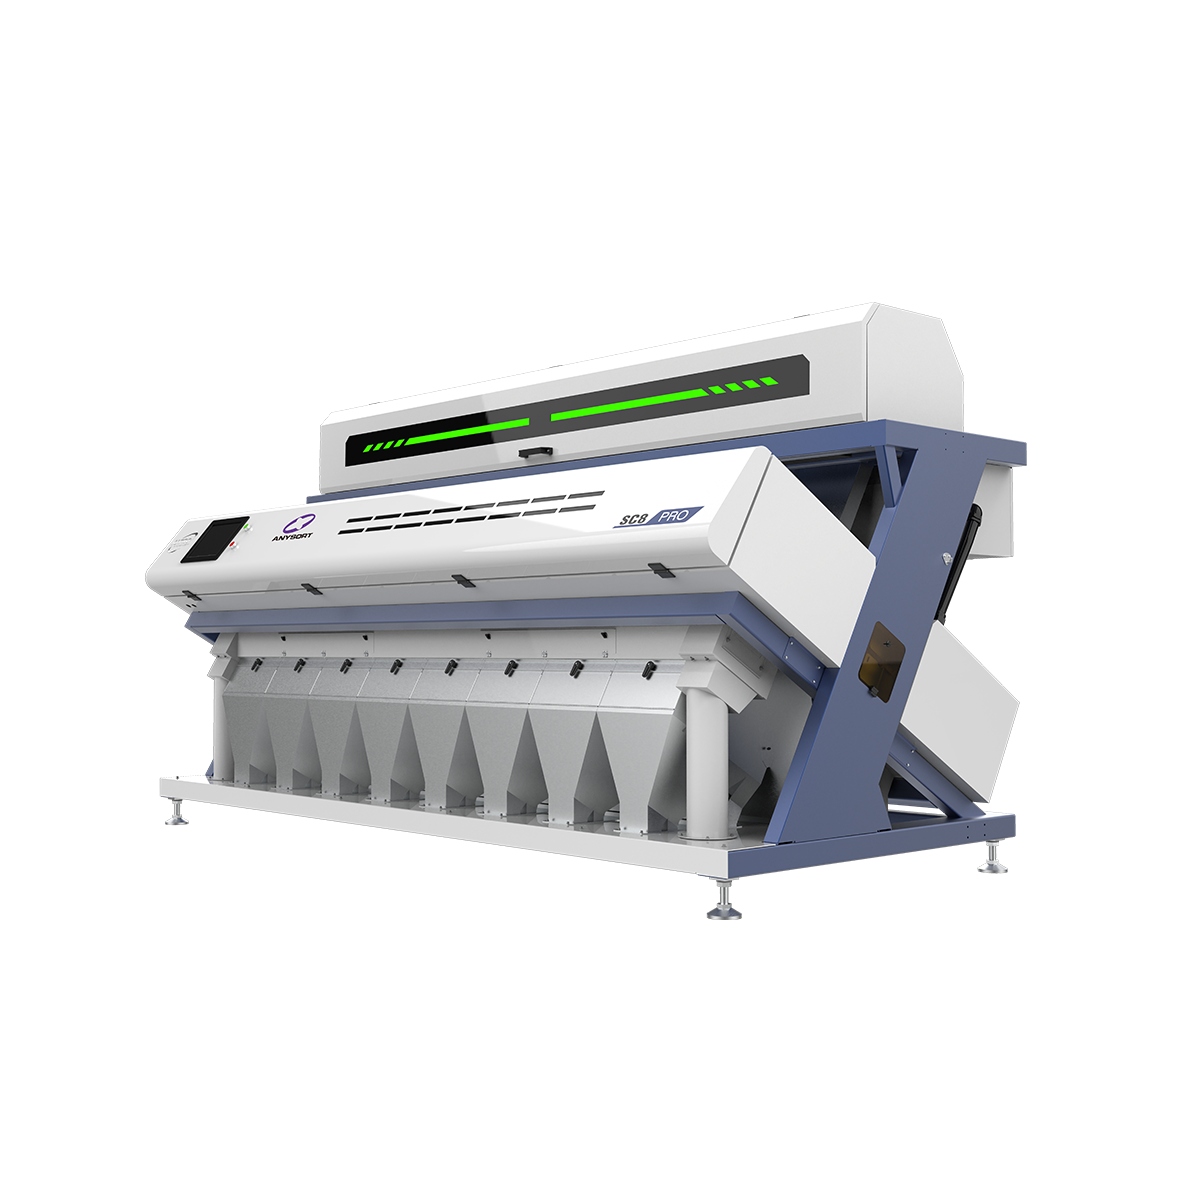
Moderne risprosessering krever presisjon og konsekvens, og derfor har det blitt avgjørende for produsenter å forstå oppdagelsesmekanismene bak avansert utstyr. En risfargesorteringsmaskin representerer ett av de viktigste teknologiske gjennombruddene innen kornkvalitetsstyring, og gir møller og prosesseringsanlegg mulighet til å automatisk identifisere og fjerne defekte korn med bemerkelsesverdig nøyaktighet. Sofistikasjonen i disse systemene går langt forbi enkel visuell inspeksjon, og de bruker avanserte optiske teknologier og intelligente algoritmer for å sikre at bare ris av toppkvalitet når forbrukerne.

Den grunnleggende funksjonen til en risfargesorter er å oppdage og sortere ut korn som avviker fra akseptable kvalitetsstandarder. Disse feilene inkluderer fargeendringer, skade, forurensning med fremmede materialer og strukturelle avvik som vil påvirke kvaliteten til det endelige produktet. Ved å automatisere denne oppdagelsesprosessen forbedrer risfargesorterteknologien gjennomstrømningen, konsekvensen og lønnsomheten betydelig i forhold til manuell sortering.
Optiske oppdagelsesprinsipper bak risfargesorterteknologi
Hvordan lys og kameraer fungerer i moderne risfargesortersystemer
I hjertet av hver risfargesorteringsmaskin ligger et sofistikert optisk bildesystem. Kameraer med høy oppløsning fanger detaljerte bilder av enkeltkorn mens de passerer gjennom sorteringskammeret i høy hastighet. Hver risfargesorteringsmaskin bruker flere bølgelengder av lys, inkludert synlig spekter og infrarød stråling, for å belyste korn fra ulike vinkler og avsløre overflateegenskaper som er usynlige for det menneskelige øyet. Bildesensorer i en risfargesorteringsmaskin behandler disse lysrefleksjonene og -transmisjonene på millisekunder, og oppretter detaljerte digitale profiler av hvert korn.
Den avanserte risfargesorteringsteknologien bruker linjescannere eller fullrammekameraer som fungerer i samarbeid med LED-lysquellen som er optimalisert for kornanalyse. Når lys treffer et korn som går gjennom en risfargesorter, varierer den optiske responsen basert på kornets sammensetning, fuktinnhold og overflateforhold. Sunne korn reflekterer og transmitterer lys i forutsigbare mønstre, mens defekte korn viser unormale optiske signaturer. Dette grunnleggende prinsippet gjør at risfargesorteren kan skille mellom kvalitetskorn og korn som må fjernes, med en nøyaktighet som overstiger 99 prosent.
Signalbehandling og feilgjenkjenning i risfargesorteringsenheter
Når risfargesorteren registrerer optiske data, analyserer sofistikerte behandlingsalgoritmer informasjonen i sanntid. Systemet i hver risfargesorter konverterer rå bilddata til numeriske verdier som representerer fargestyrke, teksturmønstre og dimensjonale egenskaper. Maskinlæringsmodeller trent på flere tusen kornprøver gir risfargesorteren evnen til å gjenkjenne subtile feilindikatorer som trenede menneskelige inspektører kanskje overser. Disse algoritmene sammenlikner kontinuerlig de registrerte kornprofilene med lagrede referansestandarder i risfargesorterens database.
Deteksjonsmotoren i en moderne risfargesorter identifiserer flere kategorier av feil samtidig. Fargefeil inkluderer misfarging, gulning og pigmenteringsanomaliar som indikerer aldring, muggutsettelse eller skade forårsaka av skadedyr. Ein risfargesorter oppdagar òg strukturell skade, som sprekkar, sprekkar og knuste korn, noko som påverkar kokekvaliteten og kundetilfredshet. I tillegg gjenkjenner risfargesorteren frammede objekt, inkludert steinar, metallfragment og ikkje-kornmaterialar som utgjer sikkerheits- og kvalitetsrisiko.
Mekanisk utføring og utkastingsmekanismer
Nøyaktig kornsortering og utkasting i operasjonar med risfargesorter
Etter at fargesorteringsmaskinen for ris har oppdaget en defekt korn, utfører mekaniske systemer utkastet med millisekundnøyaktighet. Høytrykksluftstråler integrert i kammeret til fargesorteringsmaskinen for ris aktiveres som respons på optiske deteksjonssignaler og dytter nøyaktig de merkede kornene inn i utkastkanalene, mens godkjente korn fortsetter langs den beregnede banen. Tidskoordineringen mellom optisk deteksjon og mekanisk utkasting i en fargesorteringsmaskin for ris må skje innen 50–100 millisekunder, noe som krever sofistikert samordning mellom bildedannende, behandlings- og pneumatisk systemer.
Hver risfargesorteringsmaskin vedlikeholder flere utstrømningskanaler, vanligvis for å skille korn i primær kvalitetsgrad, sekundær kvalitetsgrad og avvist kategori basert på alvorlighetsgraden til oppdagede feil. Noen avanserte modeller av risfargesorteringsmaskiner har justerbare følsomhetsinnstillinger for avvisning, slik at operatører kan justere deteksjonsterskler i henhold til markedskrav og spesifikasjoner. Denne fleksibiliteten i konfigurasjonen av risfargesorteringsmaskiner sikrer at prosessører kan opprettholde ulike kvalitetsgrader uten å måtte bruke flere maskiner, noe som betydelig forbedrer driftseffektiviteten og avkastningen på investeringen.
Gjennomstrømning og behandlingshastighet for risfargesorteringsystemer
Industrielle risfargesorteringsutstyr behandler mellom 3 og 8 tonn korn per time, avhengig av modellspesifikasjoner og kornegenskaper. Den imponerende farten til moderne risfargesorteringsteknologi oppnås gjennom en parallell prosessarkitektur, der flere deteksjonskanaler analyserer ulike kornstrømmer samtidig. Avanserte risfargesorteringssystemer med flerkanalkonfigurasjoner kan inspisere hundrevis av enkelte korn hver sekund og opprettholde utgangshastigheter som ville vært umulige med tradisjonelle manuelle sorteringsmetoder.
Effektivitetsgevinstene fra en risfargesorter gir direkte kostnadsreduksjon og konkurransefortrinn i kornprosessering. Ved å automatisere oppdagelse og avvisning eliminerer en risfargesorter den arbeidskrevende manuelle inspeksjonen, noe som reduserer prosesserkostnadene per enhet med opptil 40 prosent. Videre sikrer konsekvensen fra en risfargesorter at kvalitetsstandardene forblir jevne gjennom hele produksjonsløpet, og fjerner batch-til-batch-variasjon som tidligere plaget manuelle sorteringer.
Anvendelsesfordeler og kvalitetssikring gjennom implementering av risfargesorter
Økonomiske og kommersielle fordeler med risfargesorterteknologi
Innføringen av risfargesorter utstyr representerer en strategisk investering som gir målbare avkastninger på flere områder. Møller som er utstyrt med en risfargesorteringsmaskin oppnår høyere markedspriser på grunn av konsekvent bedre produktkvalitet, forbedret merkevarestatus og færre kundeklager. En risfargesorteringsmaskin gir produsenter mulighet til å kreve premiumpriser på eksportmarkeder der kvalitetskravene er strenge, spesielt i utviklede land med kravfulla forbrukerpreferanser og regulatoriske standarder.
Miljøfordeler følger også implementeringen av risfargesorteringsutstyr, siden teknologien reduserer avfall ved å fange korn av marginal kvalitet som ellers kanskje ville blitt forkastet. Et risfargesorteringsutstyr maksimerer utbyttet fra inngående risleveranser ved å omgjøre korn i grenseområdet til salgbare sekundærprodukter. Denne reduksjonen i avfall forbedrer bærekraftmålene og bidrar til en mer effektiv utnyttelse av landbruksressurser, noe som er i tråd med økende selskapelige initiativer innen miljøansvar.
Kvalitetskontroll og kundetilfredshet levert av løsninger for risfargesortering
Forventningene til forbrukere når det gjelder kvalitet og sikkerhet i mat har aldri vært høyere, noe som gjør påliteligheten til en risfarge-sorteringsmaskin absolutt avgjørende for produsenter som søker å skille seg ut på markedet. En risfarge-sorteringsmaskin eliminerer den menneskelige feilen som er innebygd i manuell inspeksjon, og sikrer at hver parti oppfyller dokumenterte kvalitetsspesifikasjoner. Denne konsekvensen bygger kundeloyalitet og reduserer risikoen for produkttilbakeropring, kvalitetsstridigheter og rykteskade som kan ødelegge bedrifter i matsektoren.
De omfattende evnene til en risfargesorteringsmaskin til å oppdage feil løser sikkerhetsproblemer knyttet til mat, inkludert oppdagelse av forurensning og fjerning av fremmede materialer. Ved å identifisere og fjerne skadede riskorn før emballering beskytter en risfargesorteringsmaskin forbrukere og beskytter produsenter mot ansvarsutsatte situasjoner. Forsikringsselskaper og myndigheter anerkjenner i økende grad risfargesorteringsmaskinteknologi som en beste praksis for kvalitetssikring, og noen markeder forventer eller krever nå verifikasjon ved hjelp av risfargesorteringsmaskiner i kommersielle kornoperasjoner som betjener institusjonelle eller eksportkunder.
Ofte stilte spørsmål
Hvilke typer feil kan en risfargesorteringsmaskin pålitelig oppdage?
En risfargesorteringsmaskin kan identifisere flere feilkategorier, inkludert misfarging, melaktige korn, røde riskorn, skadde eller knuste korn, umodne korn, indikatorer på soppkontaminering og fremmedlegemer som steiner og søppel. Den optiske følsomheten til en risfargesorteringsmaskin gjør det mulig å oppdage feil så små som overflatekratser eller mikroskopisk misfarging som ville vært usynlige eller upålitelige under manuell inspeksjon. Avanserte modeller av risfargesorteringsmaskiner med multispektral bildebehandling kan til og med oppdage kjemisk kontaminering eller rester av pesticider gjennom subtile endringer i optiske signaturer.
Hvordan sammenlignes en risfargesorteringsmaskin med manuelle korninspeksjonsmetoder?
Manuell korninspeksjon er arbeidskrevende, subjektiv og utsatt for menneskelig tretthet og inkonsekvens, mens en risfargesorter gir objektive, konsekvente resultater i 24-timersdrift. En risfargesorter behandler materiale 100–200 ganger raskare enn manuelle metoder, samtidig som den opprettholder overlegen nøyaktighet på over 98 prosent. Risfargesorteren reduserer også arbeidskostnadene betydelig, samtidig som den forbedrer arbeidstakerens sikkerhet ved å eliminere gjentatte belastningsskader knyttet til manuell inspeksjon. Investering i en risfargesorter gir vanligvis avkastning innen 18–36 måneder gjennom forbedret effektivitet og økt produktverdi.
Kan en risfargesorter integreres i eksisterende molveoperasjoner?
Ja, moderne utstyr for fargesortering av ris er designet for fleksibel integrasjon i eksisterende prosesslinjer. En fargesorter for ris kan plasseres etter rengjørings- og tørkefaser for å utføre endelig kvalitetskontroll før pakking og lagring. Mange produsenter av fargesortere for ris tilbyr tilpassede installasjons- og kalibreringstjenester for å sikre optimal ytelse innenfor spesifikke anleggskonfigurasjoner. Det modulære designet til moderne fargesortersystemer for ris gjør det enkelt å bytte ut og oppgradere utstyret når teknologien utvikler seg, noe som beskytter den langsiktige verdien av kapitalinvesteringen.