Professionella lösningar för sorteringssystem

Alla kategorier

sorteringsenheter

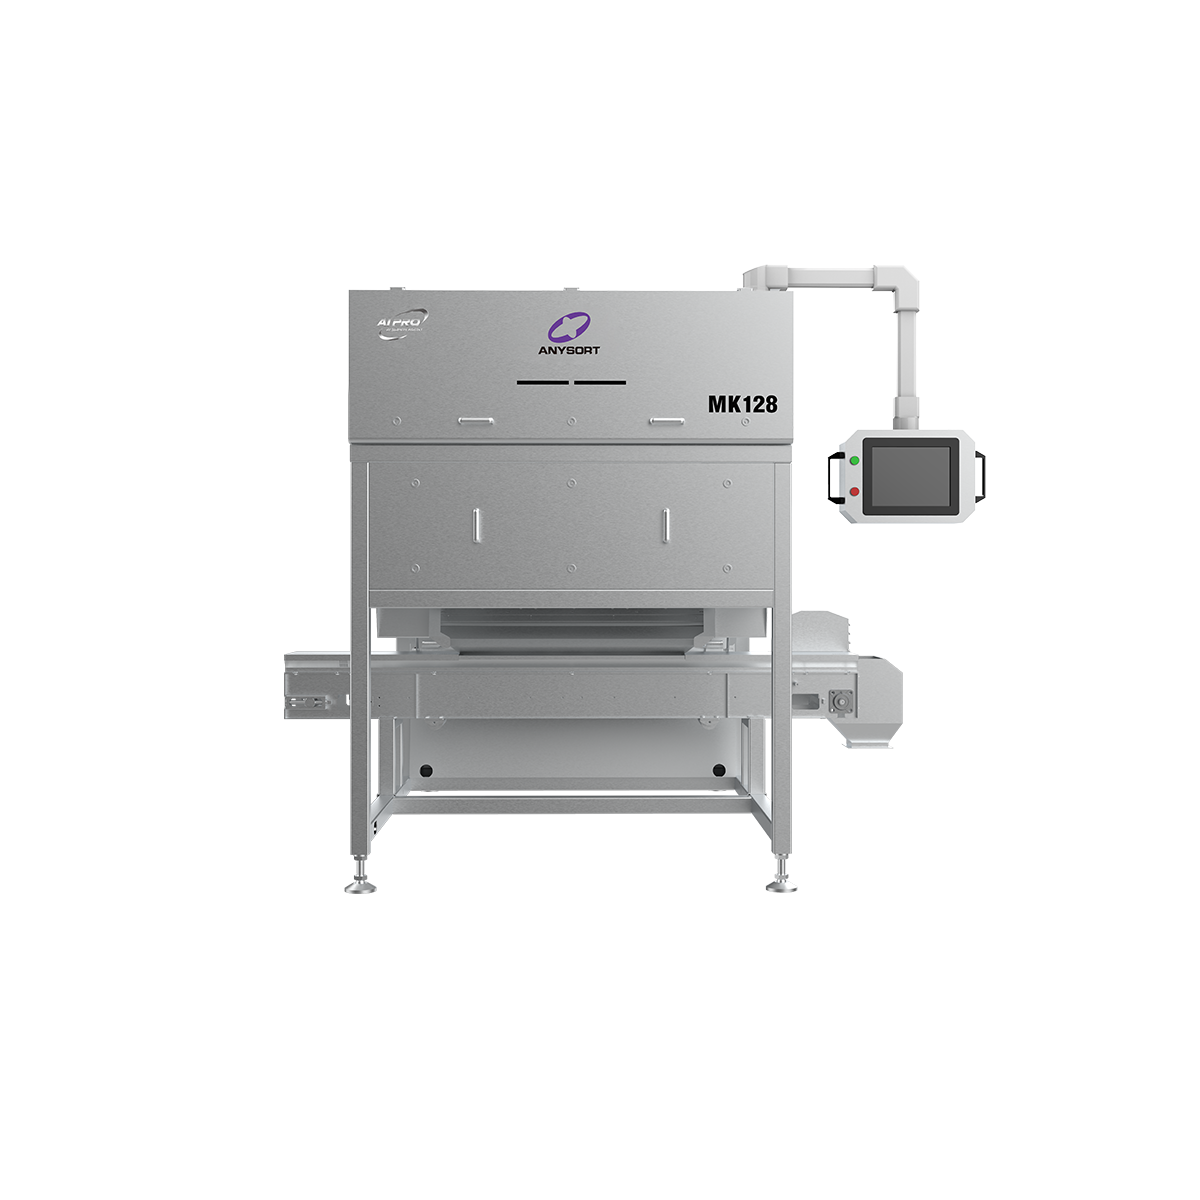
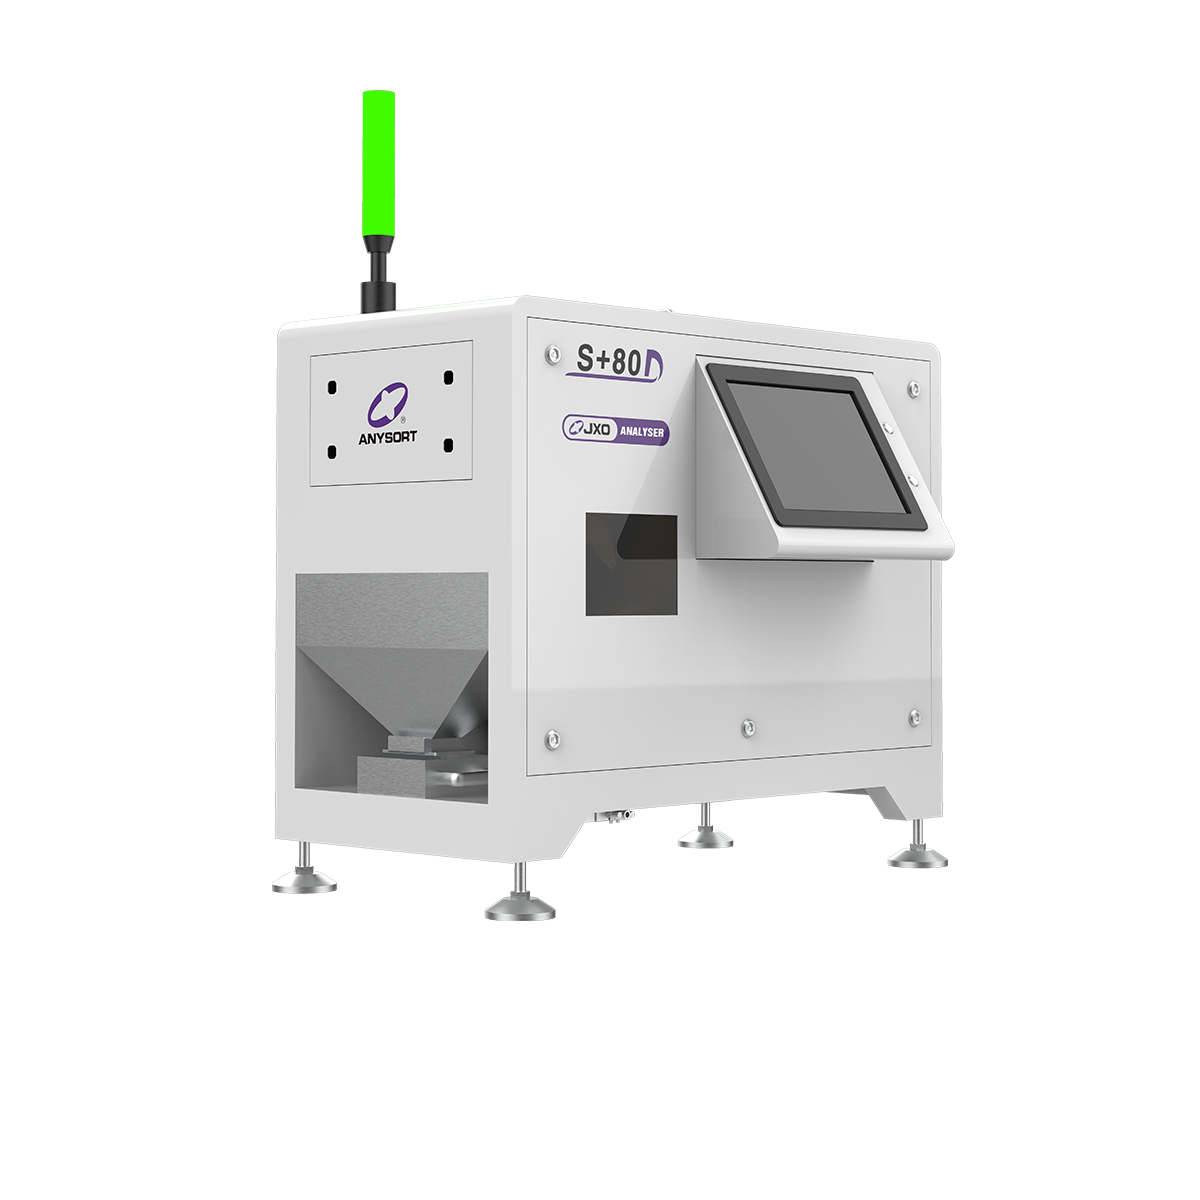
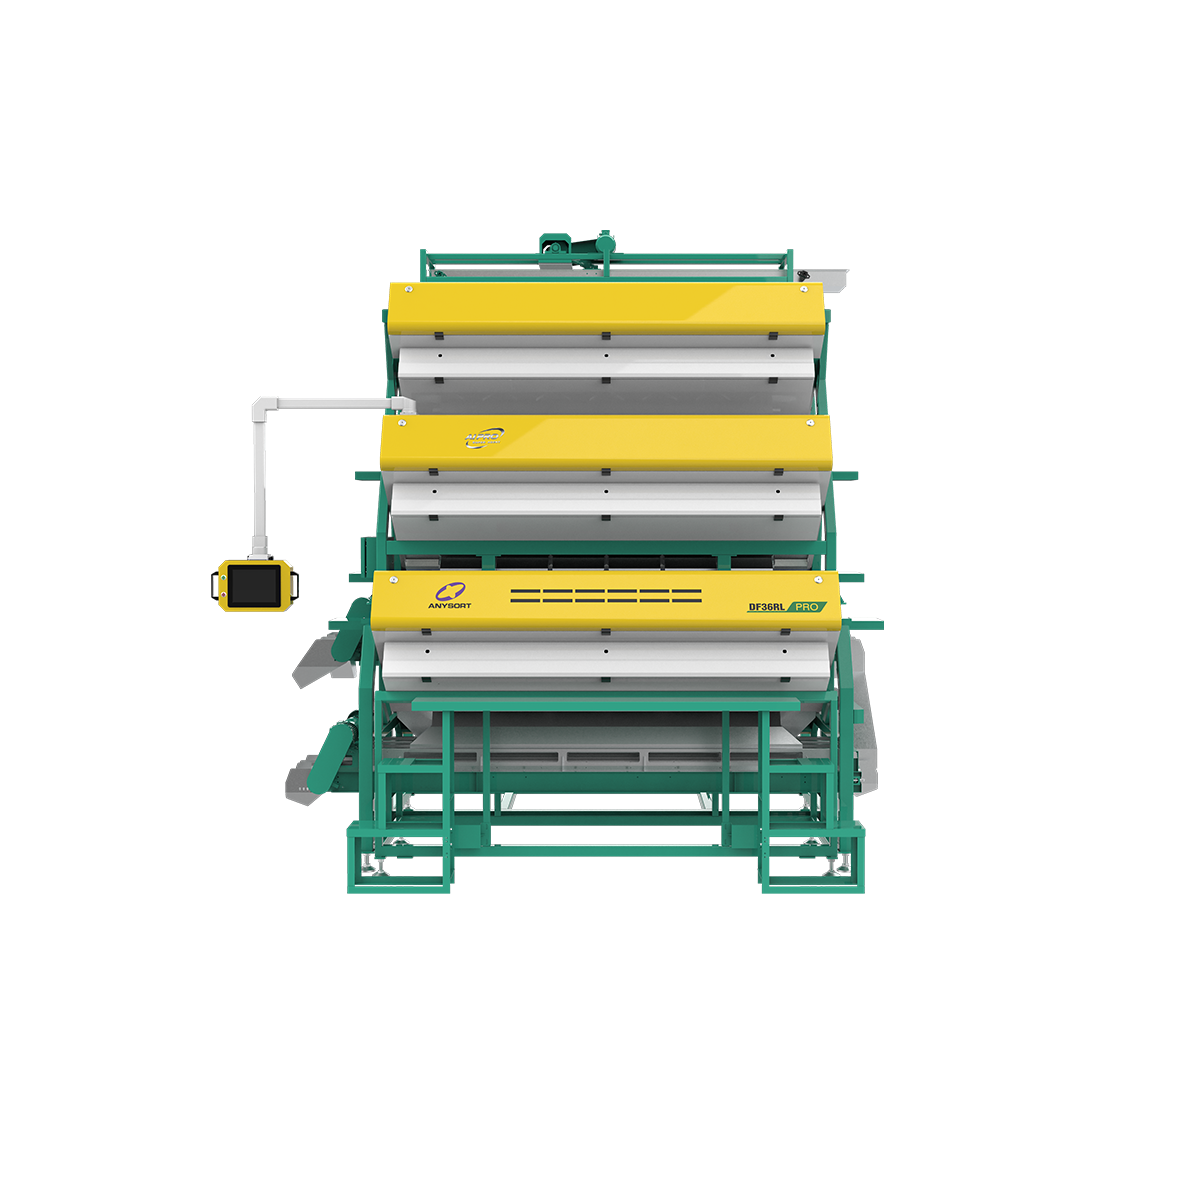
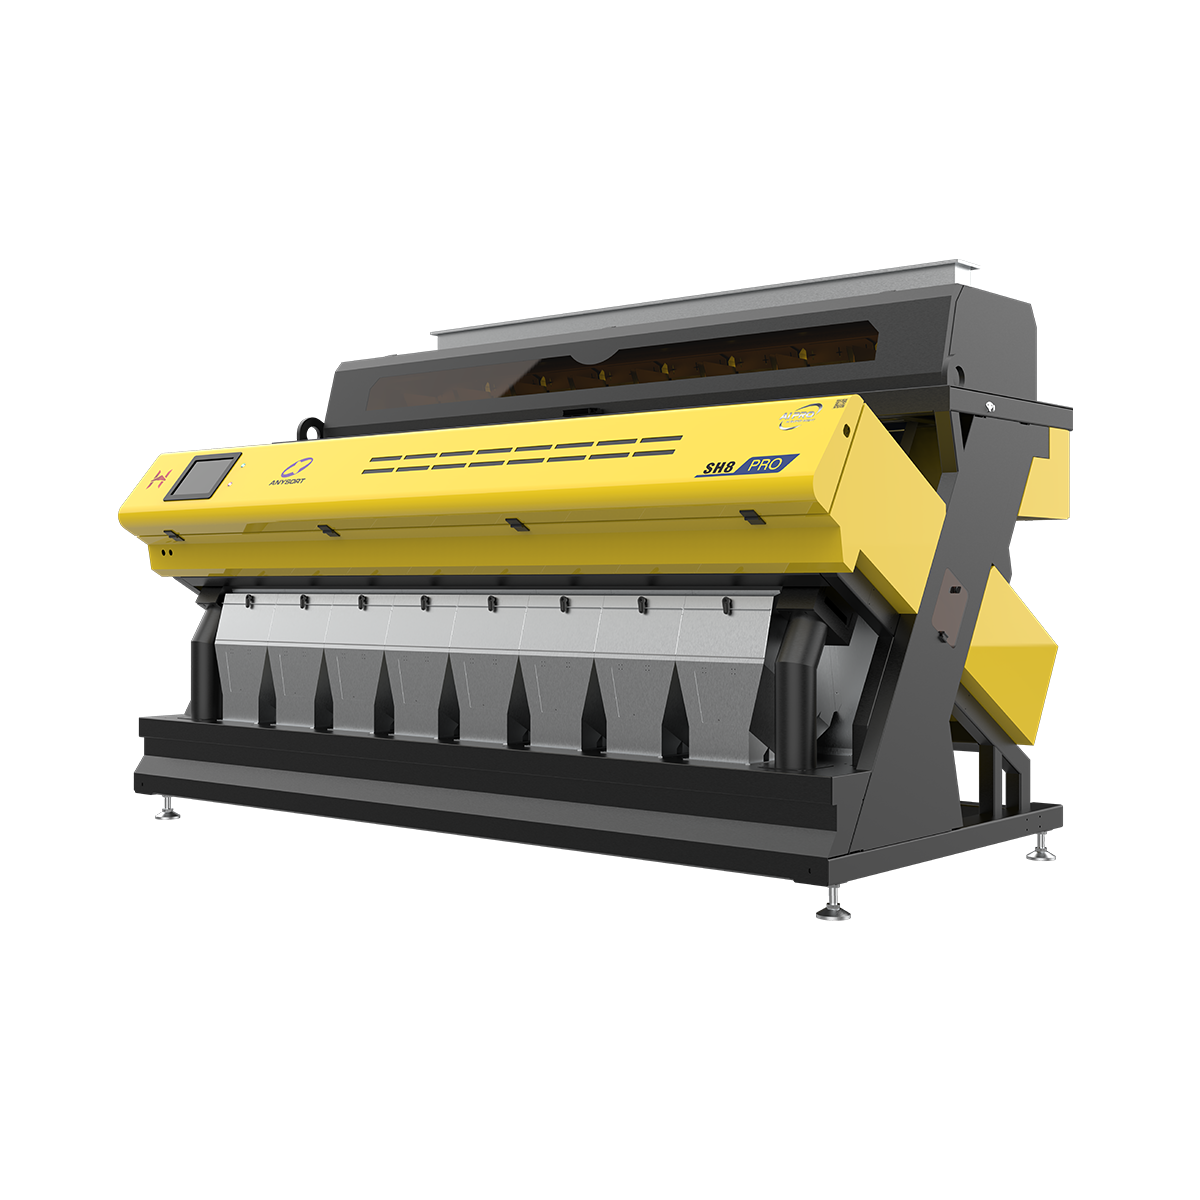
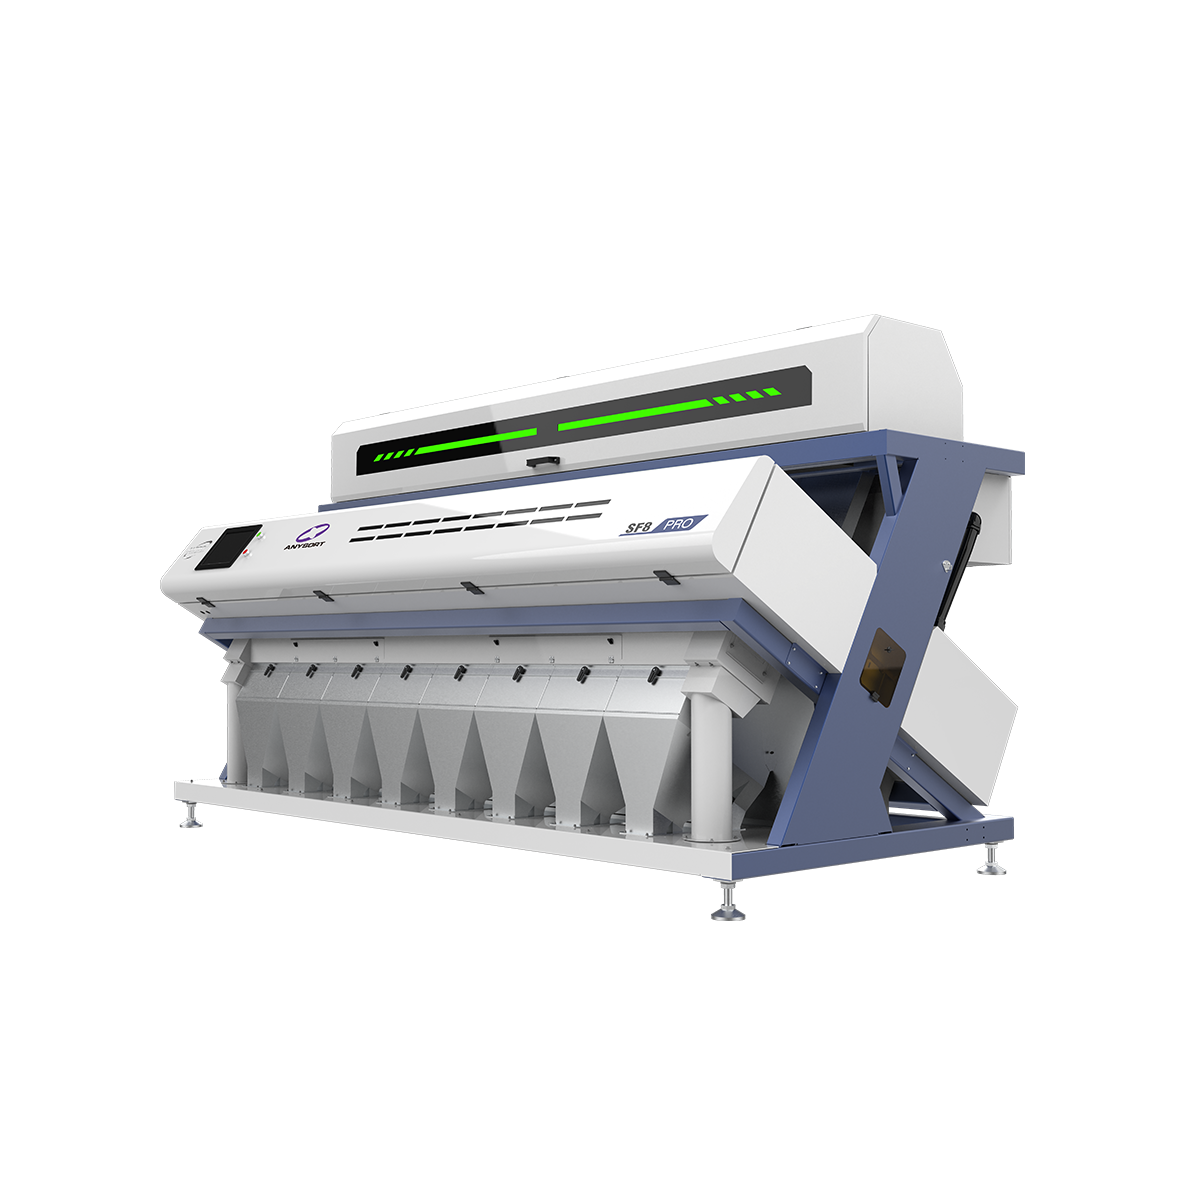
Sorteringsenheter utgör avancerade tekniska lösningar som är utformade för att organisera, klassificera och ordna föremål baserat på fördefinierade kriterier. Dessa innovativa sorteringsenheter effektiviserar verksamheter inom flera branscher genom att automatiskt kategorisera produkter, material eller data enligt specifika krav. Den primära funktionen hos sorteringsenheter innebär att ta emot inmatade material och dirigera dem till avsedda utgående kanaler eller kategorier med anmärkningsvärd precision och hastighet. Moderna sorteringsenheter integrerar sofistikerade tekniska funktioner, bland annat optiska sensorer, algoritmer för artificiell intelligens och förmåga till realtidsbearbetning. Dessa komponenter samverkar för att identifiera egenskaper såsom storlek, vikt, färg, form eller material sammansättning. Avancerade sorteringsenheter använder maskininlärning för att kontinuerligt förbättra noggrannheten och anpassa sig till förändrade produktspecifikationer. Den tekniska arkitekturen hos sorteringsenheter möjliggör snabba bearbetningshastigheter, hanterar tusentals föremål per timme samtidigt som exceptionellt hög noggrannhet bibehålls. Integration med befintliga produktionssystem sker sömlöst via kompatibla gränssnitt och anpassningsbara programmeringsalternativ. Sorteringsenheter visar sig ovärderliga inom livsmedelsförädling, återvinningsanläggningar, posttjänster, tillverkningsanläggningar och läkemedelsindustrin. Tillämpningarna sträcker sig bortom enkel kategorisering och inkluderar även kvalitetskontroll, upptäckt av föroreningar samt värdeoptimering genom minskad spillproduktion. Sorteringsenheter förbättrar driftseffektiviteten genom att minska kraven på manuellt arbete och mänskliga fel. De ger konsekvent och pålitlig prestanda under långa driftperioder, vilket bidrar väsentligt till ökad produktivitet och kostnadsoptimering inom olika sektorer som kräver organiserad materialflöde och exakt kategoriseringsförmåga.

Nya produktutgåvor

Sorteringsenheter ger betydande praktiska fördelar som direkt påverkar verksamhetens prestanda och operativa framgång. Genom att automatisera kategoriseringsprocessen minskar dessa sorteringsenheter arbetslönskostnaderna kraftigt samtidigt som de förbättrar sorterningsnoggrannheten bortom människans möjligheter. Organisationer upplever omedelbara produktivitetsvinster eftersom sorteringsenheter bearbetar material kontinuerligt utan trötthet och bibehåller konsekvent kvalitet under långa skift. Operativt sett gör sorteringsenheter det möjligt for företag att hantera ökad volym utan proportionell utökning av personalstyrkan. Denna skalbarhet visar sig ovärderlig för växande företag som hanterar säsongbundna efterfrågefluktuationer eller plötsliga produktionsökningar. Sorteringsenheter minimerar kostsamma fel som uppstår vid manuell sortering, vilket direkt skyddar vinstmarginalerna och bibehåller kundnöjdheten genom överlägsen produktkvalitet. Beslutet att införa sorteringsenheter blir ekonomiskt rimligt tack vare snabb avkastning på investeringen. Minskad slitage, färre produktåterkallanden och förbättrad kundlojalitet skapar mätbara värdeströmmar. Dessa sorteringsenheter integreras smidigt i befintliga anläggningar och kräver minimal driftstopp under installation och övergångsperioder. För kvalitetskänsliga branscher som livsmedelsbearbetning och läkemedelsindustrin tillhandahåller sorteringsenheter avgörande kontroll av föroreningar och eliminering av defekter. Miljömässiga fördelar uppstår genom förbättrad återvinningsverkningsgrad och möjligheter till minskat avfall. Sorteringsenheter stödjer hållbarhetsinitiativ samtidigt som de visar företagets ansvarsfulla attityd. Ur konkurrensutblick ger organisationer som använder sorteringsenheter marknadsfördelar genom snabbare bearbetning, lägre produktionskostnader och förbättrad produktkonsekvens. Anställda övergår från repetitiva sorteringstasker till aktiviteter med högre värde, vilket förbättrar arbetsplatsnöjdheten och personalbehållningen. Sorteringsenheter utgör investeringar i operativ excellens och levererar långsiktiga konkurrensfördelar samt förbättrad lönsamhet för framåtblickande organisationer.

Praktiska råd

Hur mycket kostar en färgsorteringsmaskin?

12

Aug

Hur mycket kostar en färgsorteringsmaskin?

Att förstå den investering som krävs för en färgsorteringsmaskin är avgörande för företag inom jordbruk, livsmedelsindustri och återvinning. Kostnaden för en färgsorteringsmaskin varierar kraftigt beroende på kapacitet, teknologisk sofistikering,...
VISA MER
Hur upptäcker optisk sorteringsteknik defekta riskorn?

22

Aug

Hur upptäcker optisk sorteringsteknik defekta riskorn?

Modern risbearbetning kräver precision och konsekvens, vilket är anledningen till att förstå upptäcktsmekanismerna bakom avancerad utrustning blivit avgörande för producenter. En färgsorterare för ris utgör en av de mest betydelsefulla teknologiska genombrotten inom branschen…
VISA MER
Hur förbättrar färgsorterare produktkvaliteten?

26

Aug

Hur förbättrar färgsorterare produktkvaliteten?

Produktkvalitet är en avgörande differentieringsfaktor på konkurrensutsatta industriella marknader, och att uppnå konsekvens i stor skala kräver mer än manuell övervakning. En färgsorterare är en av de mest effektiva teknologierna för identifiering och borttagning av...
VISA MER
Vilka faktorer bör du ta hänsyn till vid val av risfärgsorterare?

29

Aug

Vilka faktorer bör du ta hänsyn till vid val av risfärgsorterare?

Att välja rätt risfärgsorterare är ett avgörande beslut som direkt påverkar din kornbearbetningseffektivitet, produktkvalitet och långsiktiga lönsamhet. En risfärgsorterare separerar färgavvikande, skadade och främmande partiklar från risbatcher...
VISA MER

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
Krävs produkt
Namn
E-post
WhatsApp
Meddelande
0/1000

sorteringsenheter

Precision Accuracy och förebyggande av föroreningar

Precision Accuracy och förebyggande av föroreningar

Avancerade sorteringssystem använder banbrytande sensorteknik kombinerad med artificiell intelligens för att uppnå imponerande noggrannhetsnivåer som överstiger nittio-nio procent. Dessa sorteringssystem upptäcker mikroskopiska defekter, främmande material och kvalitetsavvikelser som förblir osynliga för mänskliga inspektörer. I livsmedelsprocessning identifierar sorteringssystem potentiella kontaminationsrisker, vilket skyddar konsumenter och bevarar varumärkesreputationen. Sorteringssystemens precision förhindrar kostsamma produktåterkallanden och överträdelser av regleringar. Företag som inför sorteringssystem upplever dramatiskt förbättrade kvalitetsmått för sina produkter, vilket leder till färre kundklagomål och en förstärkt marknadsreputation. Dessa sorteringssystem lär sig kontinuerligt från sorteringmönster och blir allt mer precisa med tiden. Investeringen i sorteringssystem ger avkastning genom minskade slitageprocent och minimerad produktförlust. Branscher som kräver strikta kvalitetskrav finner sorteringssystem oumbärliga för att uppfylla regleringskrav och bibehålla certifieringskrav som är avgörande för marknadsåtkomst.
Kostnadsminskning och operativ effektivitet

Kostnadsminskning och operativ effektivitet

Att införa sorteringssystem genererar betydande kostnadsbesparingar genom minskad arbetsinsats och avfallsminskning. Dessa sorteringssystem behandlar material snabbare än manuella metoder, vilket gör att företag kan öka sin produktion utan att utöka sina investeringar i personal. De operativa effektivitetsvinster som sorteringssystem ger översätts direkt till lägre produktionskostnader per enhet. Sorteringssystem minskar energiförbrukningen jämfört med flera manuella arbetsstationer, vilket bidrar till hållbarhetsmålen samtidigt som driftskostnaderna för el och värme sänks. Underhållsbehovet förblir minimalt, eftersom de flesta sorteringssystem fungerar pålitligt i flera år med rutinmässig service. Sorteringssystemens hållbarhet säkerställer konsekvent prestanda under hela deras livscykel. Företag som använder sorteringssystem rapporterar återbetalningsperioder mellan tolv och tjugofyra månader, efter vilka alla operativa fördelar blir ren vinstbidrag. Dessa sorteringssystem eliminerar flaskhalsar i produktionslinjer, optimerar arbetsflöden och maximerar anläggningens utnyttjandegrad effektivt.
Skalbarhet och anpassningsförmåga till produktionskrav

Skalbarhet och anpassningsförmåga till produktionskrav

Sorteringsenheter erbjuder exceptionell flexibilitet vid hantering av mångskiftande produktspecifikationer och varierande produktionsvolymer samtidigt. Dessa sorteringsenheter anpassar sig till förändrade marknadsbehov utan att kräva fullständiga systemutbyten eller omfattande modifieringar. Avancerade sorteringsenheter har programmerbara inställningar som möjliggör snabba övergångar mellan olika sorterkriterier och produktkategorier. Skalbarhetsfördelarna med sorteringsenheter gör att företag kan utöka sina verksamheter med självförtroende utan infrastrukturbegränsningar. Organisationer distribuerar flera sorteringsenheter som arbetar i samordning för att hantera exponentiella ökningar i produktionen. Sorteringsenheter integreras sömlöst med befintlig produktionsinfrastruktur genom kompatibla gränssnitt och standardiserade kommunikationsprotokoll. Företag upplever obegränsade driftsoperationer under uppgraderingar av funktioner, eftersom sorteringsenheter bibehåller bakåtkompatibilitet med äldre system. Denna anpassningsförmåga säkerställer att sorteringsenheter förblir värdefulla tillgångar under långa affärsperioder, vilket skyddar kapitalinvesteringar och ger bestående konkurrensfördelar när marknaderna utvecklas och kundkraven förändras över tid.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
Krävs produkt
Namn
E-post
WhatsApp
Meddelande
0/1000

Upphovsrätt © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alla rättigheter förbehållna.  -  Integritetspolicy