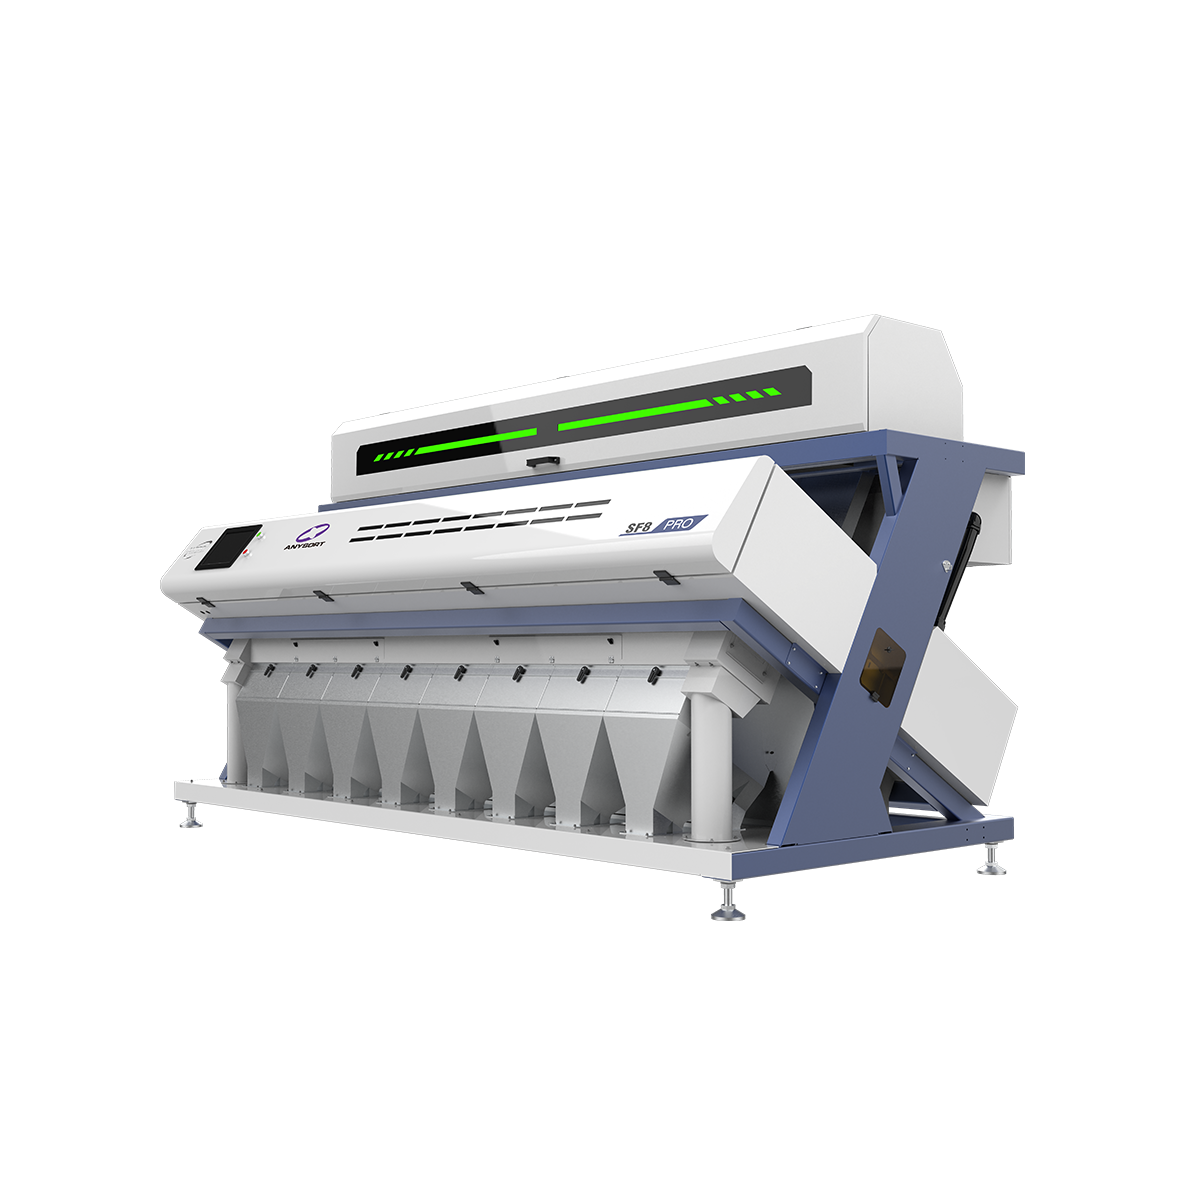
thiết bị phân loại
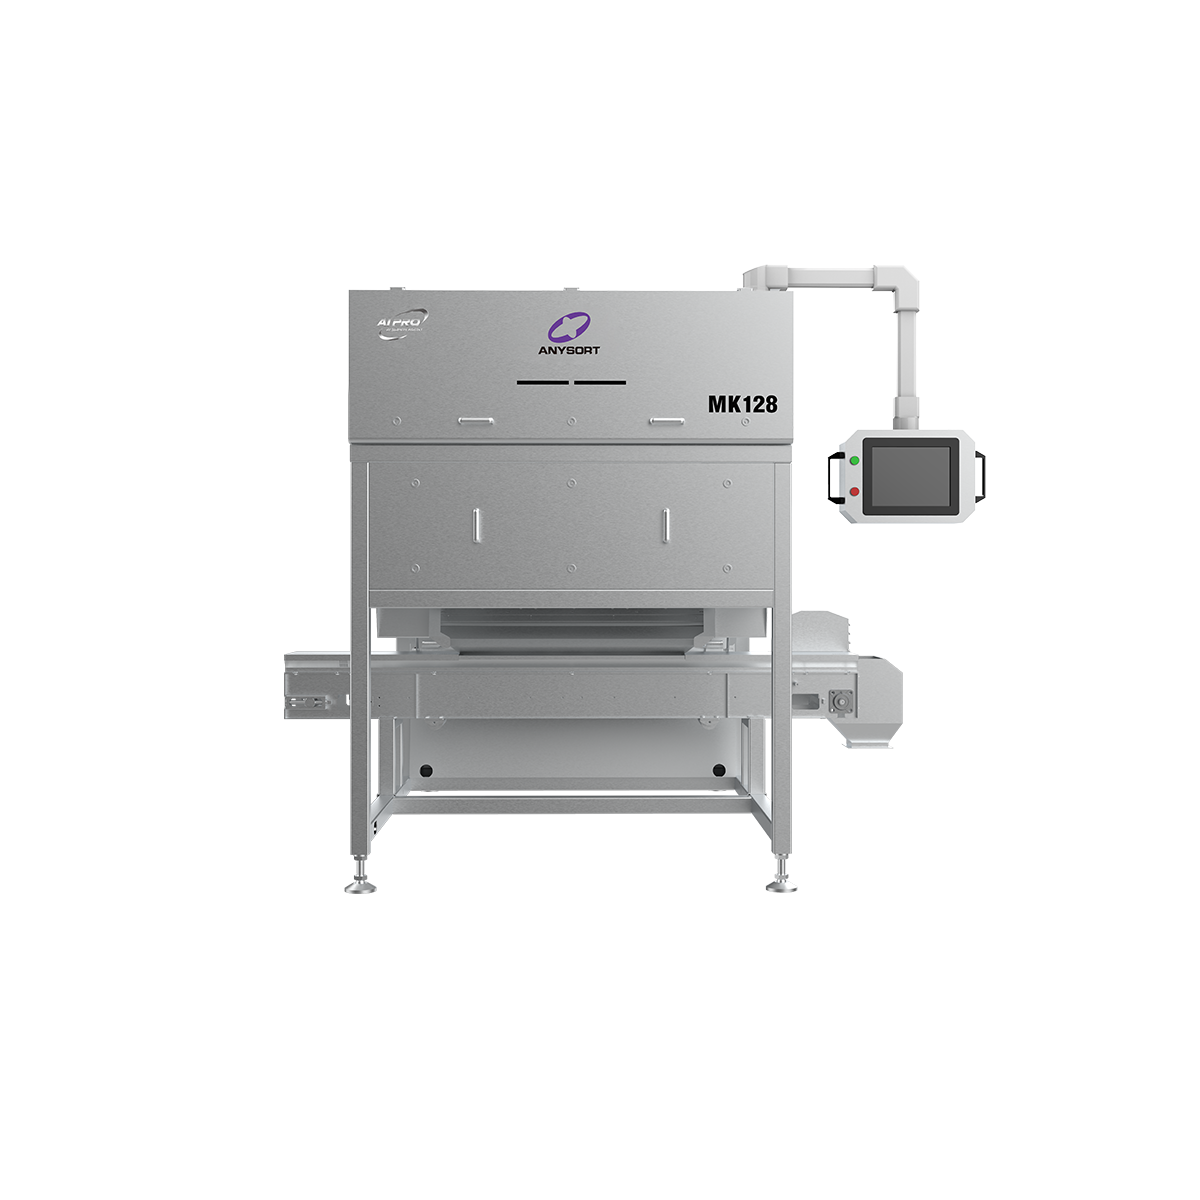
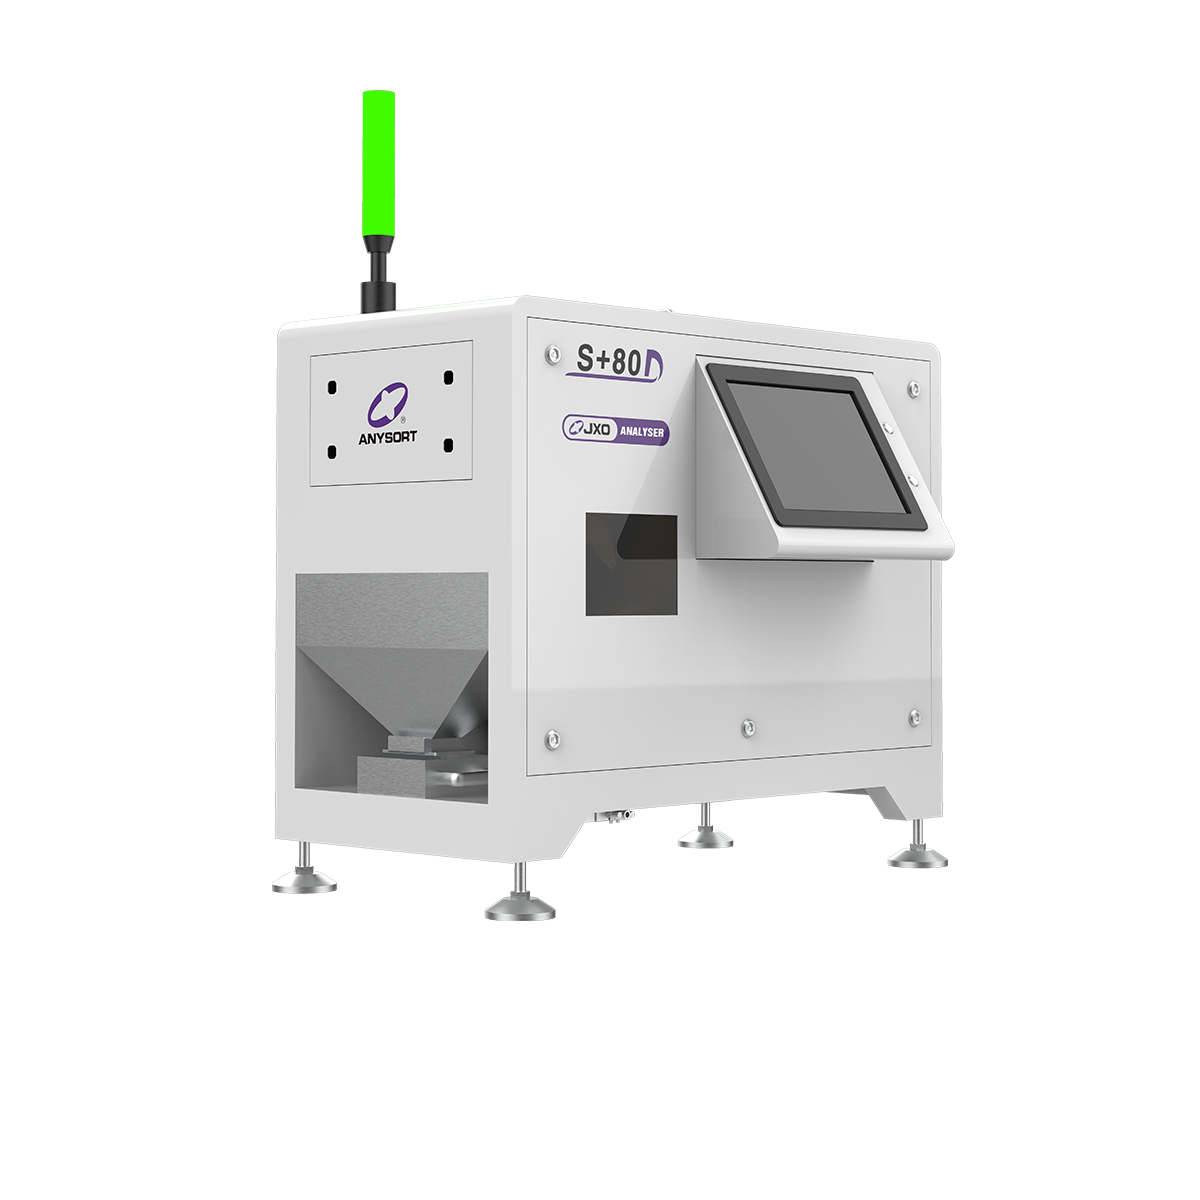
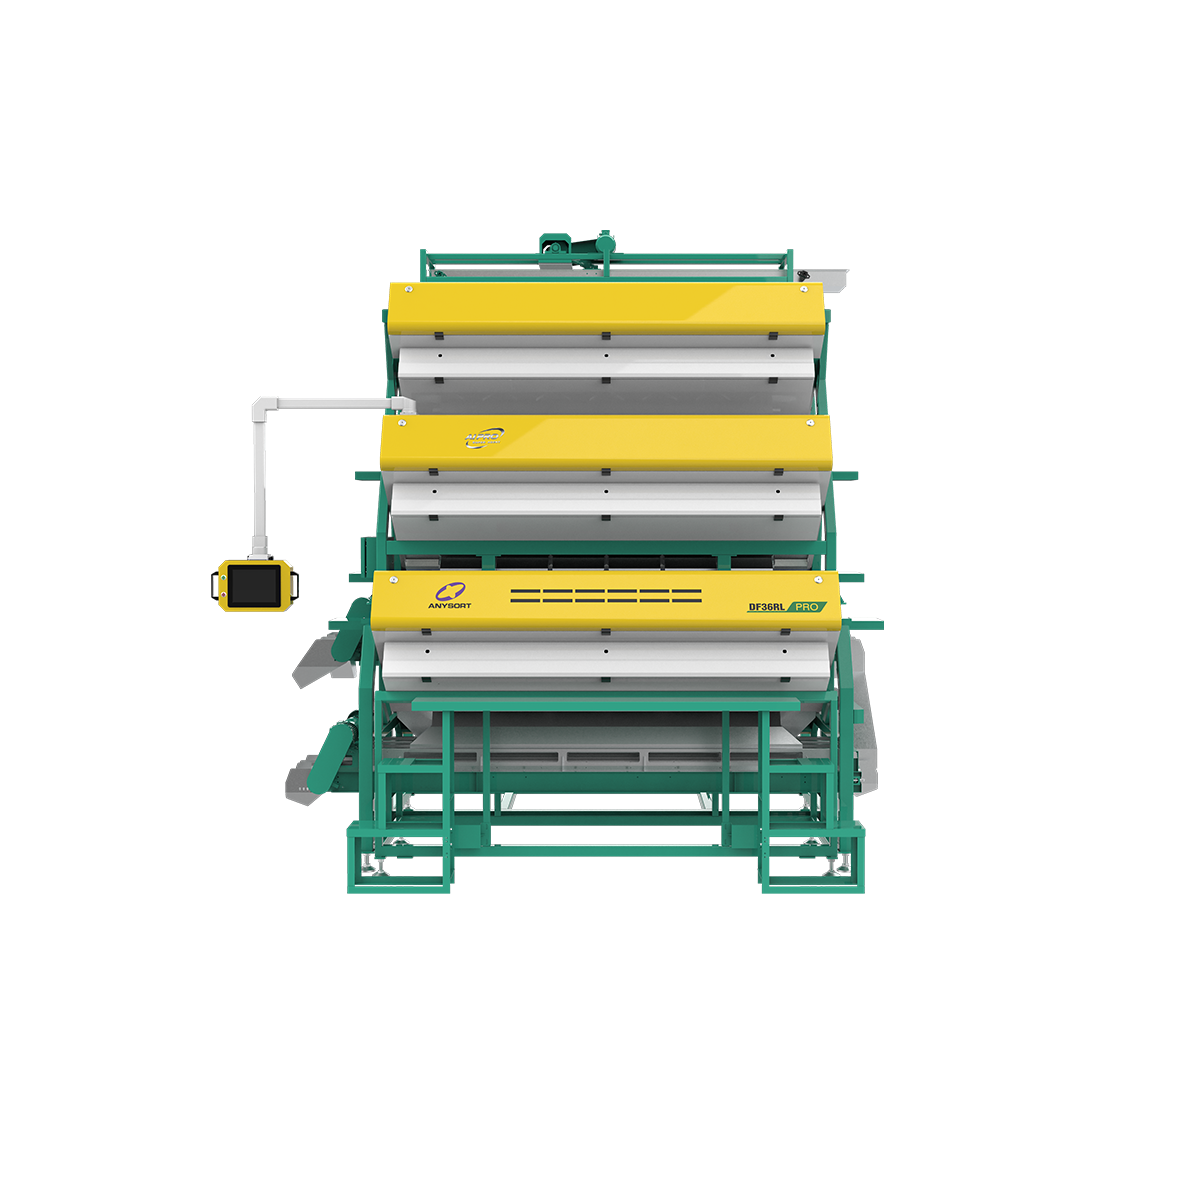
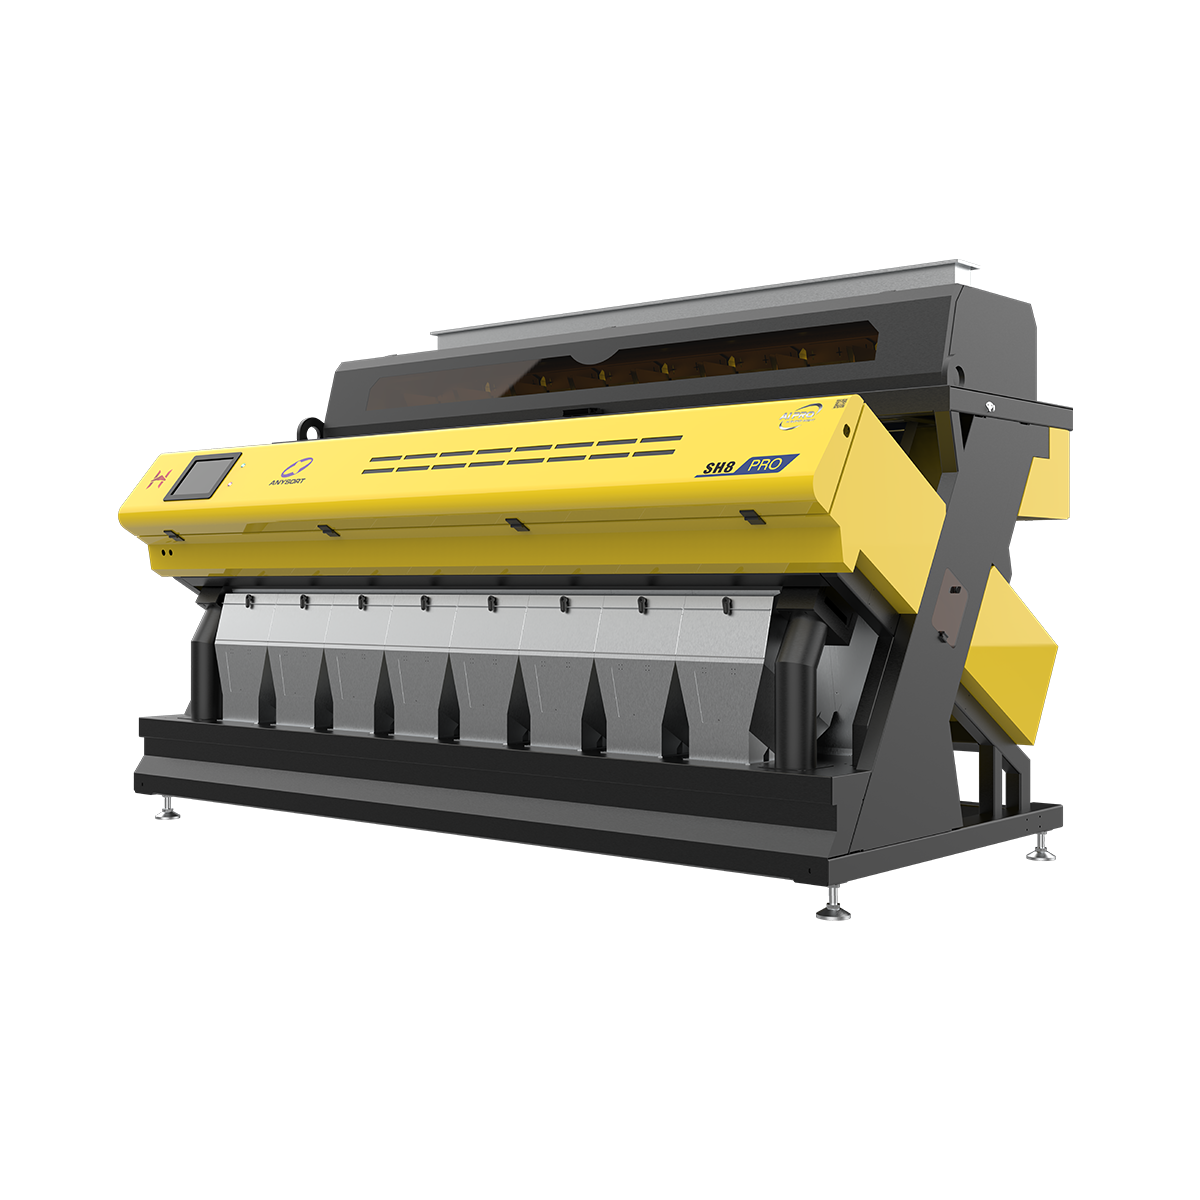
Các thiết bị phân loại là những giải pháp công nghệ tiên tiến được thiết kế nhằm sắp xếp, phân loại và bố trí các mặt hàng dựa trên các tiêu chí đã được xác định trước. Những thiết bị phân loại sáng tạo này giúp tối ưu hóa hoạt động trong nhiều ngành công nghiệp bằng cách tự động phân nhóm sản phẩm, vật liệu hoặc dữ liệu theo các yêu cầu cụ thể. Chức năng chính của thiết bị phân loại là tiếp nhận vật liệu đầu vào và chuyển hướng chúng vào các kênh đầu ra hoặc danh mục được chỉ định với độ chính xác và tốc độ ấn tượng. Các thiết bị phân loại hiện đại tích hợp nhiều tính năng công nghệ tinh vi, bao gồm cảm biến quang học, thuật toán trí tuệ nhân tạo và khả năng xử lý thời gian thực. Các thành phần này phối hợp với nhau để xác định các đặc tính như kích thước, khối lượng, màu sắc, hình dạng hoặc thành phần vật liệu. Các thiết bị phân loại nâng cao sử dụng học máy để liên tục cải thiện độ chính xác và thích nghi với các thông số kỹ thuật sản phẩm thay đổi. Kiến trúc công nghệ của thiết bị phân loại cho phép đạt tốc độ xử lý nhanh, xử lý hàng nghìn mặt hàng mỗi giờ trong khi vẫn duy trì mức độ chính xác xuất sắc. Việc tích hợp với các hệ thống sản xuất hiện có diễn ra liền mạch thông qua các giao diện tương thích và các tùy chọn lập trình linh hoạt. Thiết bị phân loại mang lại giá trị to lớn trong chế biến thực phẩm, cơ sở tái chế, dịch vụ bưu chính, nhà máy sản xuất và ngành dược phẩm. Các ứng dụng của chúng không chỉ giới hạn ở việc phân loại đơn thuần mà còn bao gồm kiểm tra chất lượng, phát hiện nhiễm bẩn và tối đa hóa giá trị thông qua giảm thiểu phế thải. Thiết bị phân loại nâng cao hiệu quả vận hành bằng cách giảm nhu cầu lao động thủ công và sai sót do con người. Chúng đảm bảo hiệu suất ổn định, đáng tin cậy trong suốt thời gian vận hành kéo dài, góp phần đáng kể vào việc gia tăng năng suất và tối ưu hóa chi phí trong nhiều lĩnh vực khác nhau đòi hỏi luồng vật liệu được tổ chức khoa học và khả năng phân loại chính xác.

 EN