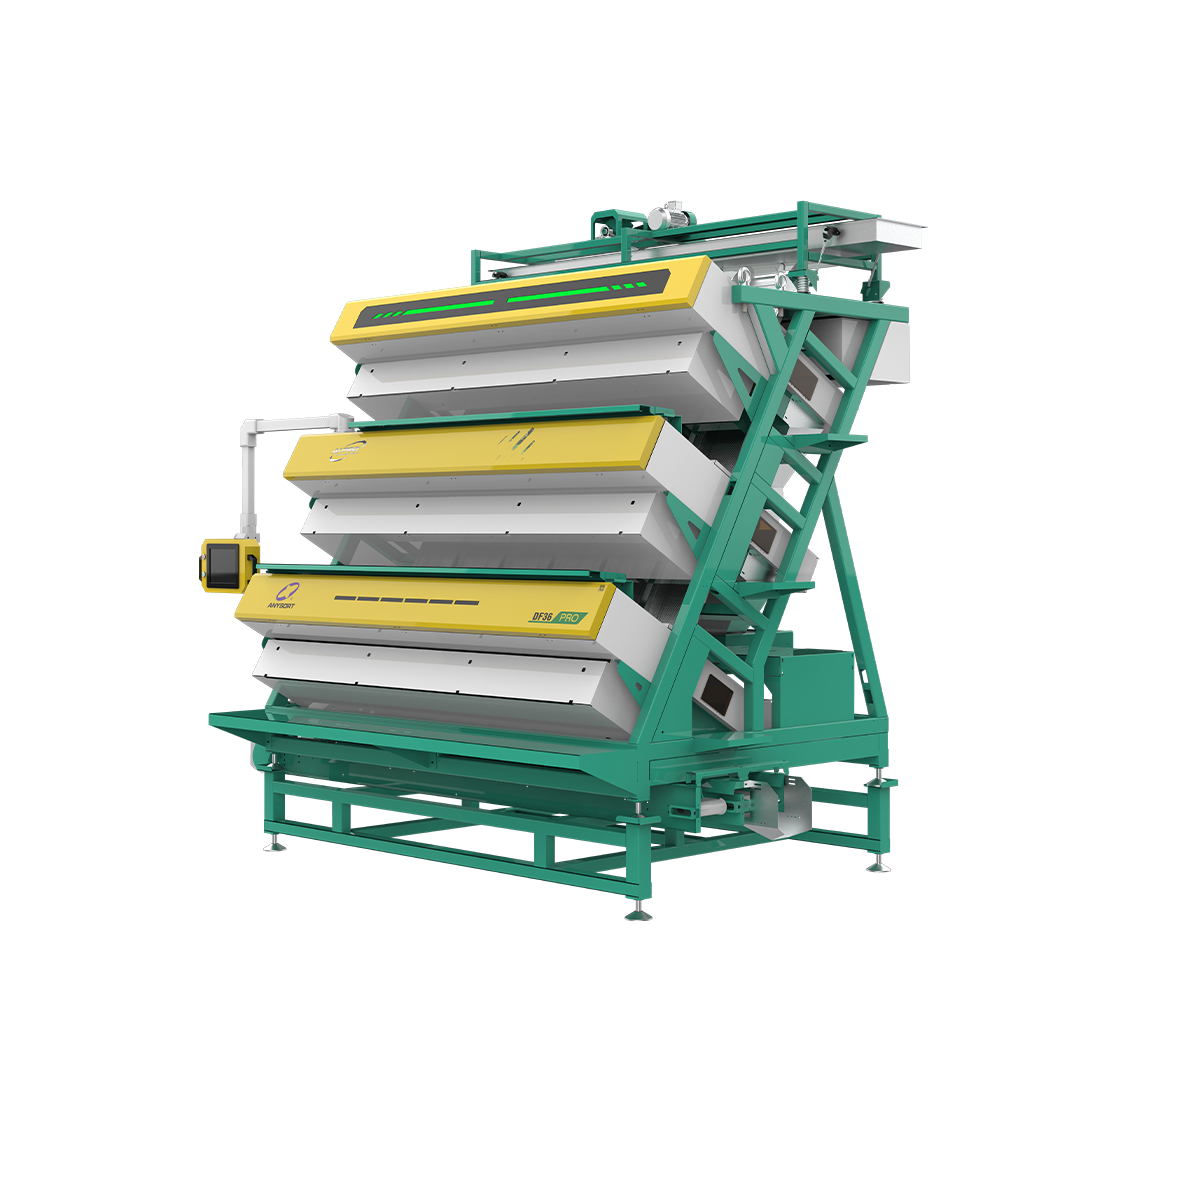
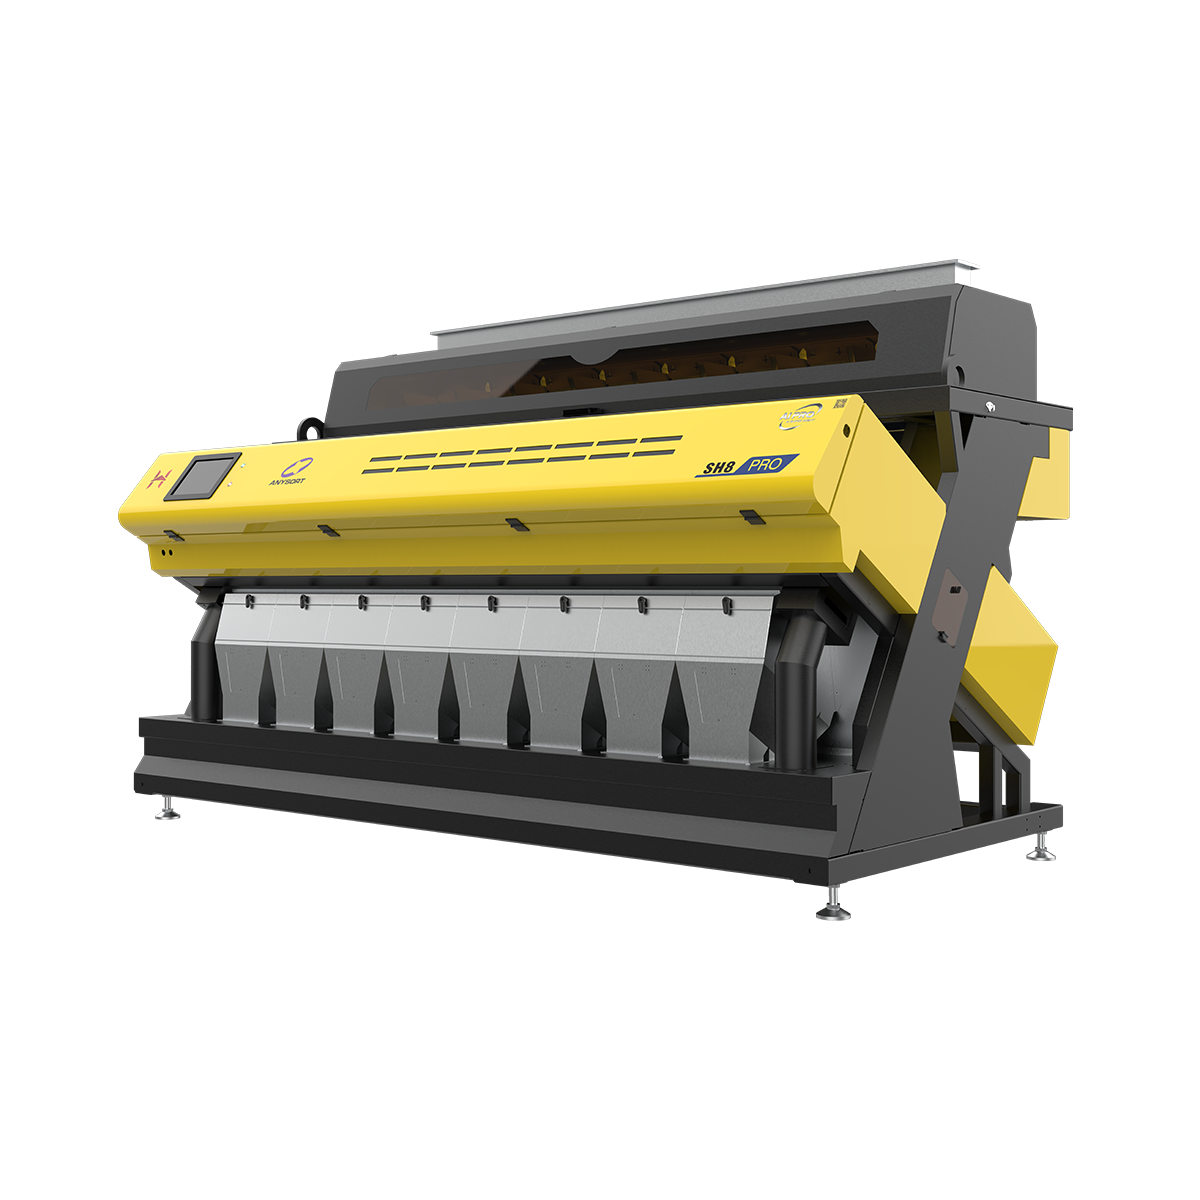
Maschine zur Farbsortierung von Saatgut

Alle Kategorien

maschine zur Farbsortierung von Saatgut

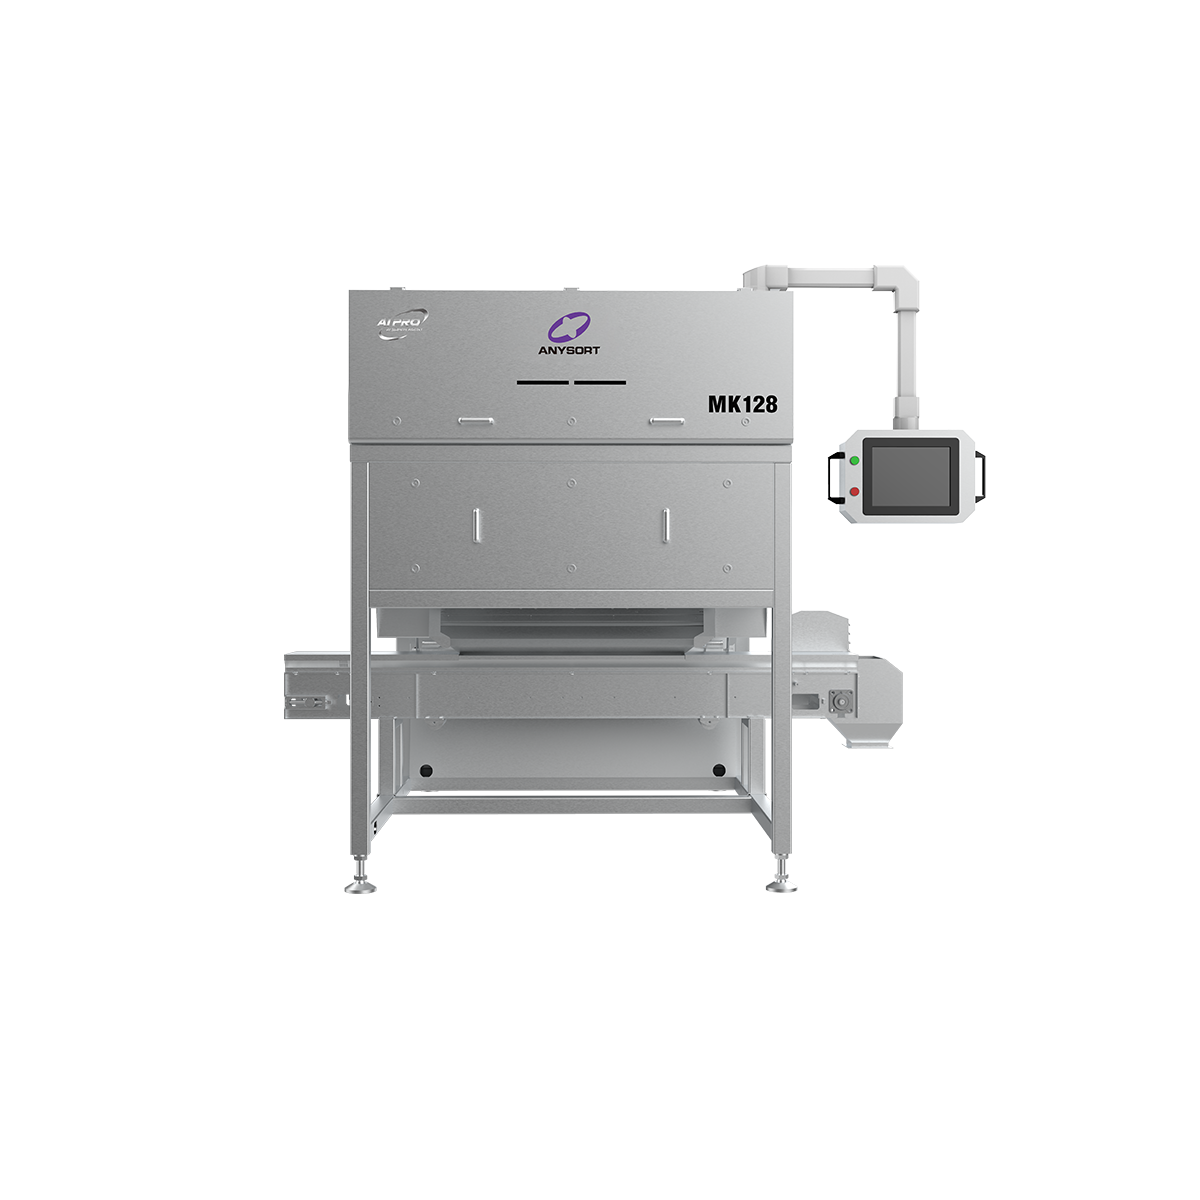
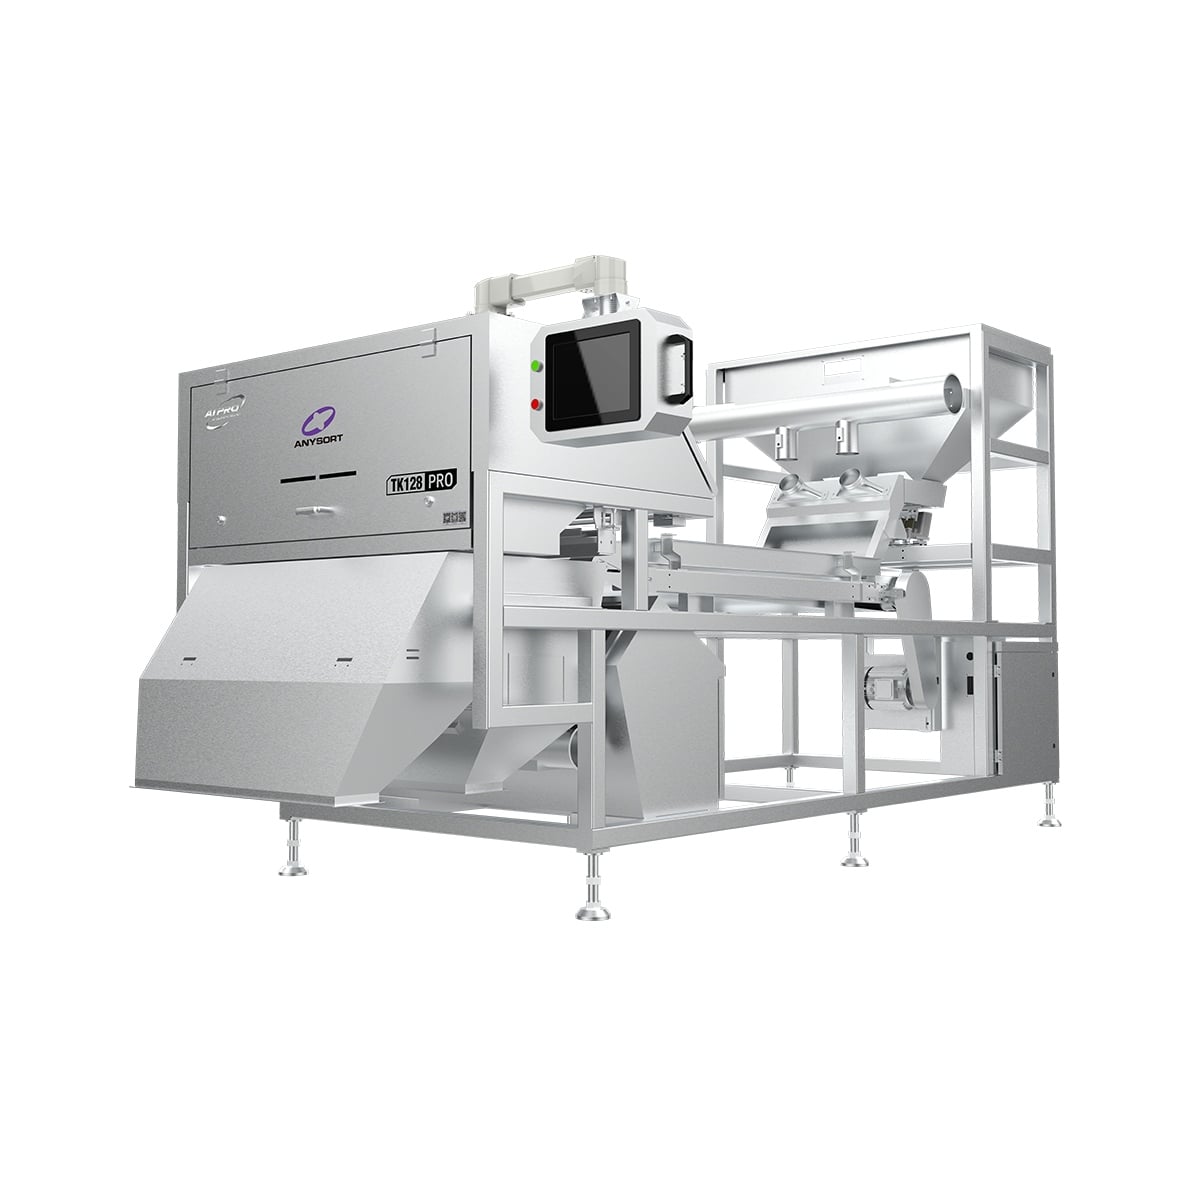
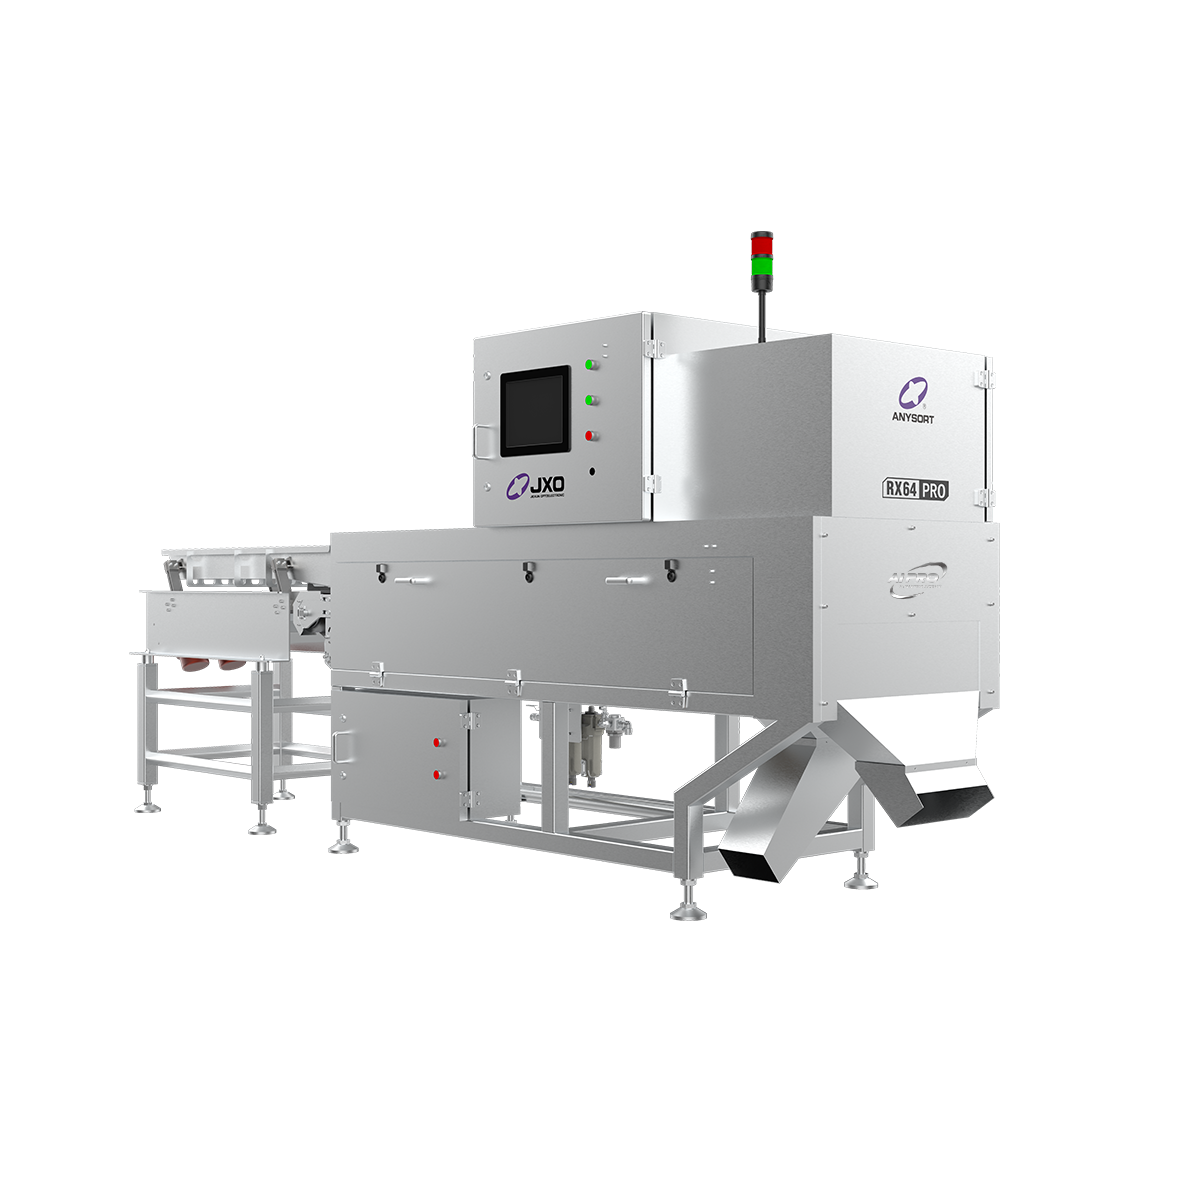
Eine Sortiermaschine für Saatgut nach Farbe stellt eine hochentwickelte Lösung für die landwirtschaftliche und lebensmittelverarbeitende Industrie dar, die präzise Sortierfunktionen benötigt. Diese fortschrittliche Anlage nutzt optische Technologie und künstliche Intelligenz, um Saatgut automatisch anhand von Farbunterschieden zu klassifizieren und mit außergewöhnlicher Genauigkeit Defekte sowie Fremdstoffe auszusondern. Die Sortiermaschine für Saatgut nach Farbe optimiert Produktionsprozesse, indem sie subtile Farbabweichungen erkennt, die menschliche Bediener möglicherweise übersehen würden, und so eine gleichbleibende Qualität über große Chargen hinweg sicherstellt. Die zugrundeliegende Technologie einer solchen Maschine umfasst Hochgeschwindigkeitskameras, LED-Beleuchtungssysteme sowie intelligente Algorithmen, die harmonisch zusammenarbeiten, um schnelle Sortierung bei beeindruckenden Durchsatzraten zu ermöglichen. Moderne Sortiermaschinen für Saatgut nach Farbe können Tausende von Samen pro Minute verarbeiten und dabei Genauigkeitswerte von über neunzigfünf Prozent erreichen. Anwendungsgebiete erstrecken sich über zahlreiche Branchen hinweg, darunter Getreide, Hülsenfrüchte, Kaffeebohnen, Nüsse und Spezialsamen. Die Sortiermaschine für Saatgut nach Farbe identifiziert automatisch verfärbte Samen, beschädigte Körner und Verunreinigungspartikel und leitet diese von den Premium-Produktströmen ab. Dieser technologische Fortschritt senkt die Personalkosten deutlich und verbessert gleichzeitig die Produkteinheitlichkeit sowie die Marktfähigkeit. Unternehmen, die eine Sortiermaschine für Saatgut nach Farbe einsetzen, steigern ihre Wettbewerbsfähigkeit durch überlegene Produktqualität und betriebliche Effizienz. Das robuste Design der Maschine gewährleistet zuverlässige Leistung auch in anspruchsvollen industriellen Umgebungen, während benutzerfreundliche Schnittstellen einfache Bedienung und Wartung ermöglichen. Die Investition in eine Sortiermaschine für Saatgut nach Farbe führt unmittelbar zu gesteigerter Rentabilität, geringerem Abfallaufkommen und höherer Kundenzufriedenheit entlang landwirtschaftlicher Lieferketten.

Neue Produkt-Empfehlungen

Die Implementierung einer Saatgut-Farbsortiermaschine bietet transformative Vorteile, die sich direkt auf Ihr Ergebnis und Ihren operativen Erfolg auswirken. Der zentrale Vorteil liegt in einer deutlich verbesserten Produktqualität: Die Saatgut-Farbsortiermaschine entfernt verfärbte und fehlerhafte Samen weitaus effektiver als manuelle Sortierverfahren. Diese Konsistenz stärkt Ihren Markennamen und Ihre Kundenbindung und ermöglicht es Ihnen, Premium-Preise am Markt durchzusetzen. Eine weitere überzeugende Begründung für die Investition in eine Saatgut-Farbsortiermaschine ist die gesteigerte operative Effizienz. Die Maschine verarbeitet deutlich höhere Mengen als menschliche Arbeitskräfte und arbeitet kontinuierlich, ohne dass die Qualität durch Ermüdung nachlässt. So erreicht Ihr Betrieb eine höhere Durchsatzleistung mit weniger Personal – was die Lohnkosten erheblich senkt und gleichzeitig die Ausbringungskapazität erhöht. Zudem bietet eine Saatgut-Farbsortiermaschine signifikante Vorteile bei der Abfallreduktion. Durch die präzise Identifizierung und Entfernung minderwertigen Materials gewinnen Sie aus jeder Charge ein Maximum an verwertbarem Produkt – was Ihre Gewinnmargen und Ihre Ressourcenausnutzung unmittelbar verbessert. Gleichzeitig steigt die ökologische Nachhaltigkeit, da weniger Abfall auf Deponien landet. Konsistenz und Zuverlässigkeit sind charakteristische Merkmale der Saatgut-Farbsortiertechnologie. Ihre Kunden erhalten von Charge zu Charge ein einheitliches Produkt, wodurch Vertrauen entsteht und Sie strengen kommerziellen Spezifikationen zuverlässig gerecht werden können. Diese Vorhersagbarkeit festigt langfristige Geschäftspartnerschaften und erschließt neue Märkte, die eine Premium-Qualitätssicherung verlangen. Ein weiterer, oft unterschätzter Vorteil der Saatgut-Farbsortiermaschine ist ihre Einsatzvielseitigkeit. Die Anlage passt sich zahlreichen Saatgutarten und Verarbeitungsanforderungen an und ist daher in vielfältigen landwirtschaftlichen Betrieben wertvoll einsetzbar. Ob Getreide, Hülsenfrüchte, Spezialkulturen oder Mischsaatgut – die Saatgut-Farbsortiermaschine bewältigt unterschiedlichste Anwendungen nahtlos. Schließlich gewährleistet das automatisierte Sortieren mittels Saatgut-Farbsortiermaschine eine überlegene Rückverfolgbarkeit und qualitätssichere Dokumentation – unverzichtbar für die Einhaltung gesetzlicher Vorschriften sowie für die Kundenverifizierung im heutigen, lebensmittelsicherheitsorientierten Markt.

Praktische Tipps

Welche Faktoren beeinflussen Leistung und Genauigkeit einer Tee-Farbsortiermaschine?

05

Aug

Welche Faktoren beeinflussen Leistung und Genauigkeit einer Tee-Farbsortiermaschine?

Die Präzision einer Tee-Farbsortiermaschine bestimmt unmittelbar die Konsistenz der Qualität fertiger Teeprodukte. Das Verständnis der Faktoren, die Leistung und Genauigkeit einer Tee-Farbsortiermaschine beeinflussen, ist für Teeverarbeiter entscheidend, die wettbewerbsfähig bleiben möchten...
MEHR ANZEIGEN
Wie wählt man die richtige Tee-Farbsortiermaschine für seine Anforderungen aus?

01

Aug

Wie wählt man die richtige Tee-Farbsortiermaschine für seine Anforderungen aus?

Die Auswahl des richtigen Teefarbsortiergeräts ist eine der entscheidendsten Entscheidungen, mit denen sich Teeverarbeiter bei der Modernisierung ihrer Betriebe konfrontiert sehen. Ein Teefarbsortiergerät beeinflusst unmittelbar die Produktqualität, die betriebliche Effizienz und die Wettbewerbsfähigkeit am Markt. Die falsche Wahl …
MEHR ANZEIGEN
Wie hoch sind die Kosten für eine Farbsortiermaschine?

12

Aug

Wie hoch sind die Kosten für eine Farbsortiermaschine?

Das Verständnis der erforderlichen Investition für eine Farbsortiermaschine ist für Unternehmen in den Bereichen Landwirtschaft, Lebensmittelverarbeitung und Recycling unerlässlich. Die Kosten für eine Farbsortiermaschine variieren erheblich je nach Kapazität und technologischem Fortschrittsgrad,...
MEHR ANZEIGEN
Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

22

Aug

Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

Moderne Reisverarbeitung erfordert Präzision und Konsistenz, weshalb das Verständnis der Erkennungsmechanismen hinter fortschrittlichen Geräten für Produzenten unerlässlich geworden ist. Ein Reis-Farbsortierer stellt eine der bedeutendsten technologischen Fortschritte dar…
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

maschine zur Farbsortierung von Saatgut

Fortgeschrittene optische Sortiertechnologie

Fortgeschrittene optische Sortiertechnologie

Die Farbsortiermaschine für Saatgut verwendet hochmoderne optische Erkennungssysteme, die jede Sekunde Tausende von Samen mit bemerkenswerter Präzision analysieren. Hochauflösende Kameras erfassen detaillierte Farbinformationen, während ausgefeilte Algorithmen jeden Samen sofort gemäß vordefinierter Qualitätsstandards klassifizieren. Diese technologische Raffinesse der Farbsortiermaschine für Saatgut ermöglicht die Erkennung winziger Farbunterschiede, die dem menschlichen Auge unsichtbar bleiben, sodass keinerlei fehlerhafte Samen unbemerkt bleiben. Die intelligente Sortierfunktion der Maschine gewährleistet, dass Ihre Produkte stets die höchsten Qualitätsstandards erfüllen und damit Ihren Ruf für Exzellenz stärken. Moderne Farbsortiersysteme für Saatgut passen sich kontinuierlich an und lernen fortlaufend, wodurch sich ihre Leistung im Laufe der Zeit bei steigenden Verarbeitungsmengen verbessert. Die optische Technologie arbeitet zuverlässig unter wechselnden Lichtverhältnissen und bei unterschiedlichen Sameneigenschaften und zeichnet sich durch außergewöhnliche Vielseitigkeit aus. Unternehmen, die in eine Farbsortiermaschine für Saatgut investieren, erlangen Wettbewerbsvorteile durch überlegene Produktkonsistenz, die sich entlang der gesamten Lieferkette auswirkt und letztlich die Kundenbeziehungen nachhaltig stärkt.
Hochgeschwindigkeits-Verarbeitungskapazität

Hochgeschwindigkeits-Verarbeitungskapazität

Geschwindigkeit und Volumenkapazität unterscheiden hochwertige Saatgut-Farbsortiermaschinensysteme von herkömmlichen Sortierverfahren. Eine einzelne Saatgut-Farbsortiermaschine verarbeitet Tausende von Samen pro Minute und verkürzt die Sortierzeit drastisch, während sie täglich riesige Produktionsmengen mühelos bewältigt. Diese bemerkenswerte Durchsatzleistung bedeutet, dass Ihre Anlage deutlich mehr Fertigprodukt pro Tag herstellt – ohne Erweiterung der physischen Infrastruktur oder einer Aufstockung des Personals. Die Saatgut-Farbsortiermaschine hält konstante Sortiergeschwindigkeiten unabhängig von der Verarbeitungsdauer aufrecht und vermeidet so die Qualitätsverschlechterung, die bei langen Schichten menschlicher Bediener auftritt. Für Betriebe, die wöchentlich Millionen von Samen verarbeiten, liefert die Investition in eine Saatgut-Farbsortiermaschine überzeugende Renditen allein durch Effizienzgewinne im Volumen. Die Verarbeitungsgeschwindigkeit führt direkt zu geringeren Betriebskosten pro Einheit und macht Ihre Produkte damit wettbewerbsfähiger in preissensitiven Märkten. Die Kapazität der Saatgut-Farbsortiermaschine stellt sicher, dass Ihre Anlage niemals an Sortierengpässen leidet, die die Produktionsausbeute begrenzen – so können Sie Marktnachfrage und saisonale Chancen voll ausschöpfen.
Kostenwirksame langfristige Investition

Kostenwirksame langfristige Investition

Obwohl die Anschaffung einer Saatgut-Farbsortiermaschine eine anfängliche Kapitalinvestition erfordert, rechtfertigen die finanziellen Erträge diese Entscheidung rasch durch mehrere kostensenkende Mechanismen. Die Saatgut-Farbsortiermaschine eliminiert teure Arbeitskosten, die mit der manuellen Sortierung verbunden sind, und entlastet das Personal für wertschöpfendere Aufgaben an anderen Stellen Ihres Betriebs. Durch die Maximierung der nutzbaren Produktmenge und die Minimierung von Abfall verbessert eine Saatgut-Farbsortiermaschine die Gewinnmargen deutlich bei jeder verarbeiteten Charge. Die Energieeffizienz moderner Saatgut-Farbsortiermaschinen hält die Betriebskosten im Vergleich zu arbeitsintensiven Alternativen wettbewerbsfähig. Allein die reduzierte Produktverlustquote deckt die Anschaffungskosten typischerweise innerhalb von achtzehn bis sechsunddreißig Monaten ab – je nach Verarbeitungsvolumen. Die Langlebigkeit und Zuverlässigkeit einer Saatgut-Farbsortiermaschine gewährleisten jahrelangen produktiven Einsatz und bieten hervorragende Sortierkosten pro Einheit über ihre gesamte Nutzungsdauer hinweg. Bei ordnungsgemäßer Wartung bleiben die Instandhaltungskosten minimal und stärken damit zusätzlich die wirtschaftliche Attraktivität des Eigentums an einer Saatgut-Farbsortiermaschine.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie