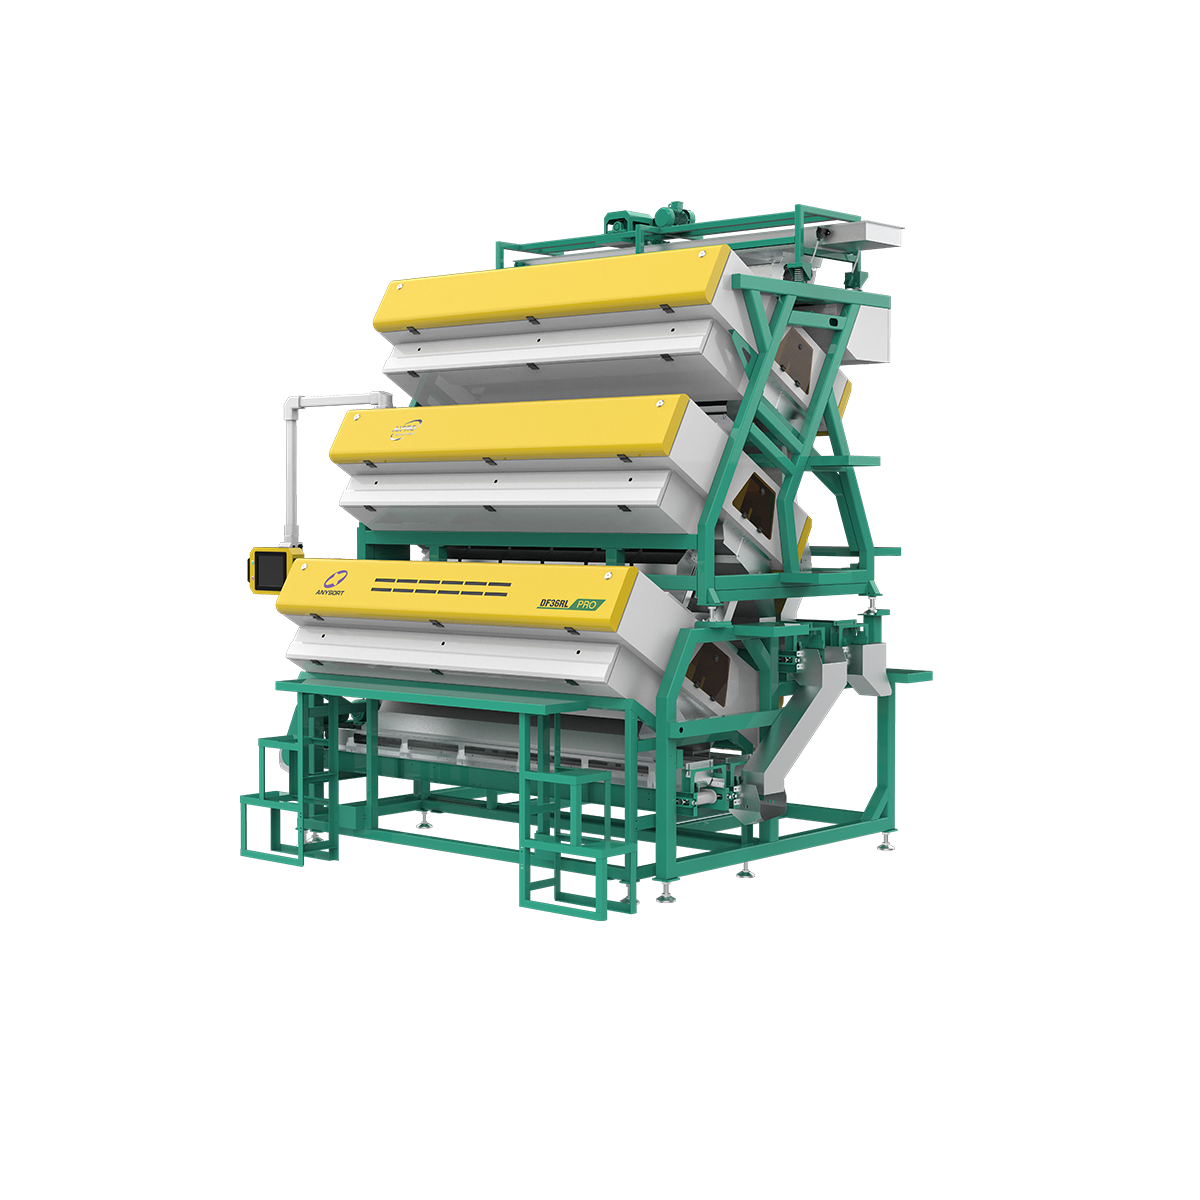
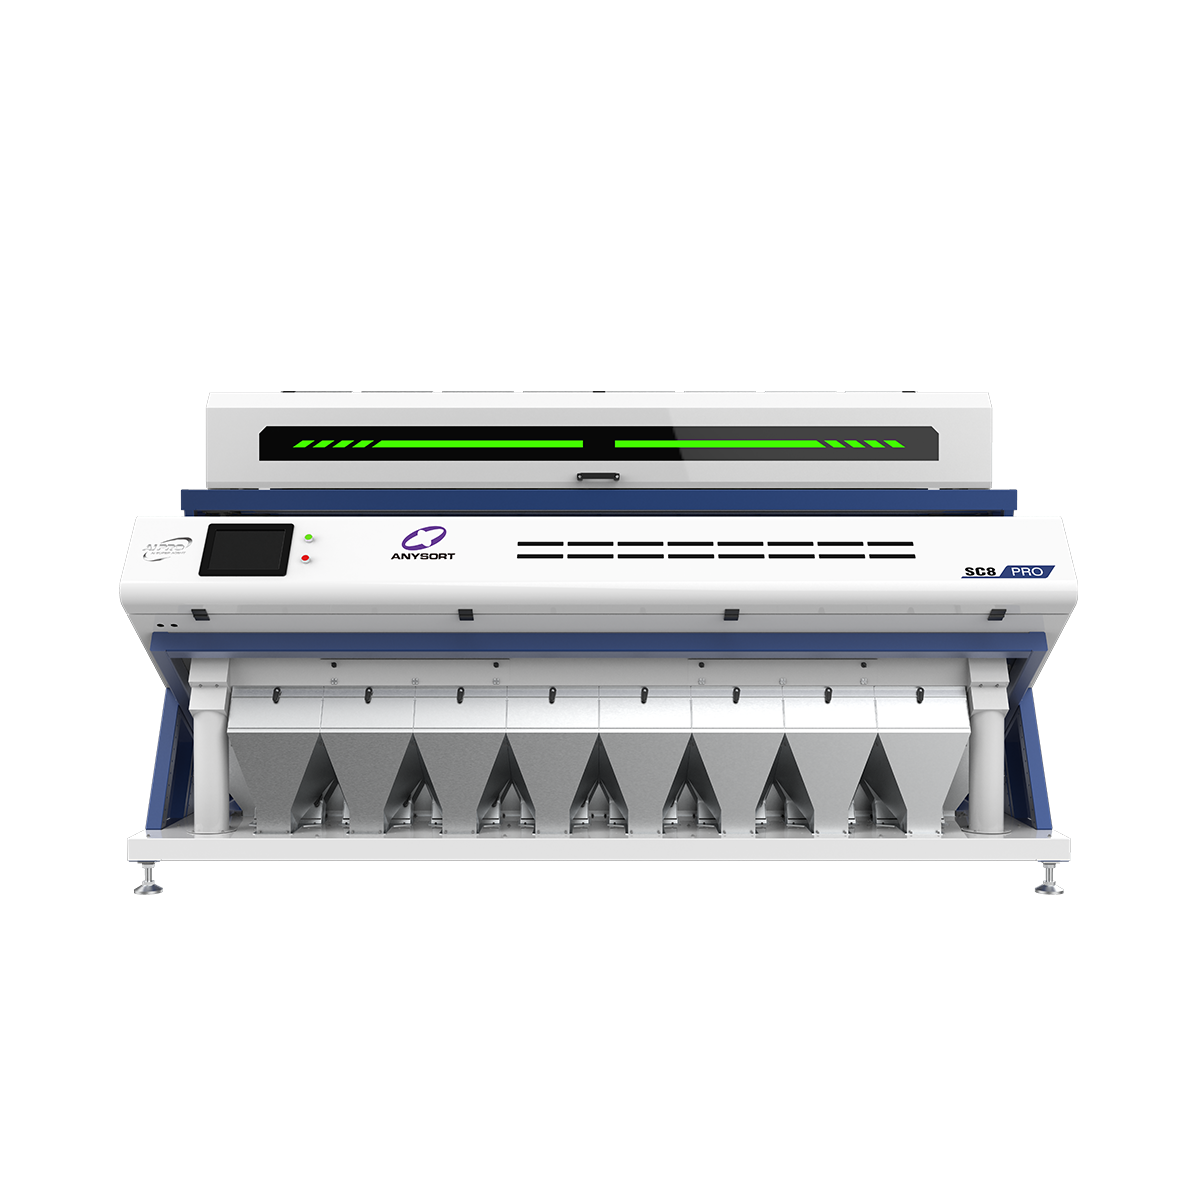
Cashew-Kern-Sortiermaschine für die Qualitätsklassifizierung

Alle Kategorien

maschine zur Sortierung von Cashewkernen

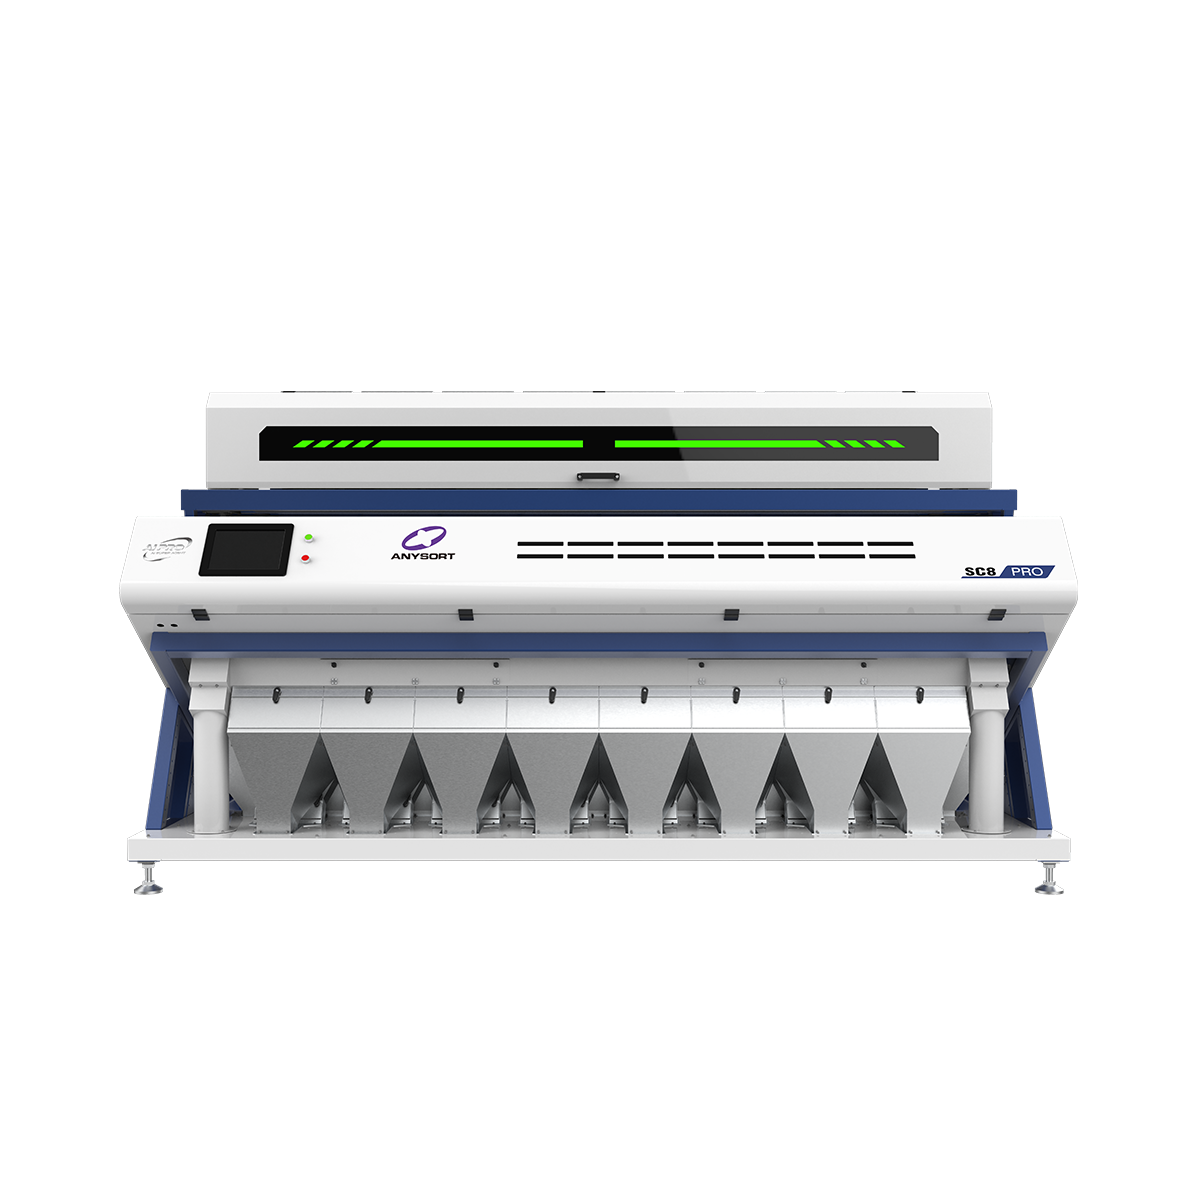
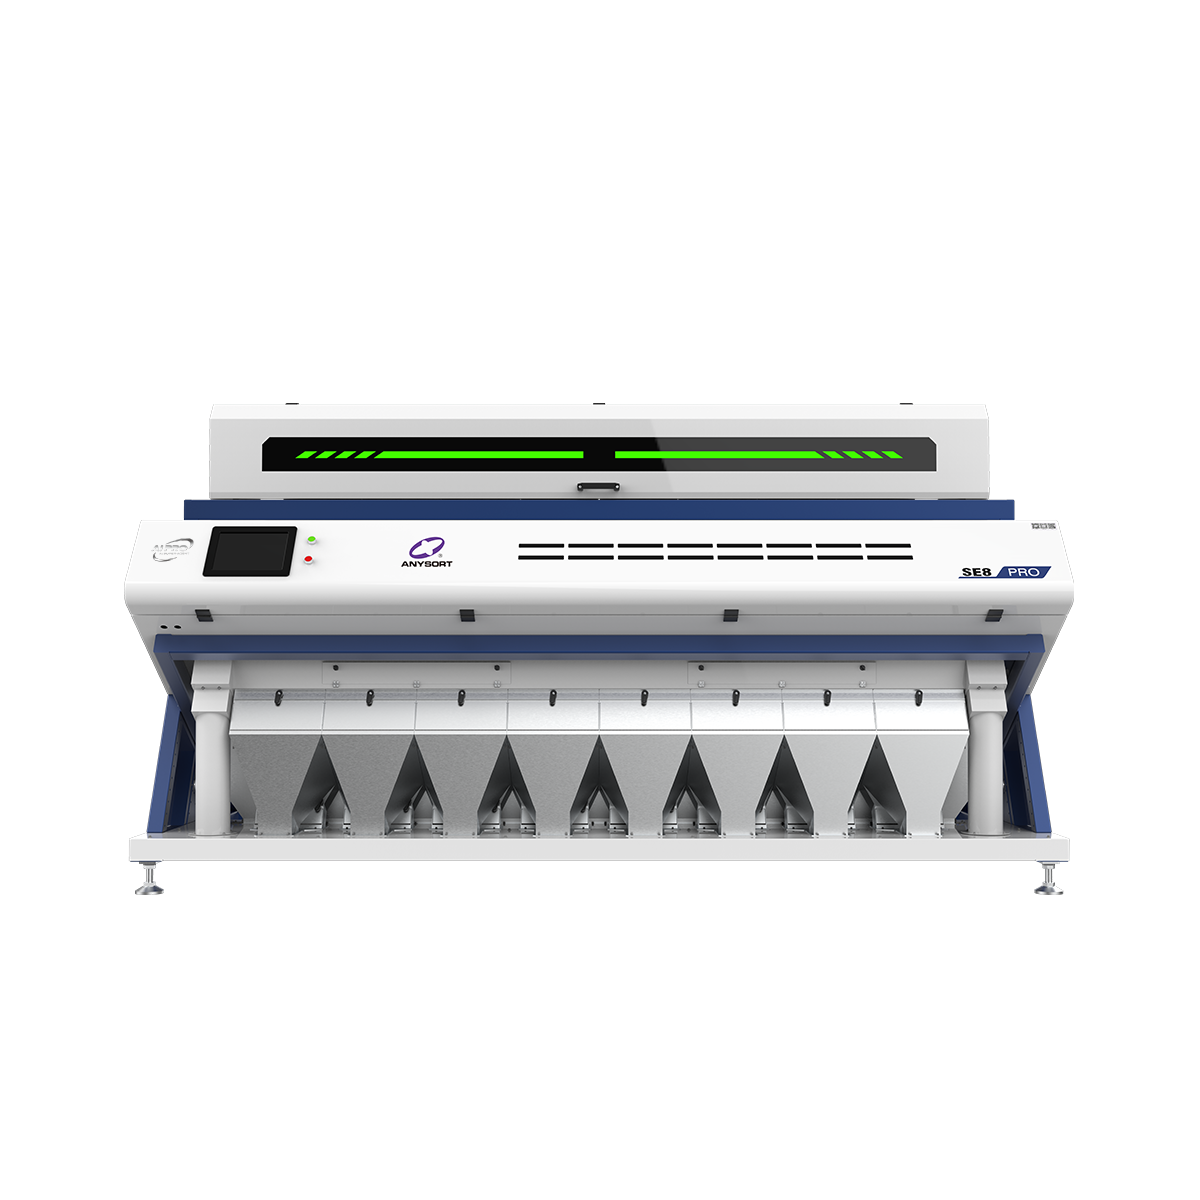
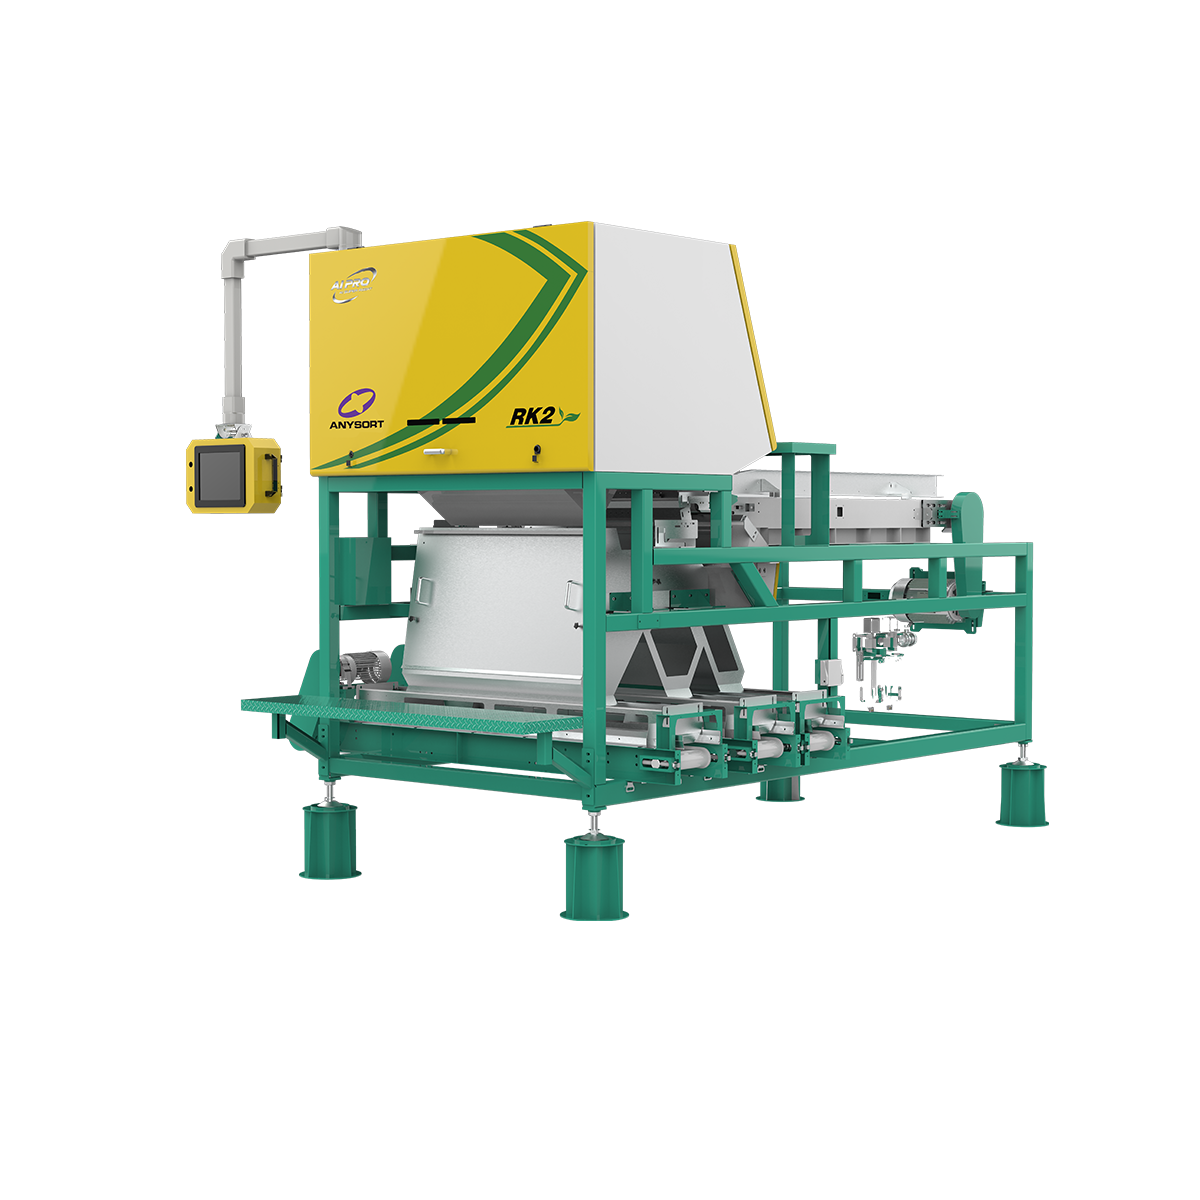
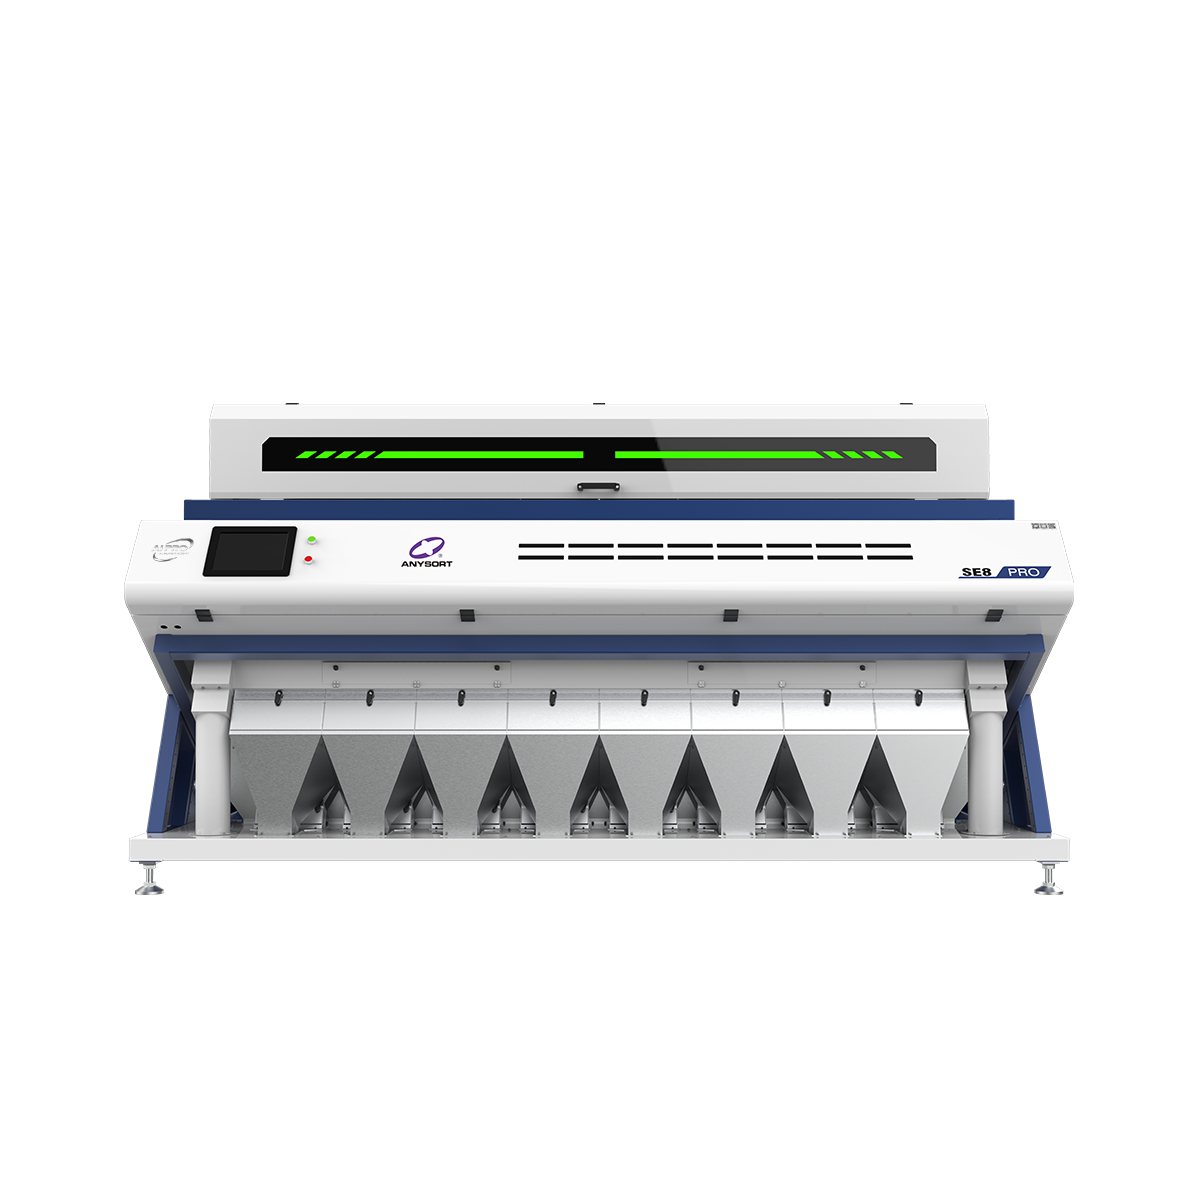
Eine Cashewkern-Sortiermaschine ist ein fortschrittliches automatisiertes System, das zur Sortierung und Klassifizierung von Cashewkernen nach Größe, Qualität und Zustand entwickelt wurde. Diese spezialisierte Ausrüstung spielt weltweit in Cashew-Verarbeitungsanlagen eine entscheidende Rolle, um konsistente Produktstandards sicherzustellen und die Ausbeuteffizienz zu maximieren. Die Cashewkern-Sortiermaschine nutzt hochentwickelte optische Sensoren und präzise mechanische Mechanismen, um jeden Kern einzeln zu bewerten und sie in unterschiedliche Kategorien für verschiedene Marktanforderungen zu trennen. Die Hauptfunktion einer Cashewkern-Sortiermaschine besteht darin, fehlerhafte, verfärbte oder zu kleine Kerne auszusondern und akzeptable Produkte in einheitliche Qualitätsstufen einzuteilen. Moderne Cashewkern-Sortiermaschinen verwenden mehrdimensionale Scanning-Technologie, die Oberflächenfehler, Feuchtigkeitsgehaltsunterschiede und Abweichungen in den Abmessungen mit bemerkenswerter Genauigkeit erkennt. Diese Maschinen können mehrere hundert Kilogramm pro Stunde verarbeiten und reduzieren dadurch erheblich den manuellen Arbeitsaufwand sowie menschliche Fehler im Sortiervorgang. Technologische Merkmale aktueller Cashewkern-Sortiermaschinen umfassen intelligente Sortieralgorithmen, Echtzeit-Qualitätsüberwachungssysteme und anpassbare Sortierparameter. Die Ausrüstung integriert sich nahtlos in bestehende Produktionslinien und verfügt über benutzerfreundliche Bedienfelder sowie automatisierte Datenerfassungsfunktionen. Anwendungsbereiche reichen von kommerziellen Cashew-Verarbeitungsbetrieben über exportorientierte Anlagen bis hin zu großflächigen landwirtschaftlichen Unternehmen, die durch zuverlässige Cashewkern-Sortiermaschinentechnologie Premium-Produktkonsistenz und gesteigerte Wettbewerbsfähigkeit auf dem Markt erreichen möchten.

Neue Produktfreigaben

Die Cashewkern-Sortiermaschine bietet Verarbeitungsbetrieben und Unternehmen, die mit Cashew-Produkten arbeiten, erhebliche betriebliche und wirtschaftliche Vorteile. Erstens steigert diese Anlage im Vergleich zu manuellen Sortierverfahren deutlich die Genauigkeit und Effizienz der Klassifizierung, senkt gleichzeitig die Arbeitskosten und verbessert die Produktkonsistenz sowie die Einhaltung strenger internationaler Qualitätsstandards. Bediener können täglich deutlich größere Mengen verarbeiten, was die Produktionskapazität erhöht und es Betrieben ermöglicht, größere Aufträge zuverlässig zu erfüllen. Durch den Einsatz einer Cashewkern-Sortiermaschine wird Abfall reduziert, da sie minderwertige Kerne identifiziert, die bei manueller Sortierung leicht übersehen oder falsch klassifiziert werden könnten. Diese Präzision wirkt sich unmittelbar auf die Rentabilität aus: Eine korrekte Klassifizierung stellt sicher, dass Premium-Kerne höhere Marktpreise erzielen, während Material niedrigerer Güteklasse gezielt in entsprechende Sekundärmärkte gelangt. Der automatisierte Ansatz der Maschine eliminiert subjektive menschliche Beurteilung und gewährleistet standardisierte Ergebnisse in jeder Produktionscharge – dies stärkt das Kundenvertrauen und festigt den Markennamen. Zu den betrieblichen Vorteilen zählen geringere körperliche Ermüdung und ein reduziertes Verletzungsrisiko für Mitarbeiter durch wiederholte manuelle Sortieraufgaben. Die Cashewkern-Sortiermaschine läuft kontinuierlich während der gesamten Schichten ohne Leistungseinbußen. Anlagenleiter erhalten wertvolle Einblicke durch integrierte Erfassungssysteme, die Produktionskennzahlen, Qualitätsverteilungen und Maschinendaten überwachen. Die Cashewkern-Sortiermaschine eignet sich besonders gut für exportorientierte Betriebe, bei denen internationale Käufer strenge Qualifikationsvorgaben und Rückverfolgbarkeitsdokumentation verlangen. Unternehmen erzielen durch gesteigerte Effizienz und geringere Materialverluste eine schnellere Kapitalrendite. Eine verbesserte Produktkonsistenz erschließt Chancen für eine Premium-Marktpositionierung und langfristige Kundenverträge und stärkt damit nachhaltig die Wettbewerbsposition im globalen Cashew-Markt.

Neueste Nachrichten

Wie kann ein Nusssortierer Ihre Produktion verbessern?

15

Aug

Wie kann ein Nusssortierer Ihre Produktion verbessern?

Ein Nusssortierer stellt eine der bedeutendsten Investitionen dar, die ein Lebensmittelverarbeitungsunternehmen tätigen kann, um Produktionsqualität und betriebliche Effizienz zu steigern. Der moderne Nusssortierer nutzt fortschrittliche Bild- und Sensortechnologie, um zu identifizieren und zu trennen…
MEHR ANZEIGEN
Wie gewährleistet die Nusssortiertechnologie Qualität?

19

Aug

Wie gewährleistet die Nusssortiertechnologie Qualität?

Die globale Nussverarbeitungsindustrie ist auf Präzision und Konsistenz angewiesen, um strenge Qualitätsstandards und behördliche Anforderungen zu erfüllen. Ein Nusssortierer ist für Verarbeiter, die Fehler, Verunreinigungen und minderwertige Produkte aussortieren möchten, mittlerweile unverzichtbar…
MEHR ANZEIGEN
Wie verbessern Farbsortiergeräte die Produktqualität?

26

Aug

Wie verbessern Farbsortiergeräte die Produktqualität?

Die Produktqualität stellt einen entscheidenden Differenzierungsfaktor in wettbewerbsintensiven Industriemärkten dar; konsistente Qualität im Großmaßstab erfordert mehr als nur manuelle Überwachung. Ein Farbsortiergerät zählt zu den effektivsten Technologien zur Erkennung und Entfernung...
MEHR ANZEIGEN
Welche Faktoren sollten Sie bei der Auswahl eines Reis-Farbsortiergeräts berücksichtigen?

29

Aug

Welche Faktoren sollten Sie bei der Auswahl eines Reis-Farbsortiergeräts berücksichtigen?

Die Auswahl des richtigen Reis-Farbsortiergeräts ist eine entscheidende Entscheidung, die Ihre Effizienz bei der Getreideverarbeitung, die Produktqualität und Ihre langfristige Rentabilität unmittelbar beeinflusst. Ein Reis-Farbsortiergerät entfernt verfärbte, beschädigte und fremde Partikel aus Reispartien...
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

maschine zur Sortierung von Cashewkernen

Fortgeschrittene optische Sortiertechnologie

Fortgeschrittene optische Sortiertechnologie

Die Cashew-Kern-Sortiermaschine verfügt über hochmoderne optische Scansysteme, die die Oberflächeneigenschaften jedes Kerns mit außergewöhnlicher Präzision analysieren. Hochauflösende Kameras erfassen detaillierte Bilder, während ausgefeilte Softwarealgorithmen Farbkonsistenz, Oberflächentextur und physische Fehler gleichzeitig bewerten. Diese fortschrittliche Cashew-Kern-Sortiertechnologie erkennt minimale Unvollkommenheiten, die für menschliche Inspektoren unsichtbar bleiben, und stellt so sicher, dass ausschließlich Kerne höchster Qualität zur Verpackung gelangen. Das optische System arbeitet mit blitzschneller Geschwindigkeit und verarbeitet pro Minute Hunderte von Kernen, ohne dabei an Genauigkeit einzubüßen. Betriebe profitieren von einer deutlich verbesserten Konsistenz der Produktqualität, da die Maschine während jeder Verarbeitungssitzung identische Bewertungsstandards anwendet. Dieser technologische Vorteil führt direkt zu höheren Marktpreisen für sortierte Produkte und zu weniger Kundenbeschwerden bezüglich Qualitätsabweichungen.
Leistungsstarke Verarbeitungskapazität

Leistungsstarke Verarbeitungskapazität

Moderne Modelle von Cashew-Kern-Sortiermaschinen bieten außergewöhnliche Durchsatzleistungen, die manuelle Sortierverfahren deutlich übertreffen. Je nach konkreter Modellausführung verarbeiten diese Maschinen 500 bis 1000 Kilogramm pro Stunde und ermöglichen es Betrieben, anspruchsvolle Produktionspläne sowie große Kundenaufträge effizient zu erfüllen. Diese beeindruckende Kapazität verkürzt die gesamte Produktionsdauer, ohne dass Qualitätsstandards auf Premium-Niveau beeinträchtigt werden. Die Anlagen arbeiten zuverlässig auch bei langen Schichten ohne Leistungseinbußen und gewährleisten somit konsistente Ergebnisse vom Morgen- bis zum Abendbetrieb. Eine hohe Verarbeitungskapazität senkt direkt die Produktionskosten pro Einheit und verbessert die Gewinnmargen erheblich. Unternehmen können ihr Marktvolumen ausbauen und größere Aufträge mit Zuversicht annehmen – denn sie wissen, dass ihre Cashew-Kern-Sortiermaschine steigende Mengenanforderungen zuverlässig bewältigen kann, ohne Qualitätseinbußen oder betriebliche Engpässe zu verursachen.
Anpassbare Bewertungsparameter und einfache Integration

Anpassbare Bewertungsparameter und einfache Integration

Die Cashew-Kern-Sortiermaschine verfügt über flexible Sortierkriterien, die Bediener je nach spezifischen Marktanforderungen und Kundenanforderungen anpassen können. Intuitive Steuerpanele ermöglichen eine schnelle Umkonfiguration zwischen verschiedenen Qualitätsstandards, ohne technisches Fachwissen oder längere Ausfallzeiten zu erfordern. Diese Anpassungsfähigkeit stellt sicher, dass die Cashew-Kern-Sortiermaschine vielfältige Geschäftsanforderungen erfüllt – von Premium-Exportmärkten bis hin zu heimischen Massenverteilungskanälen. Die Integration in bestehende Produktionslinien erfolgt nahtlos, da die Anlage problemlos mit vorgelagerten Reinigungssystemen und nachgelagerten Verpackungsstationen verbunden werden kann. Die Echtzeit-Datenerfassung liefert umfassende Produktionsaufzeichnungen für Qualitätsicherungsdokumentationen und regulatorische Konformitätszwecke. Bediener greifen über benutzerfreundliche Dashboards auf Leistungskennzahlen und Sortierstatistiken zu, was fundierte Entscheidungen hinsichtlich Produktionsanpassungen und Wartungsplanung für eine nachhaltige Betriebsexzellenz ermöglicht.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie