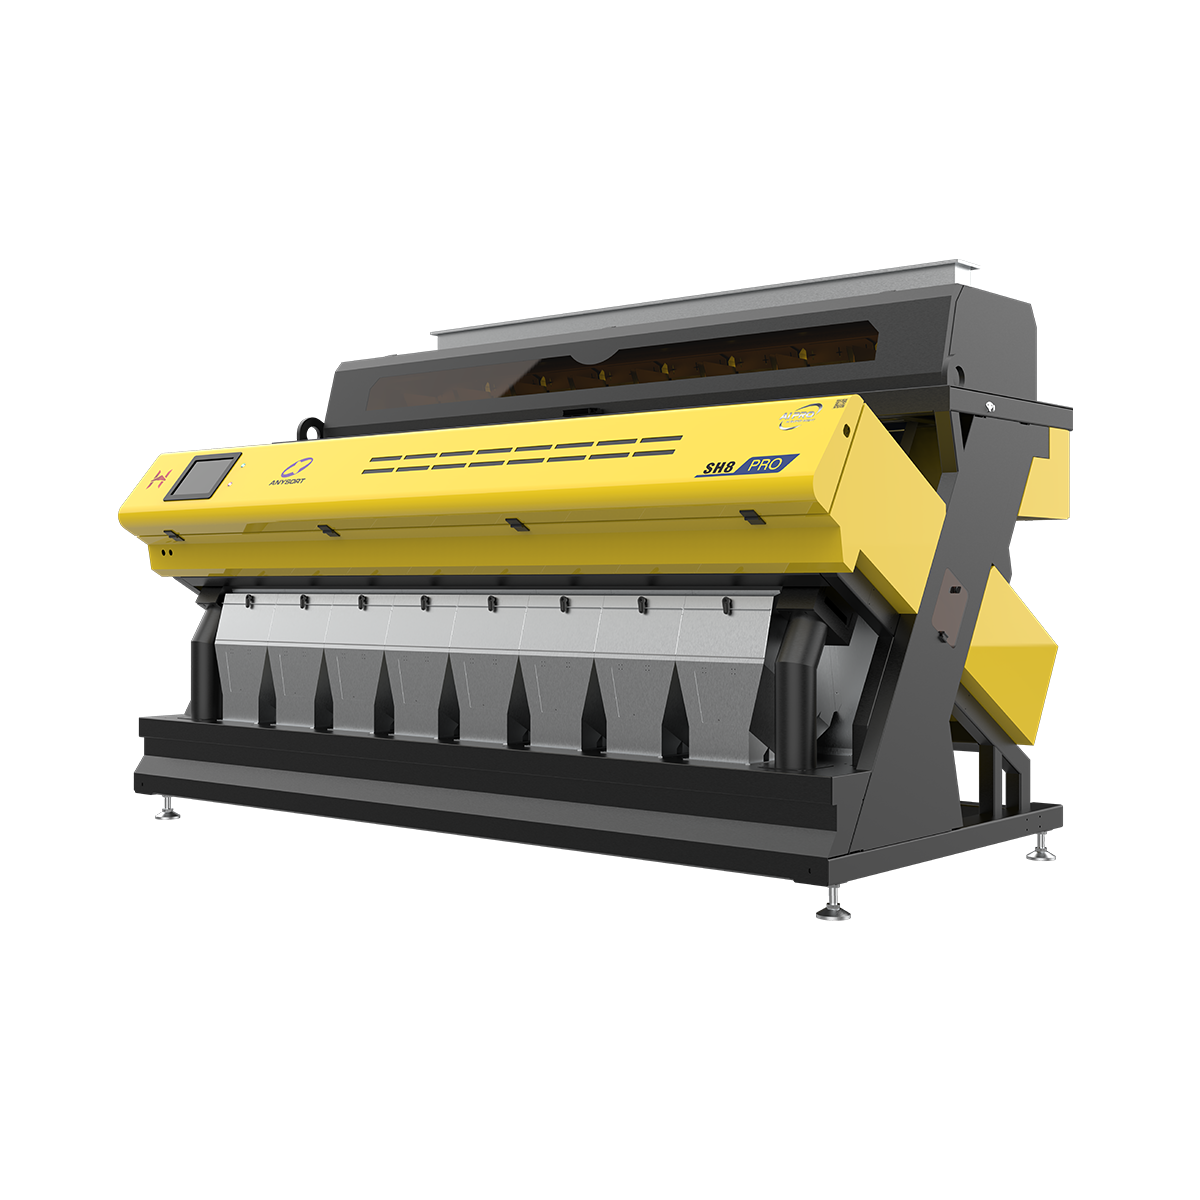
beste Genius-Optiksortiermaschine
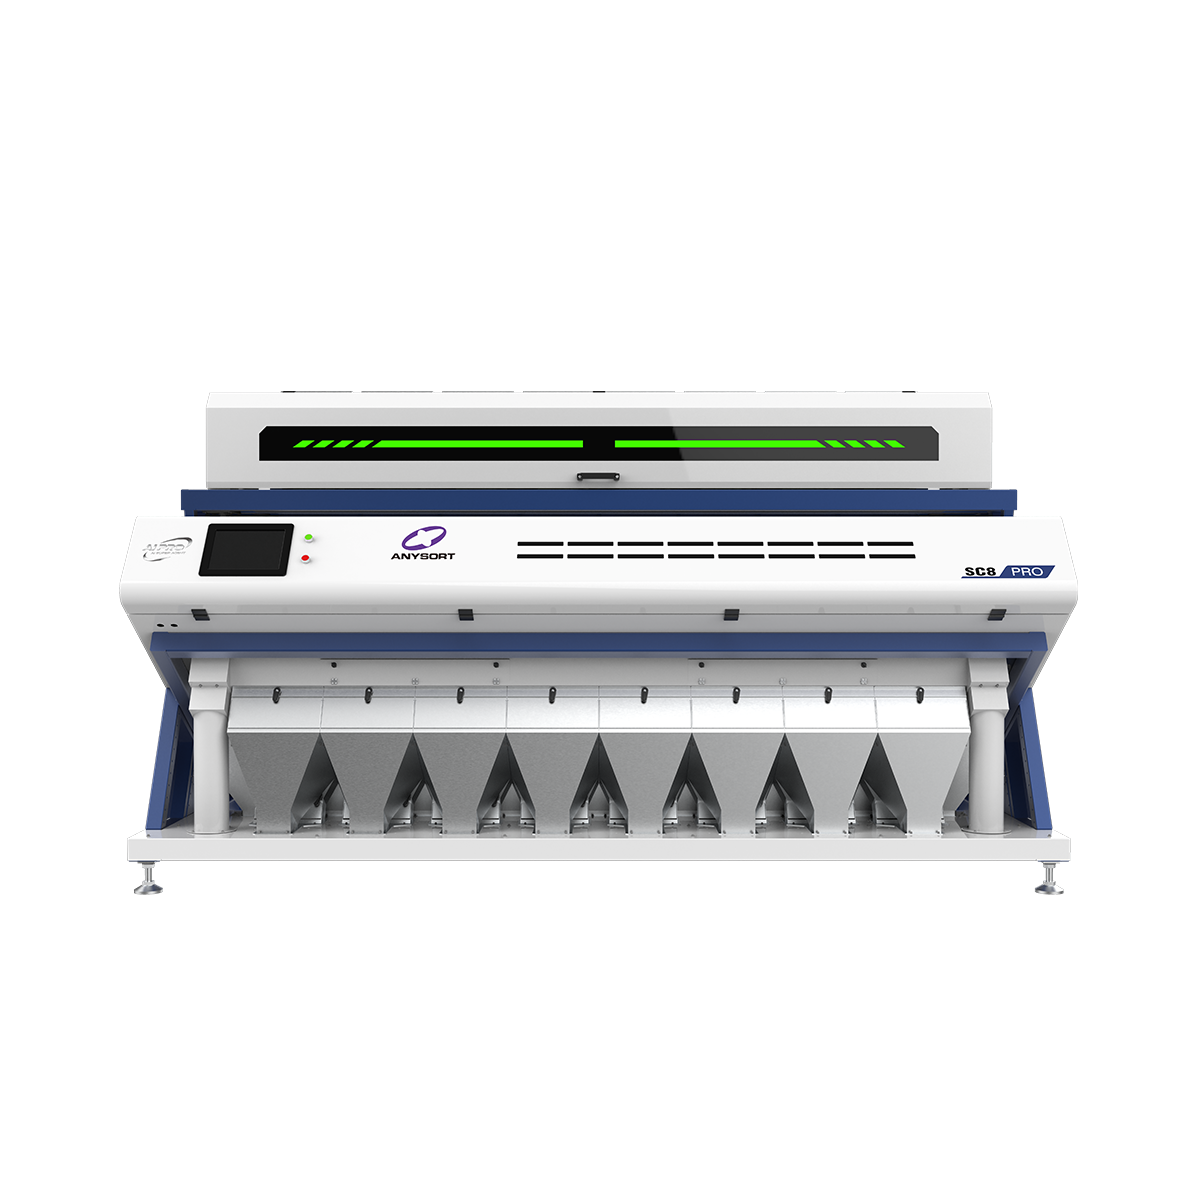
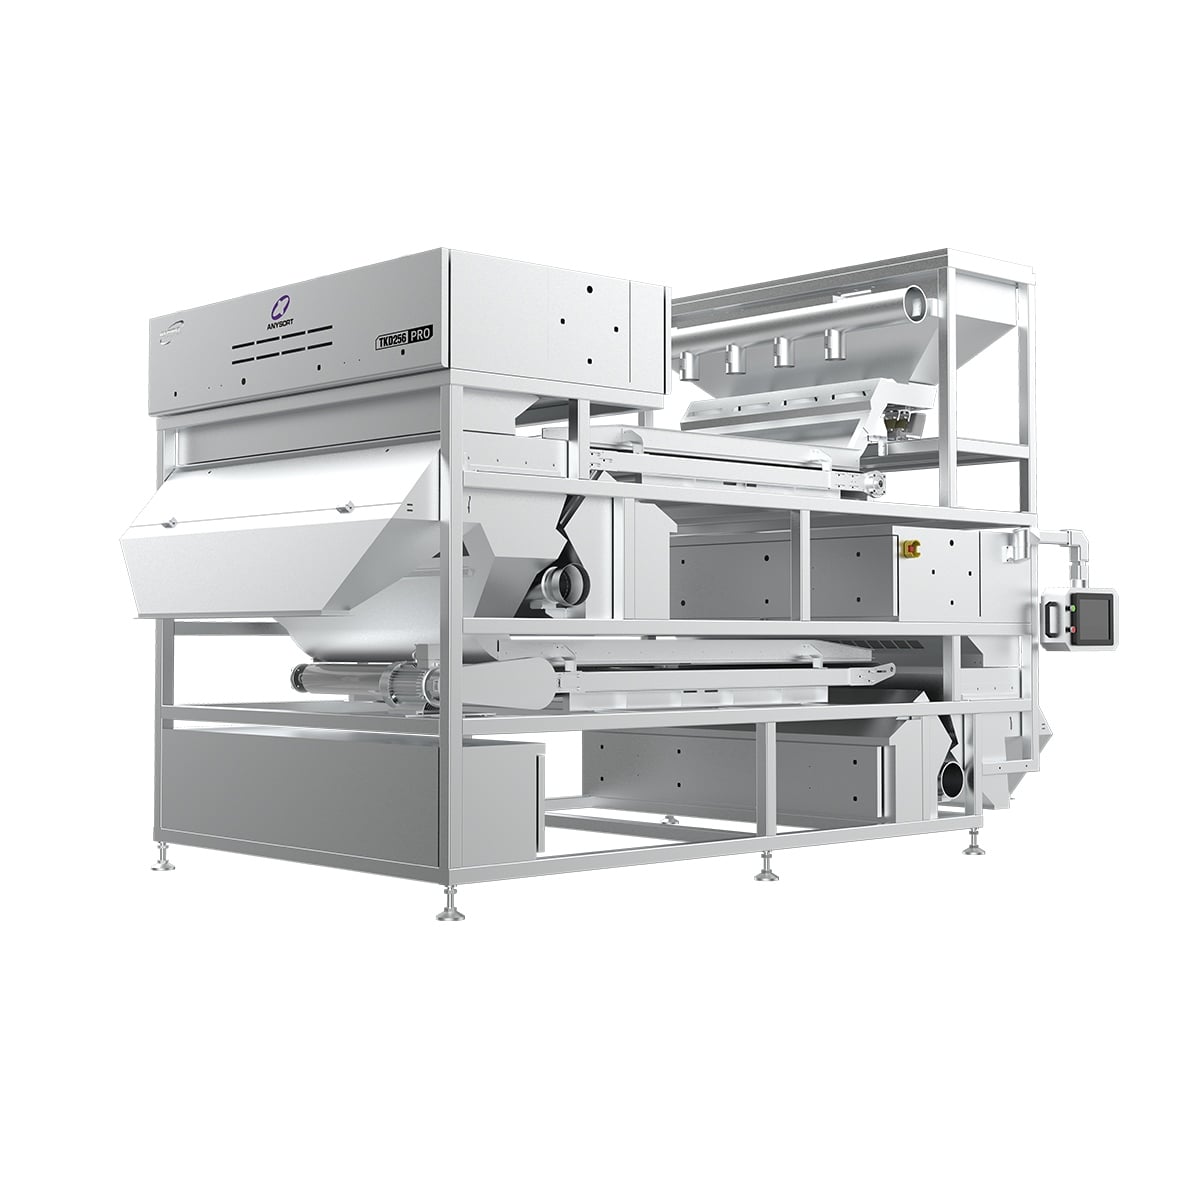
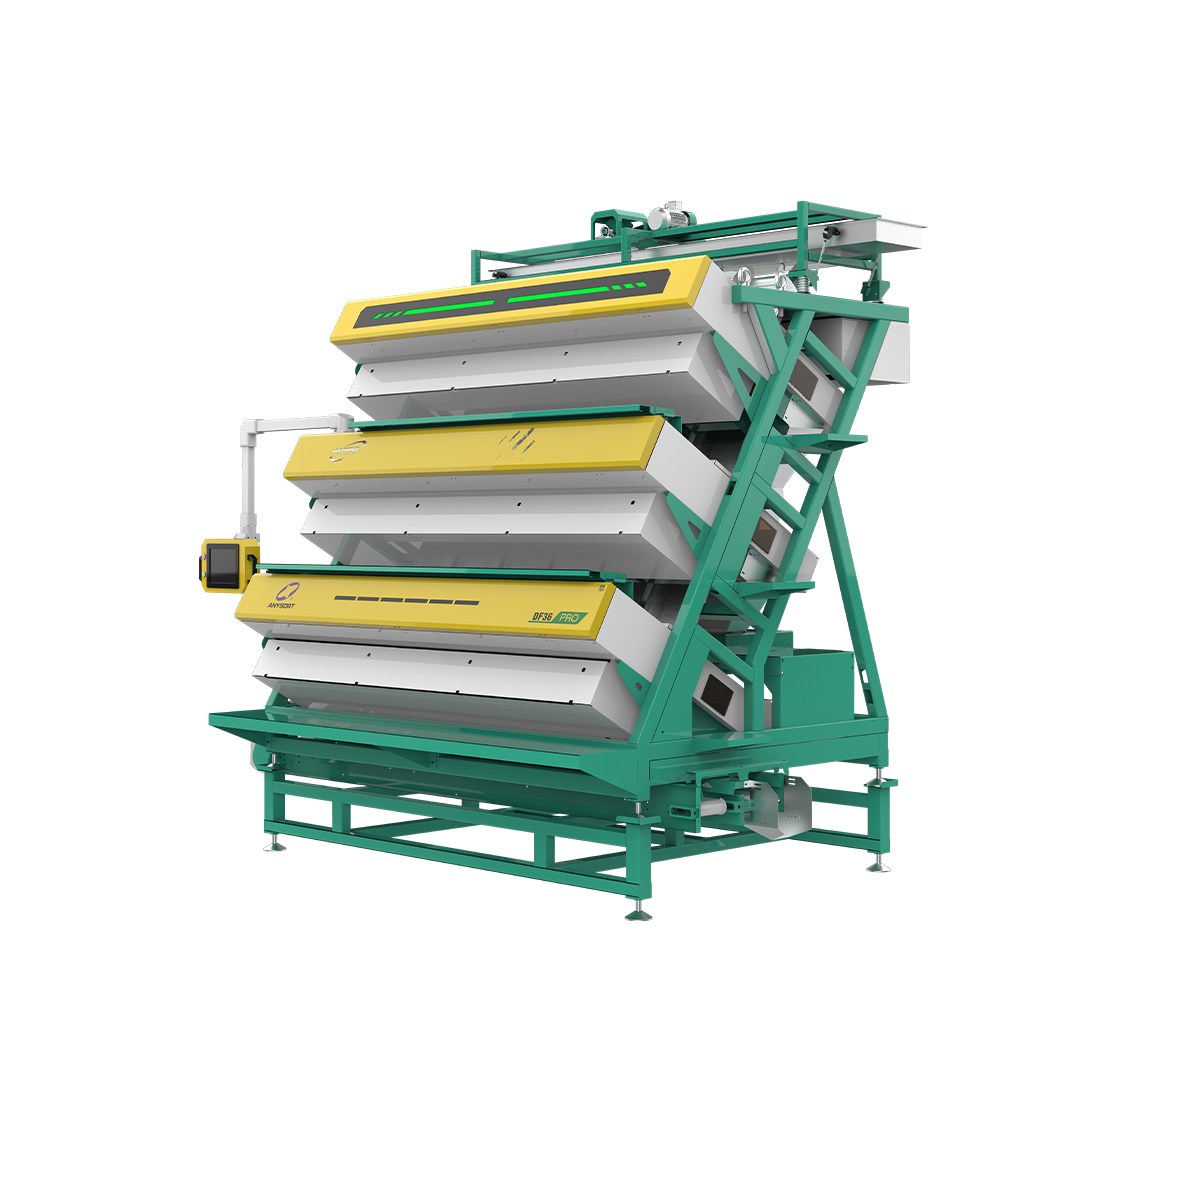
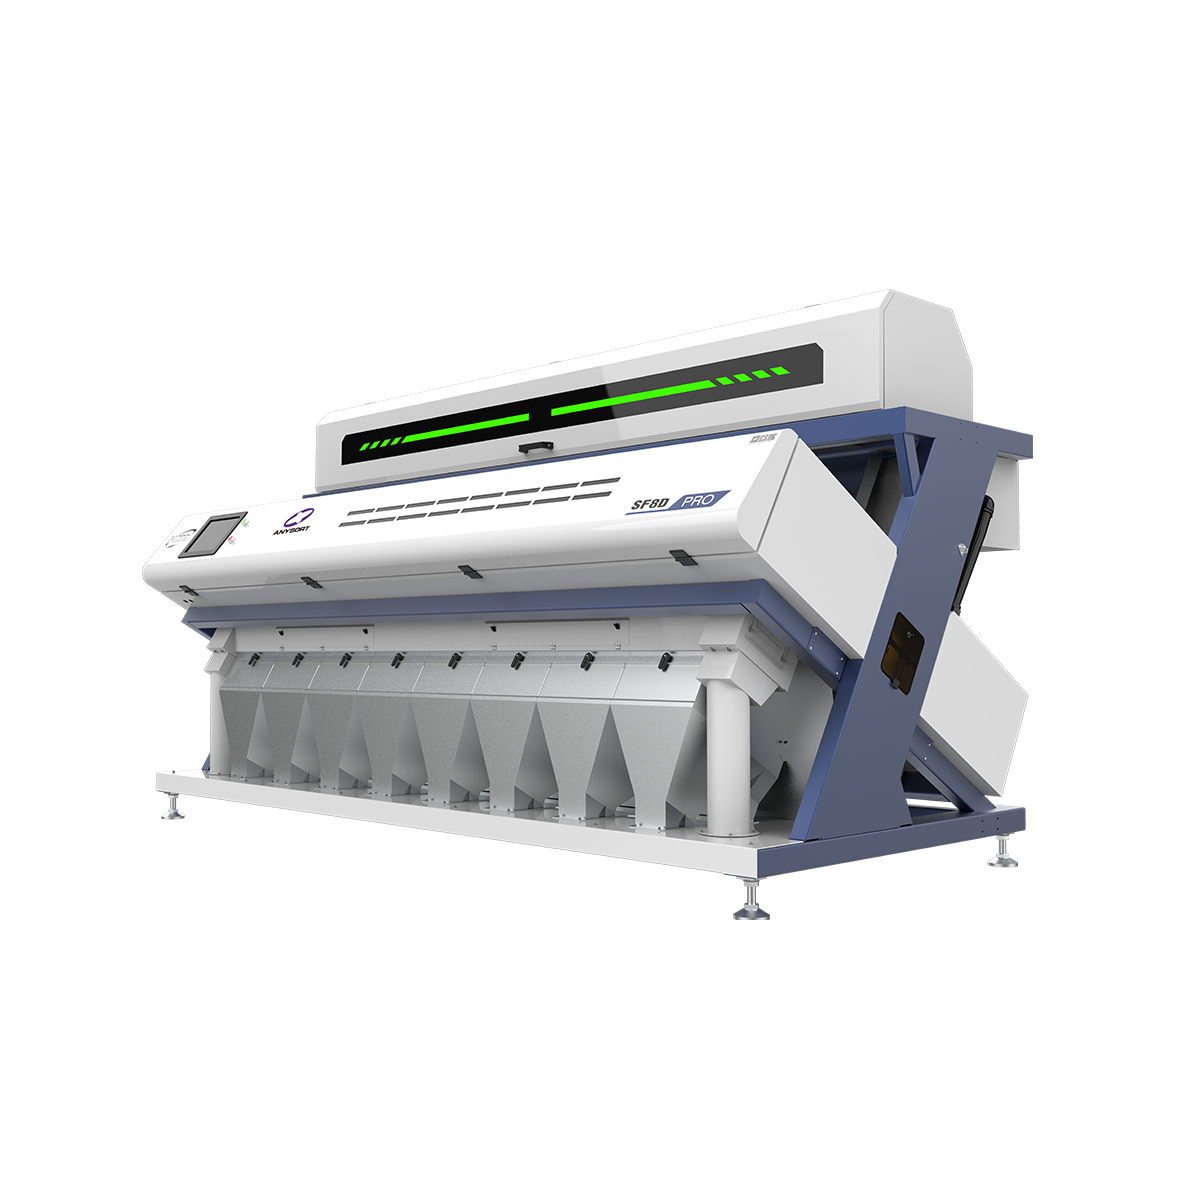
Der beste Genius-Optiksortierer stellt Spitzentechnologie dar, die entwickelt wurde, um Materialsortierprozesse in zahlreichen Branchen zu revolutionieren. Dieses fortschrittliche Sortiersystem nutzt hochentwickelte optische Sensoren und künstliche Intelligenz, um Materialien mit außergewöhnlicher Präzision und Geschwindigkeit zu identifizieren, zu klassifizieren und voneinander zu trennen. Der beste Genius-Optiksortierer setzt hochauflösende Kameras und spektroskopische Analyse ein, um subtile Unterschiede in Farbe, Form, Größe und Materialzusammensetzung zu erkennen – Merkmale, die menschliche Bediener möglicherweise übersehen. Technologisch gesehen integriert der beste Genius-Optiksortierer maschinelle Lernalgorithmen, die die Sortiergenauigkeit kontinuierlich durch adaptives Lernen verbessern. Das System verfügt über Echtzeit-Bildverarbeitungsfunktionen und ermöglicht so schnelle Entscheidungen bei Verarbeitungsgeschwindigkeiten von mehreren Tonnen pro Stunde. Dank seines modularen Designs lässt er sich nahtlos in bestehende Produktionslinien integrieren, ohne umfangreiche Infrastrukturänderungen vornehmen zu müssen. Anwendungsbereiche des besten Genius-Optiksortierers umfassen Recyclinganlagen, Lebensmittelverarbeitungsbetriebe, Bergwerksbetriebe und pharmazeutische Fertigungsstätten. In Recyclingzentren trennt er Kunststoffe, Metalle und Papier mit bemerkenswerter Genauigkeit. Lebensmittelverarbeiter nutzen den besten Genius-Optiksortierer zur Entfernung von Verunreinigungen und zur Sicherstellung einer konstanten Produktqualität. Die Technologie erweist sich als äußerst wertvoll im landwirtschaftlichen Bereich für die Klassifizierung von Getreide und Saatgut, während Bergbauunternehmen auf sie für die Erzsortierung und Mineralrückgewinnung angewiesen sind. Ausgestattet mit fortschrittlichen Filtersystemen und anpassbaren Auswurfsmechanismen bewältigt diese Lösung effizient unterschiedlichste Materialarten. Der beste Genius-Optiksortierer liefert umfassende Sortierlösungen, die Produktivität steigern, Abfall reduzieren und die Produktqualität in industriellen Anwendungen verbessern.

 EN