beste Sortiermaschinen
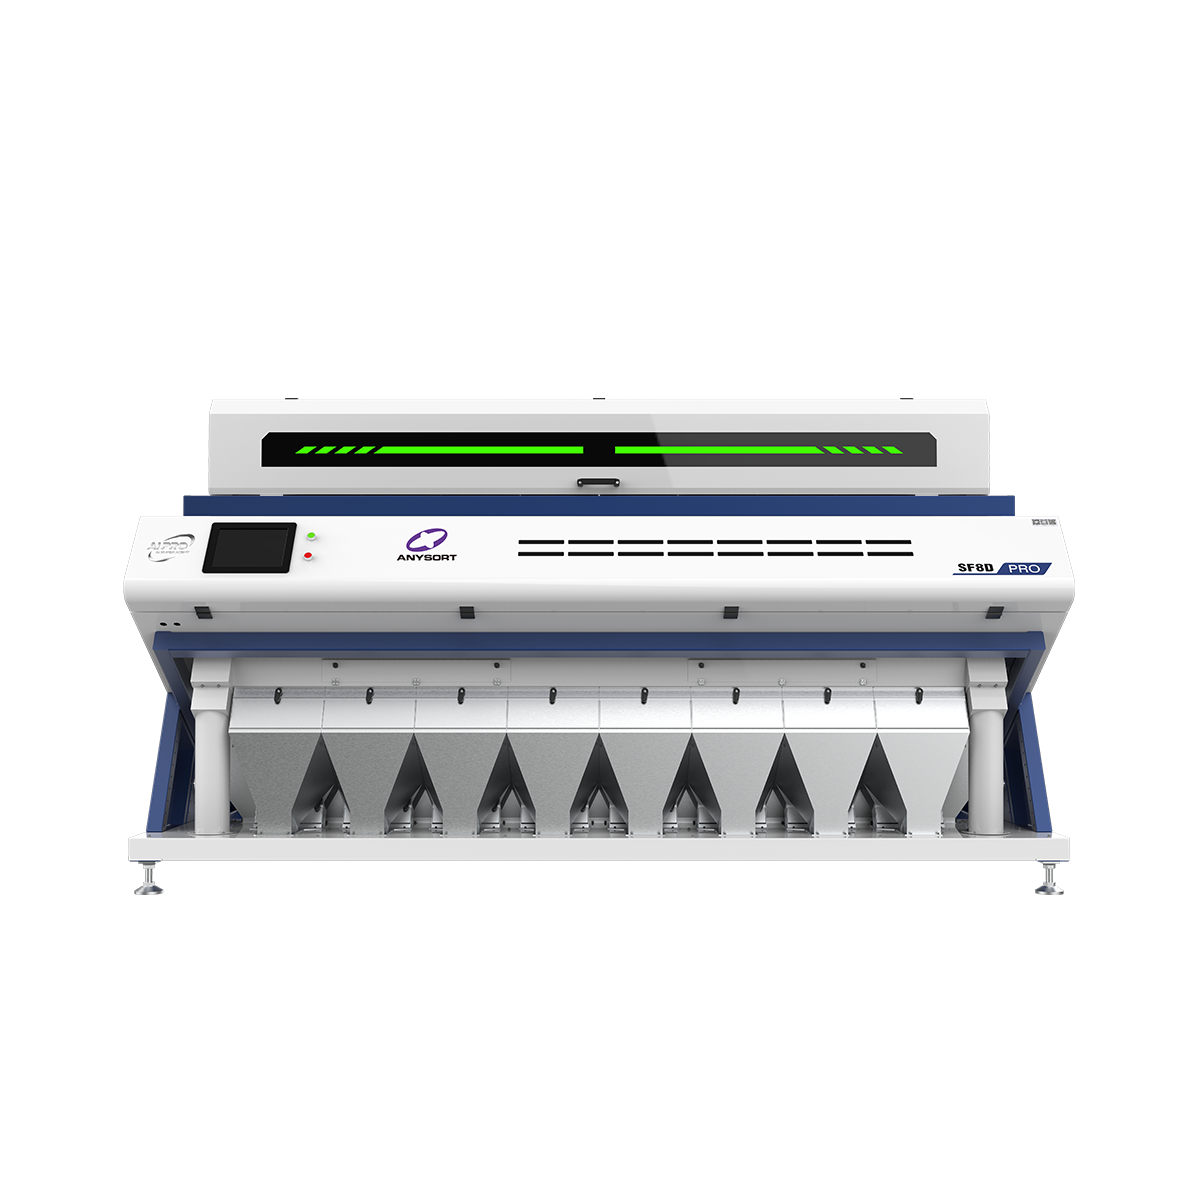
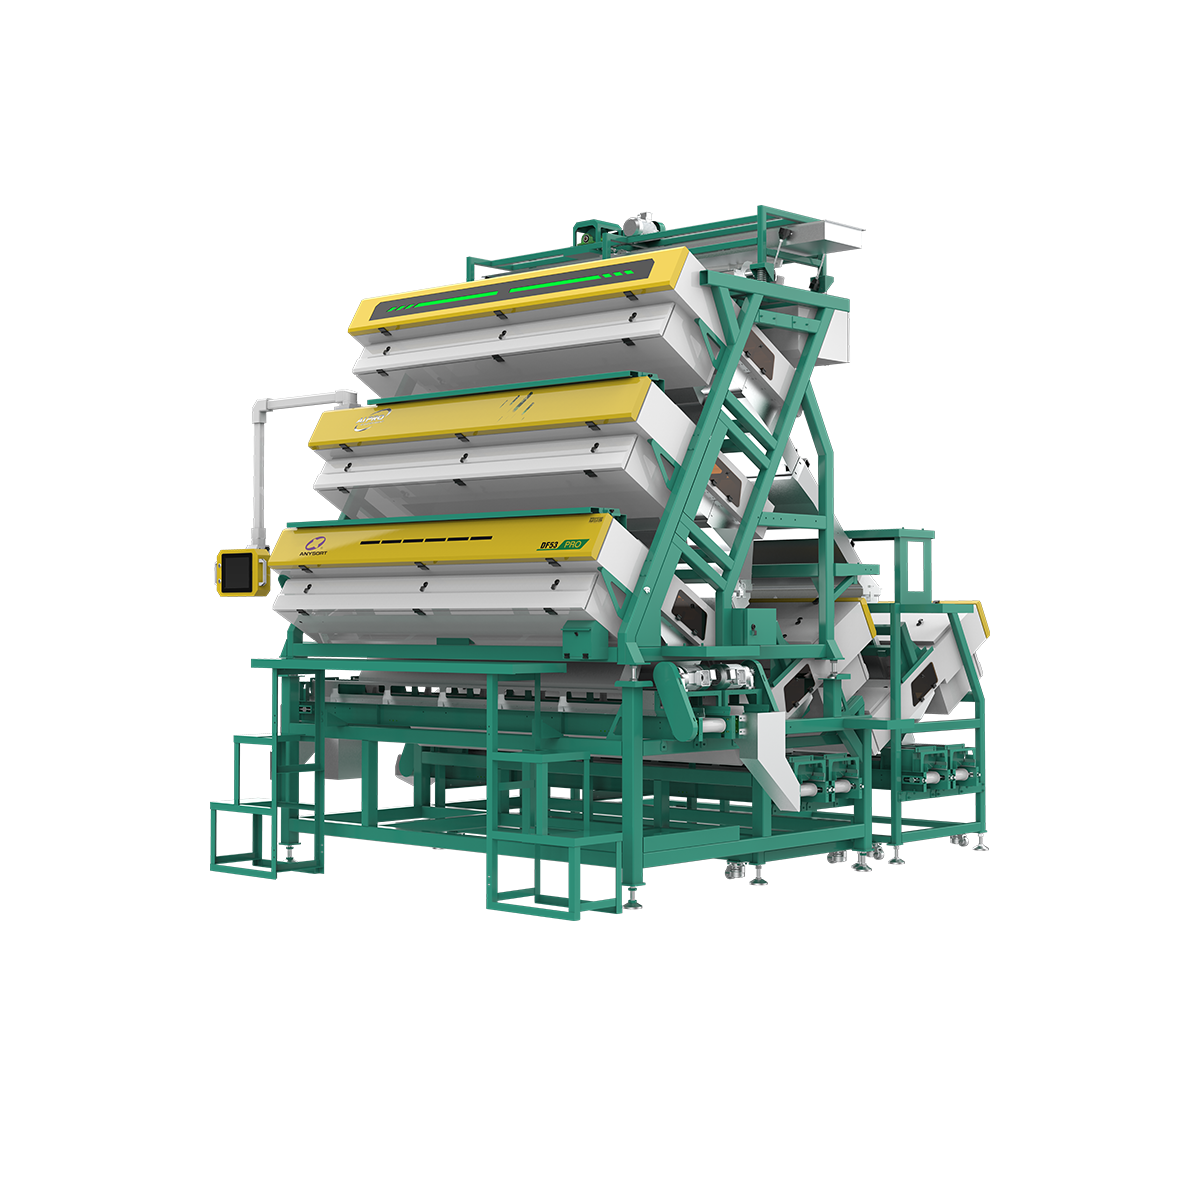
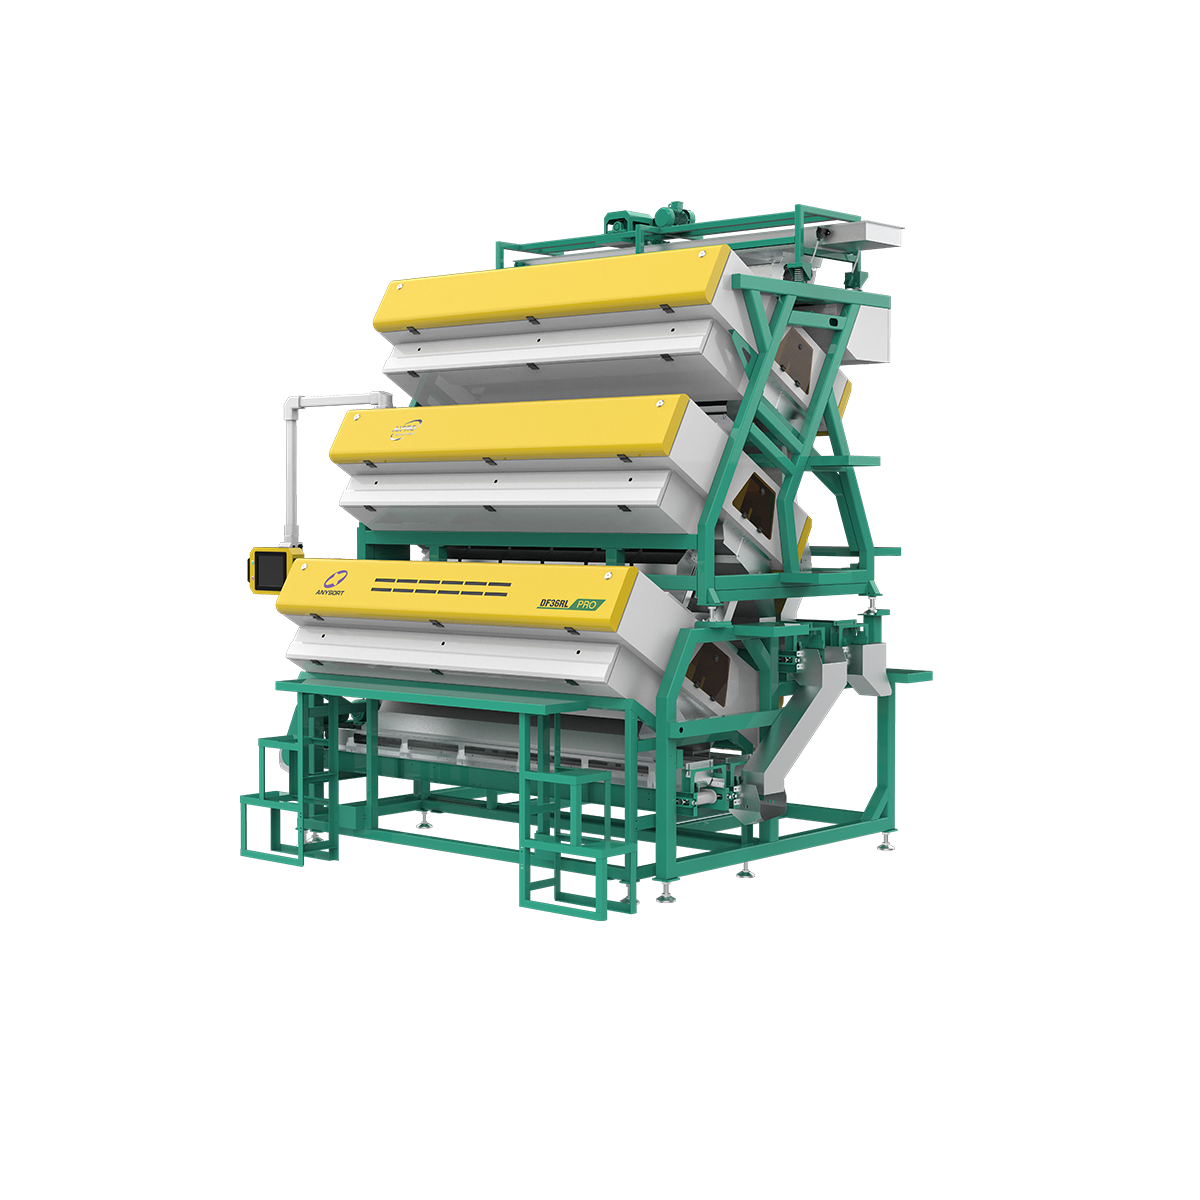
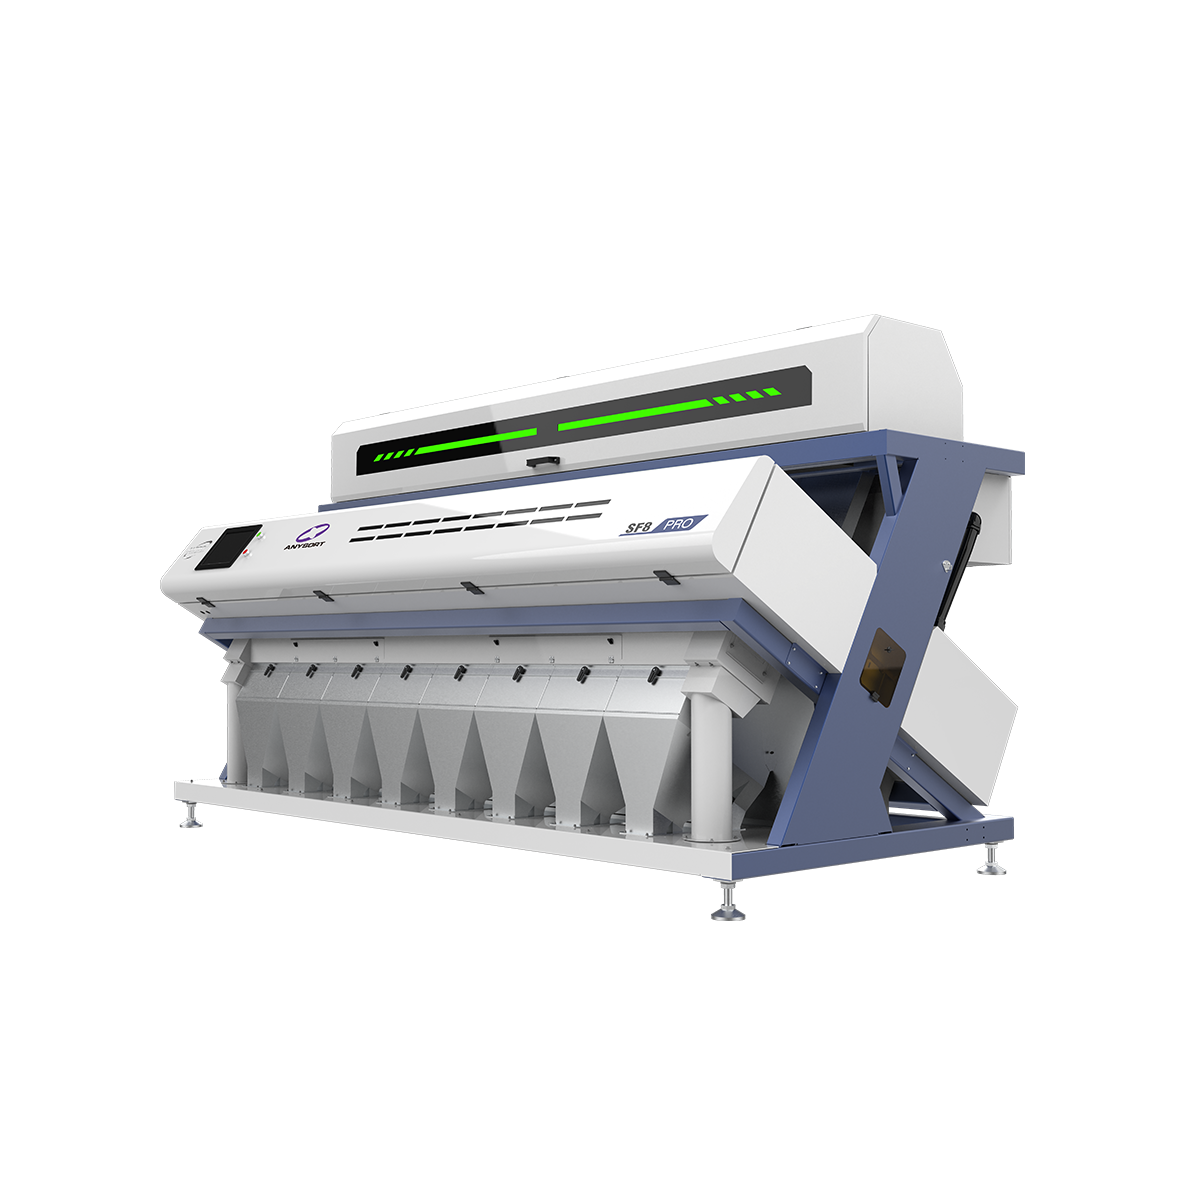
Die besten Sortiermaschinen stellen Spitzentechnologie dar, die darauf ausgelegt ist, die Trennung und Organisation von Materialien in verschiedenen Branchen zu optimieren. Diese besten Sortiermaschinen nutzen fortschrittliche optische Sensoren, künstliche Intelligenz und mechanische Präzision, um Objekte nach Größe, Farbe, Gewicht und Zusammensetzung mit bemerkenswerter Genauigkeit zu klassifizieren. Die Hauptfunktion der besten Sortiermaschinen besteht darin, den Trennprozess zu automatisieren und dadurch die Durchsatzleistung erheblich zu steigern, während gleichzeitig konstant hohe Qualitätsstandards gewahrt bleiben. Moderne beste Sortiermaschinen integrieren hochentwickelte technologische Merkmale wie Hochgeschwindigkeitskameras, Laserdetecting-Systeme und maschinelle Lernalgorithmen, die die Sortiergenauigkeit kontinuierlich verbessern. Diese Systeme verarbeiten Tausende von Objekten pro Minute und reduzieren den manuellen Arbeitsaufwand sowie menschliche Fehler signifikant. Die besten Sortiermaschinen kommen in Recyclinganlagen, Lebensmittelverarbeitungsbetrieben, landwirtschaftlichen Betrieben, Fertigungsumgebungen und Postdiensten zum Einsatz. Die technologische Architektur der besten Sortiermaschinen ermöglicht Echtzeit-Entscheidungsfindung durch integrierte Computer-Vision-Systeme. Bediener können die Sortierparameter an spezifische Anforderungen anpassen, wodurch die besten Sortiermaschinen außergewöhnlich vielseitig für unterschiedliche Materialarten sind. Fortschrittliche beste Sortiermaschinen zeichnen sich durch modulare Konstruktionen aus, sodass Unternehmen ihre Kapazitäten nahtlos an steigende Nachfrage anpassen können. Die Integration in bestehende Produktionslinien erfolgt reibungslos und minimiert Störungen während der Inbetriebnahme. Diese Maschinen liefern herausragende Leistungskennzahlen und verarbeiten vielfältige Materialien mit einer Präzision, die manuelle Sortierfähigkeiten deutlich übertrifft.

 EN