cashew-Farbsortiermaschinen-Hersteller
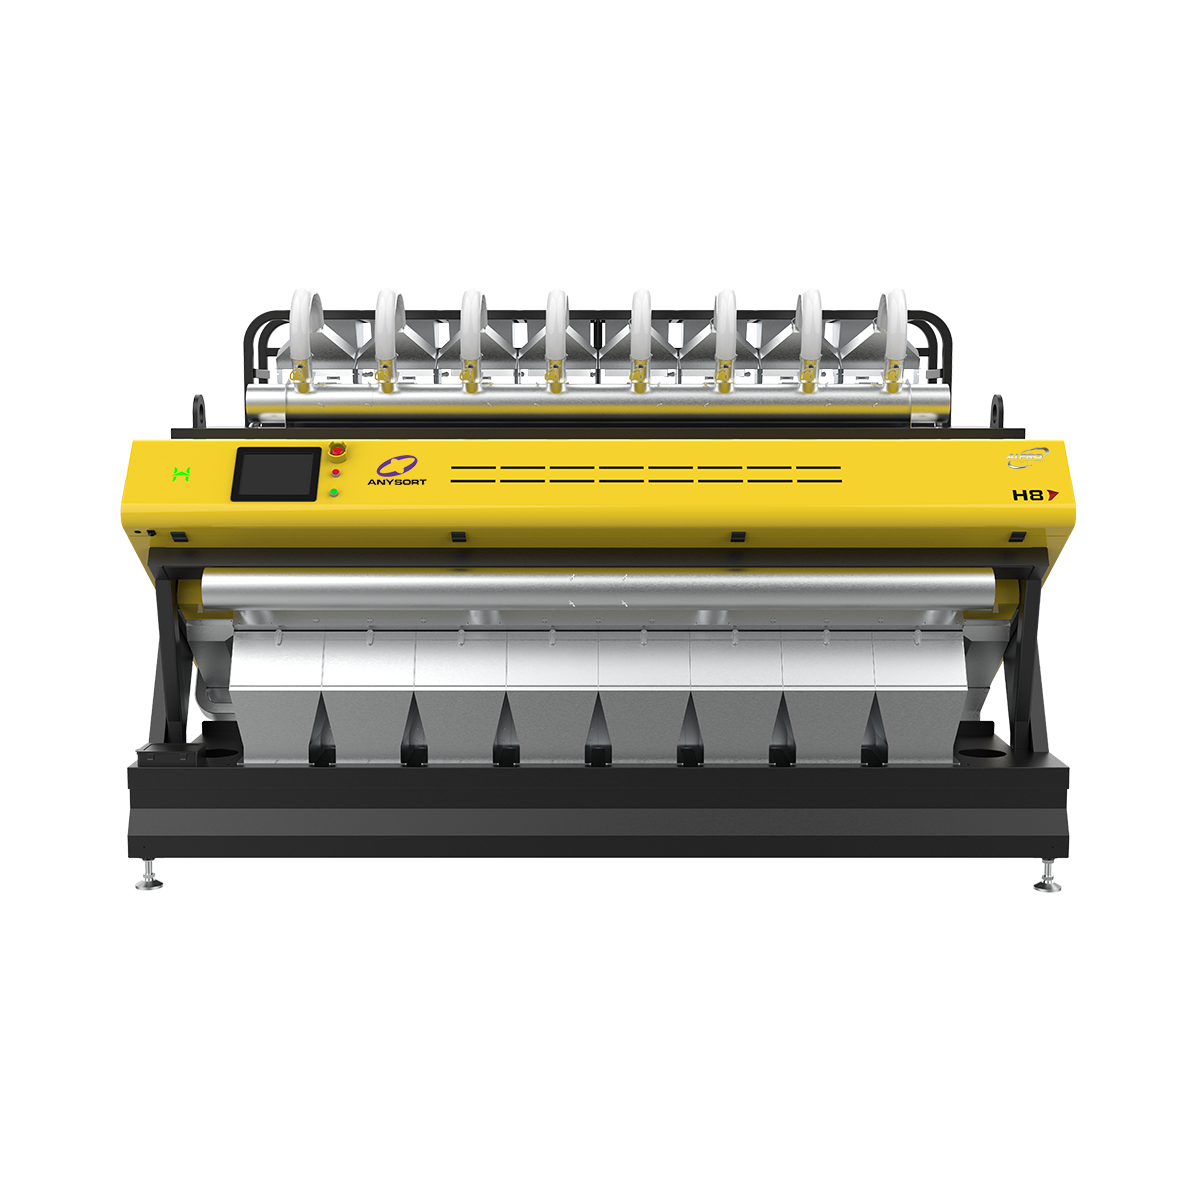
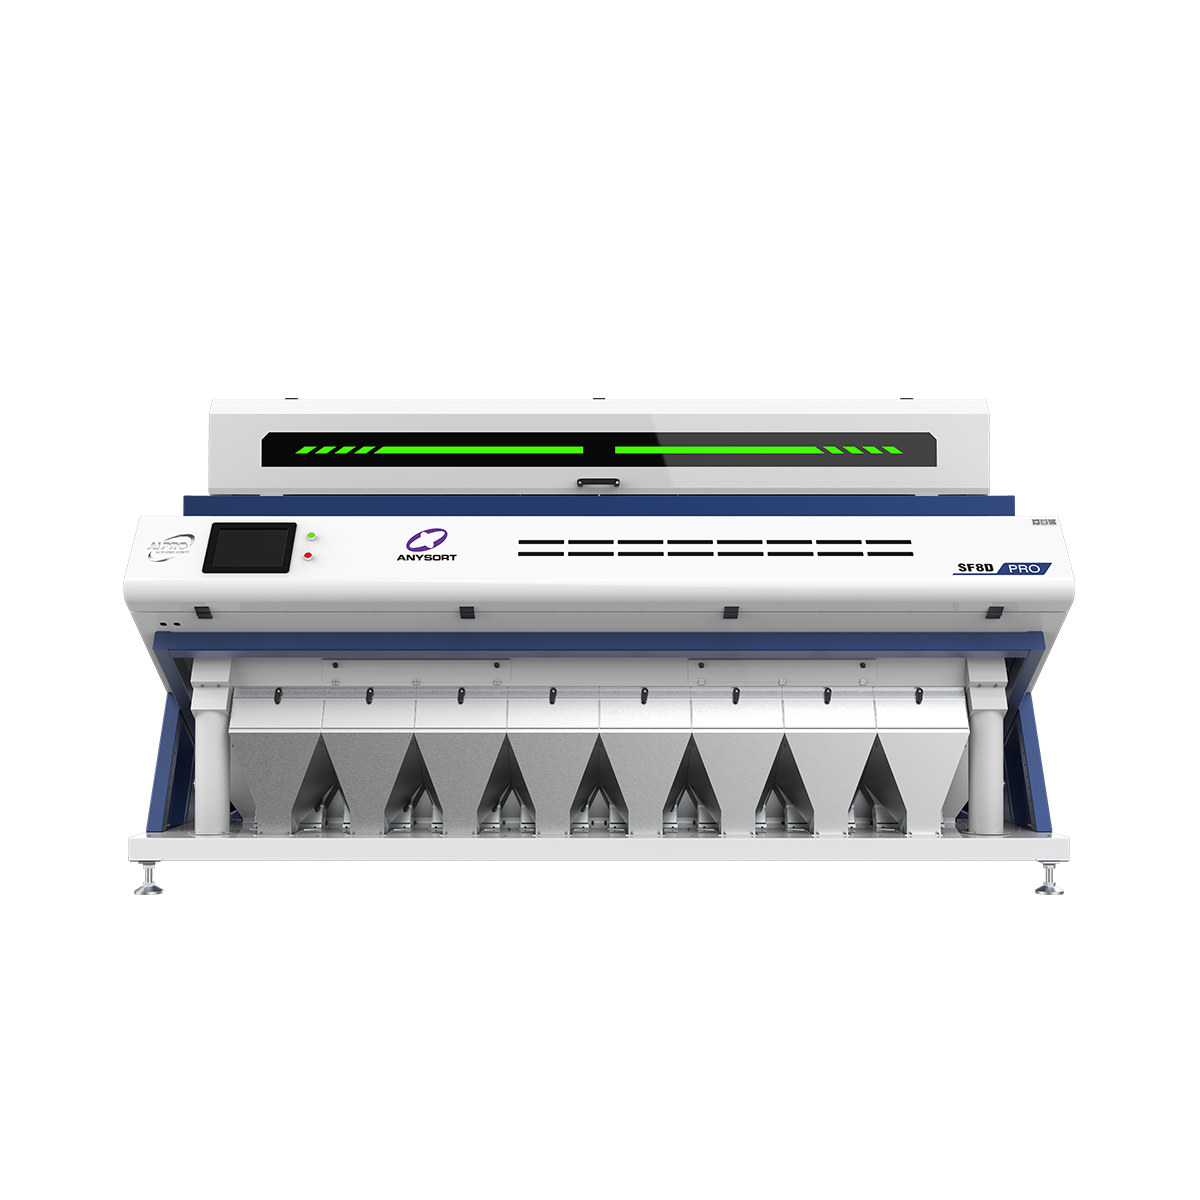
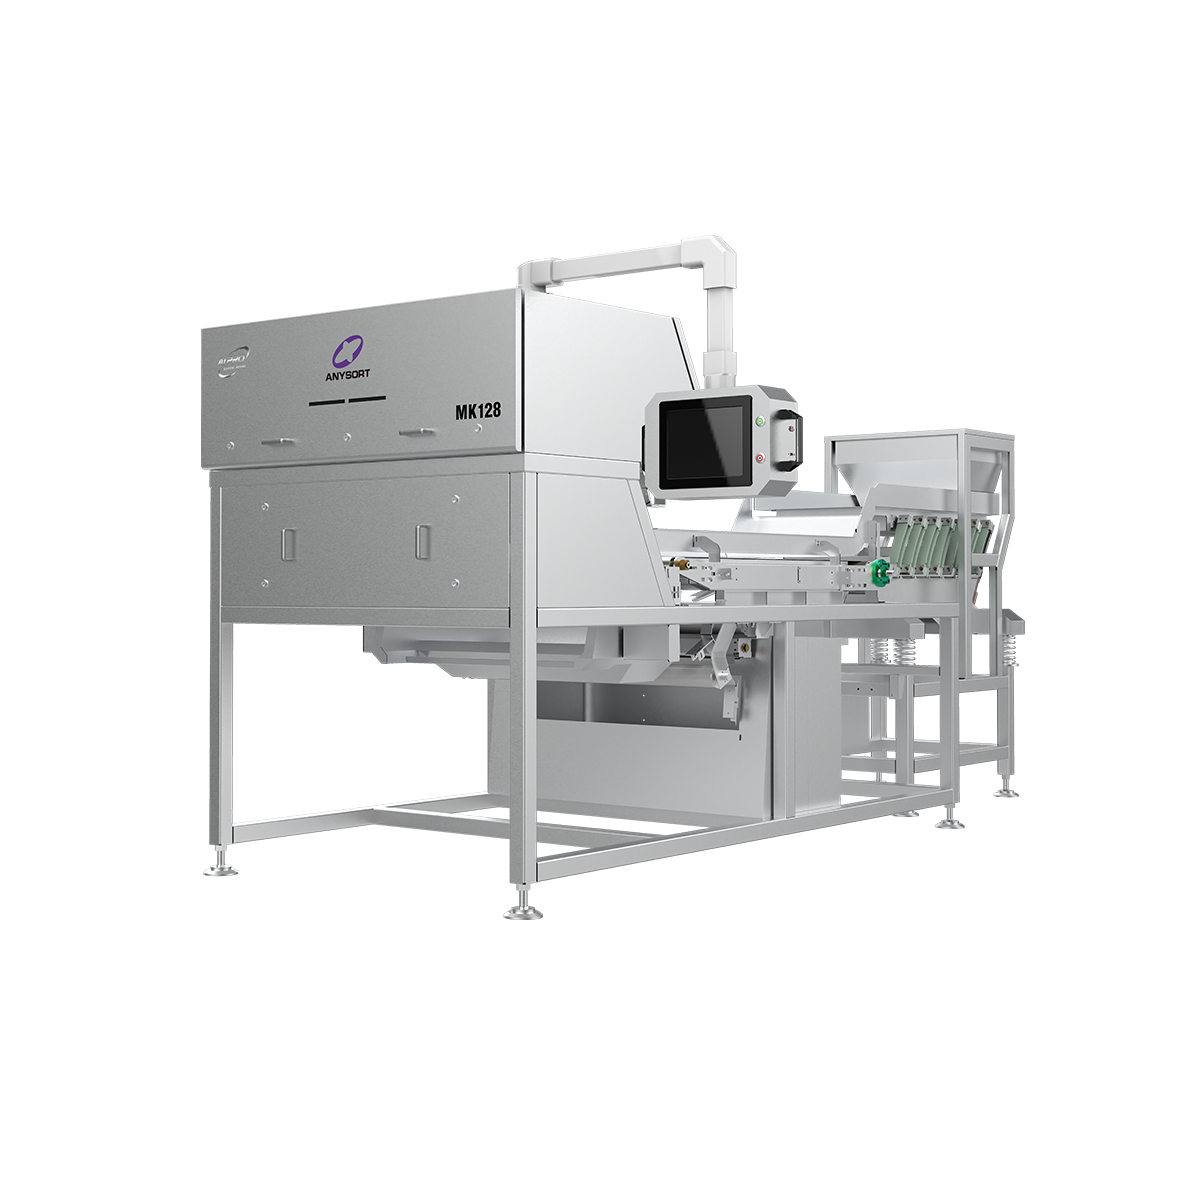
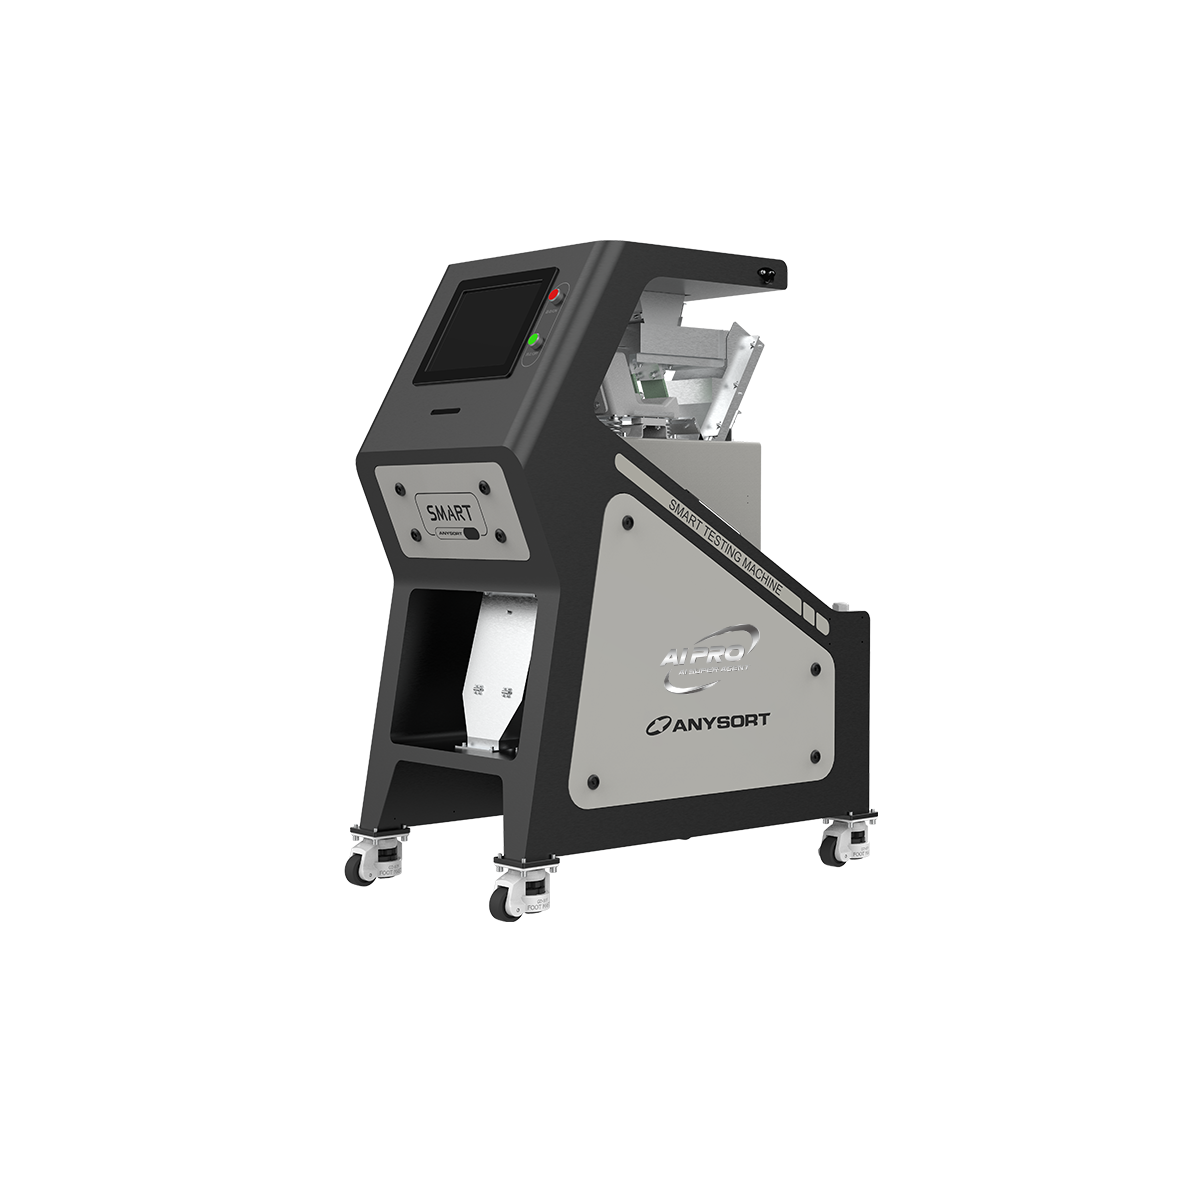
Eine Fabrik für Farbsortiermaschinen für Cashewkerne spezialisiert sich auf die Herstellung fortschrittlicher optischer Sortierausrüstung, die entwickelt wurde, um Cashewkerne nach Farbe, Qualität und Größe zu trennen und einzustufen. Diese hochentwickelten Maschinen nutzen modernste Bildverarbeitungstechnologie und künstliche Intelligenz, um pro Minute Tausende von Cashewkernen mit außergewöhnlicher Genauigkeit zu prüfen. Die Fabrik für Farbsortiermaschinen für Cashewkerne stellt Geräte her, die Fehler, Verfärbungen und Fremdstoffe erkennen – Merkmale, die menschliche Sortierkräfte möglicherweise übersehen würden – und so sicherstellen, dass ausschließlich Cashewkerne der Premiumklasse den Markt erreichen. Moderne Produktionsprozesse einer Fabrik für Farbsortiermaschinen für Cashewkerne integrieren hochauflösende Kameras, LED-Beleuchtungssysteme und intelligente Algorithmen, um eine präzise Farbdifferenzierung über zahlreiche Farbnuancen hinweg zu ermöglichen. Die Maschinen verfügen über einstellbare Sortierparameter, die verschiedene Cashewsorten sowie kundenspezifische Anforderungen berücksichtigen. Eine professionelle Fabrik für Farbsortiermaschinen für Cashewkerne vereint Hardware-Engineering mit Softwareentwicklung, um zuverlässige Leistung in industriellen Verarbeitungsumgebungen zu gewährleisten. Diese Systeme senken die Personalkosten erheblich und verbessern gleichzeitig die Produktkonsistenz sowie die Wettbewerbsfähigkeit am Markt. Die Technologie einer Fabrik für Farbsortiermaschinen für Cashewkerne ist heute weltweit für Cashewverarbeiter unverzichtbar und verwandelt Rohkerne in stets gleichmäßig sortierte Produkte, die Premiumpreise erzielen. Fortschrittliche Modelle verarbeiten bis zu 5.000 Kilogramm pro Stunde bei Genauigkeitsraten von über neunundneunzig Prozent und sind daher in modernen Cashewverarbeitungsanlagen unverzichtbar.

 EN