cashew-Farbsortiermaschinen-Fabriken
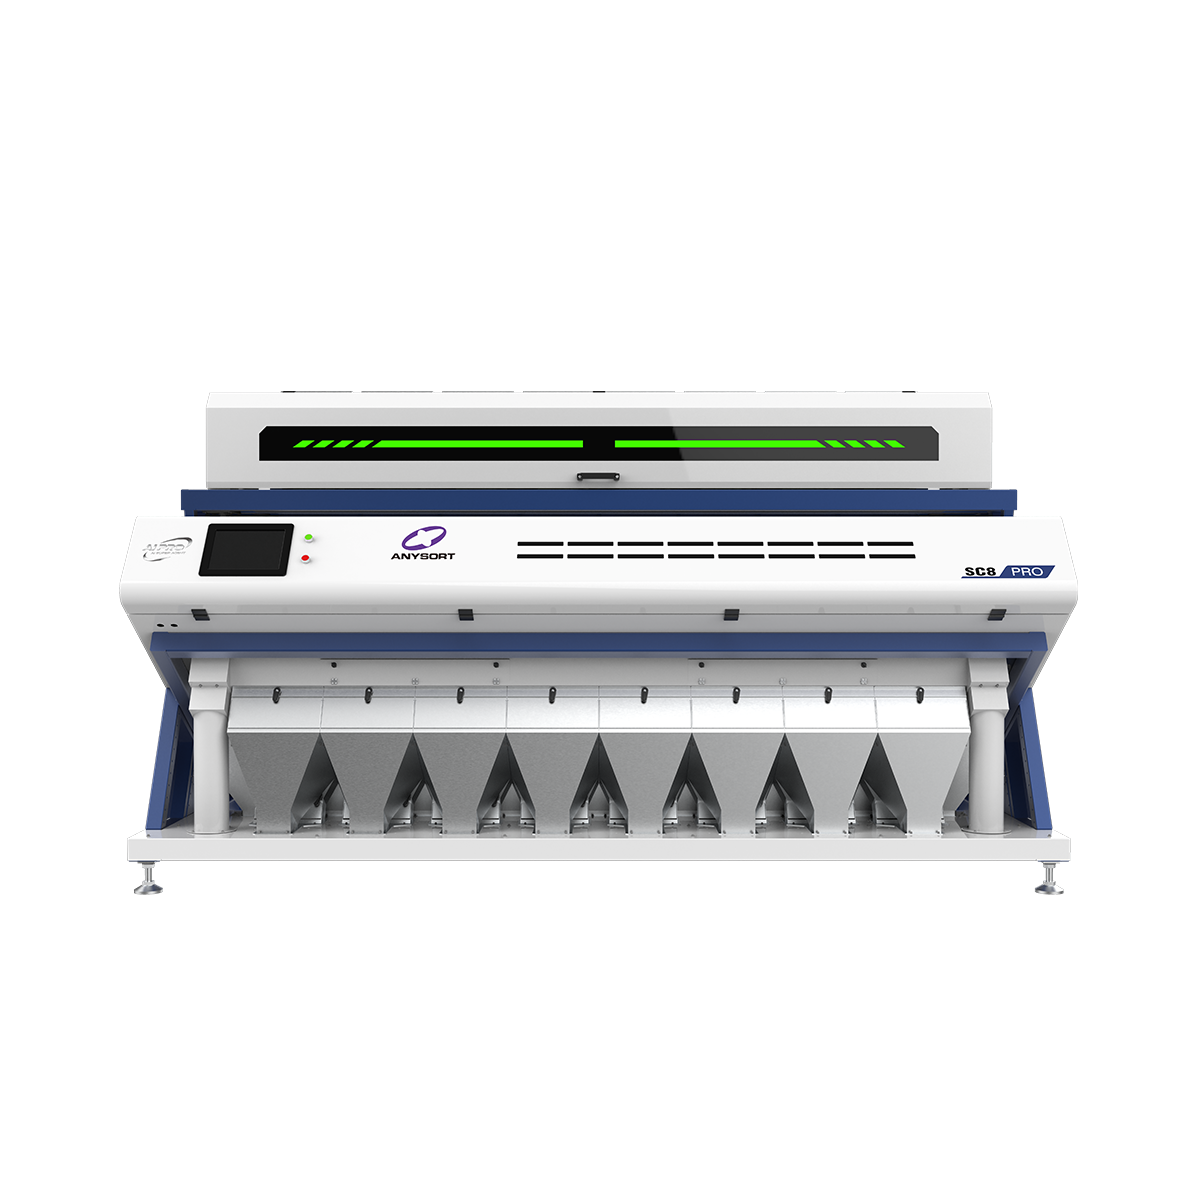
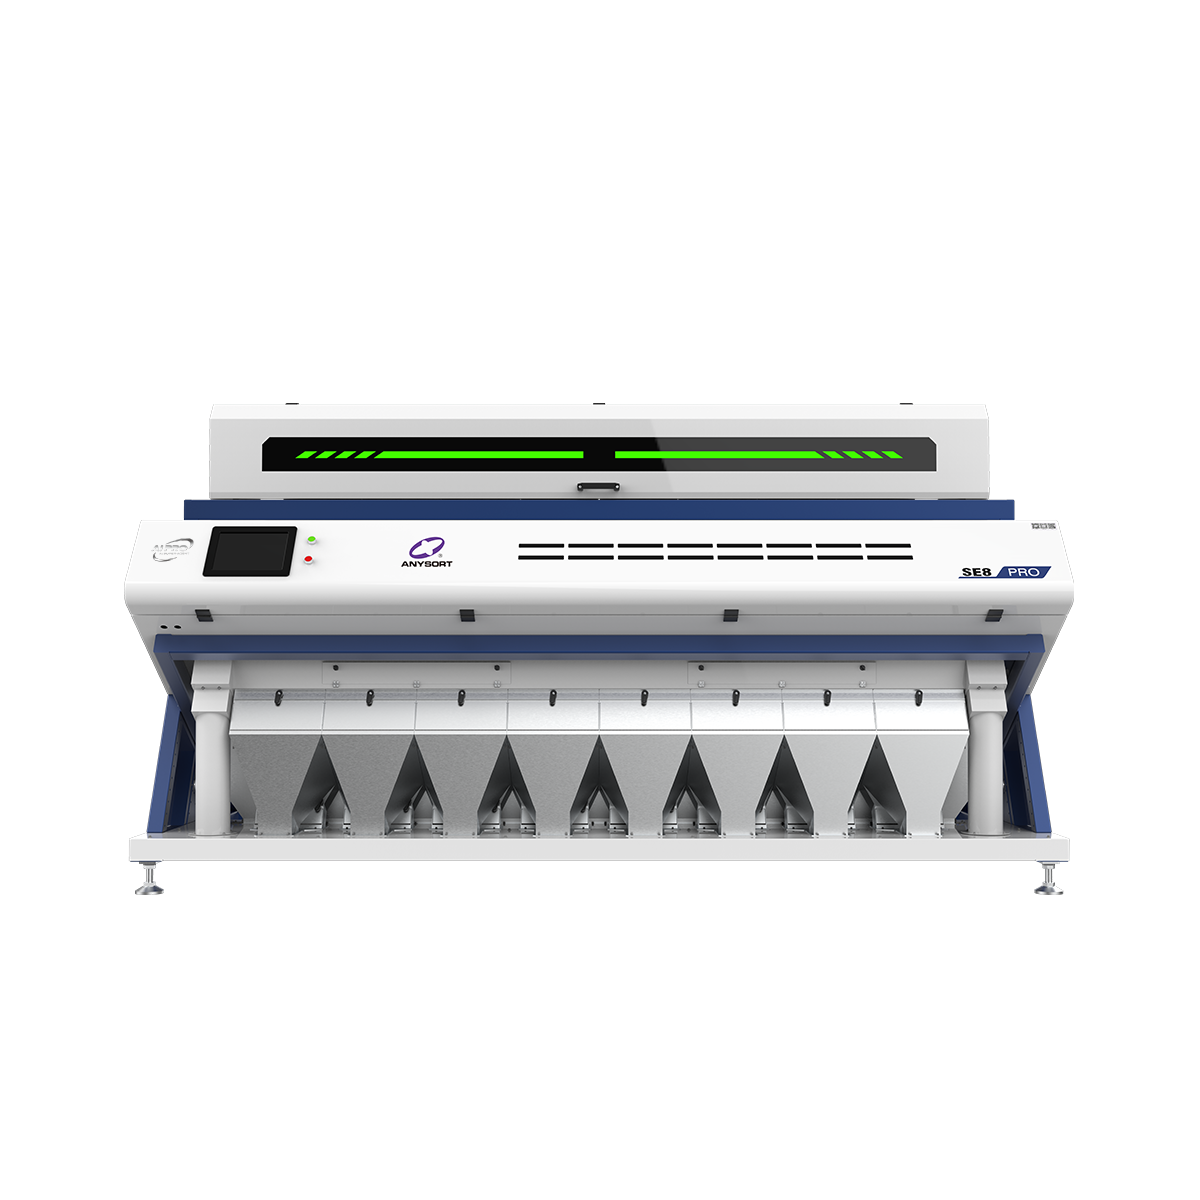
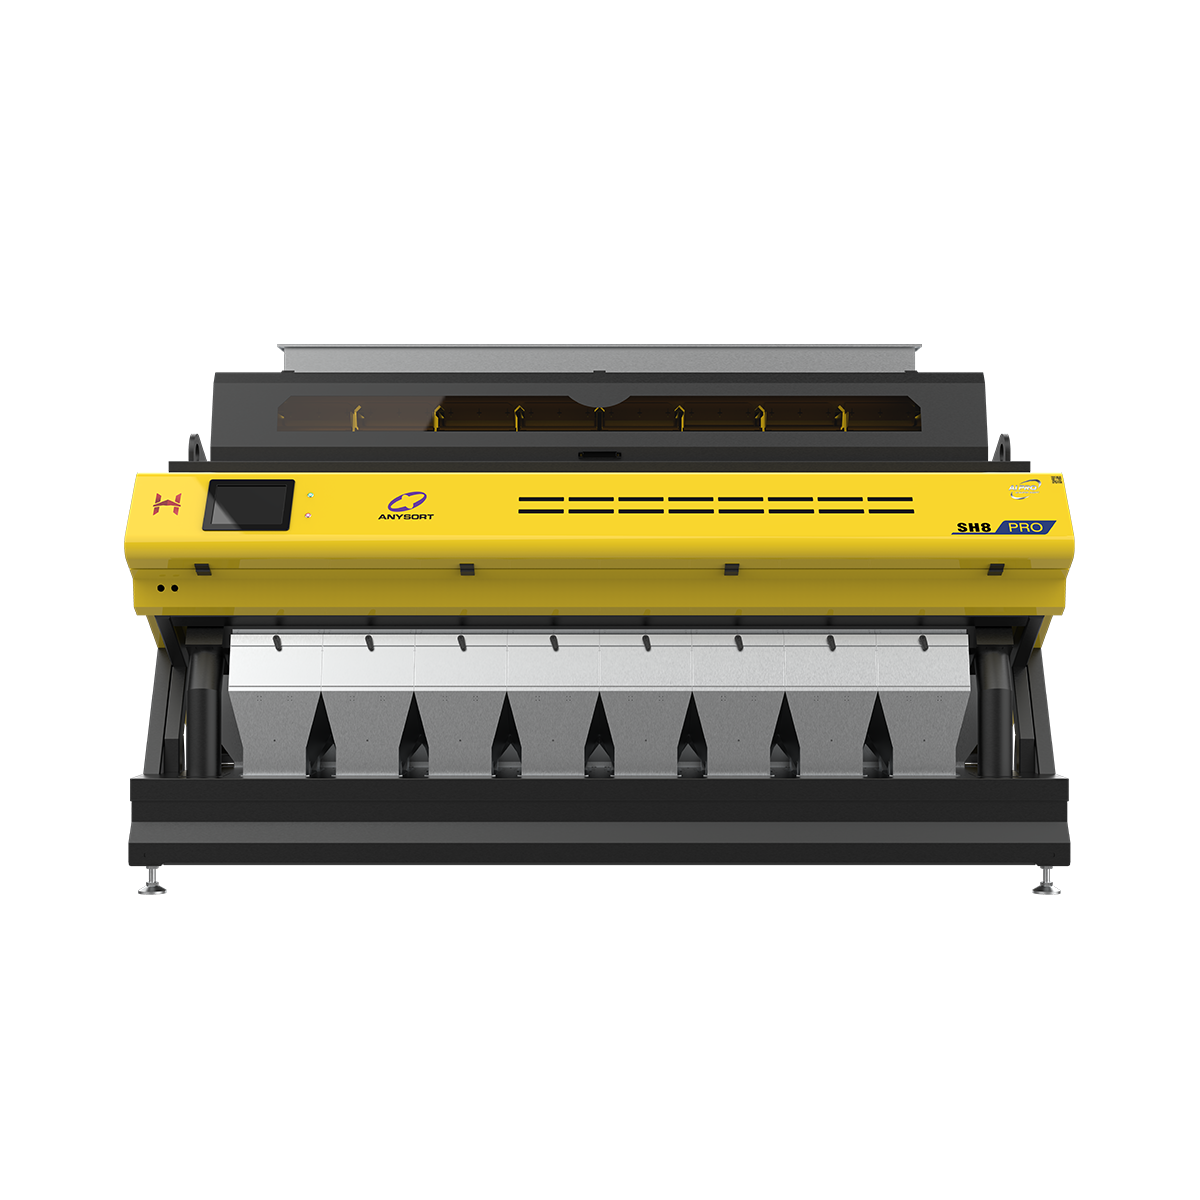
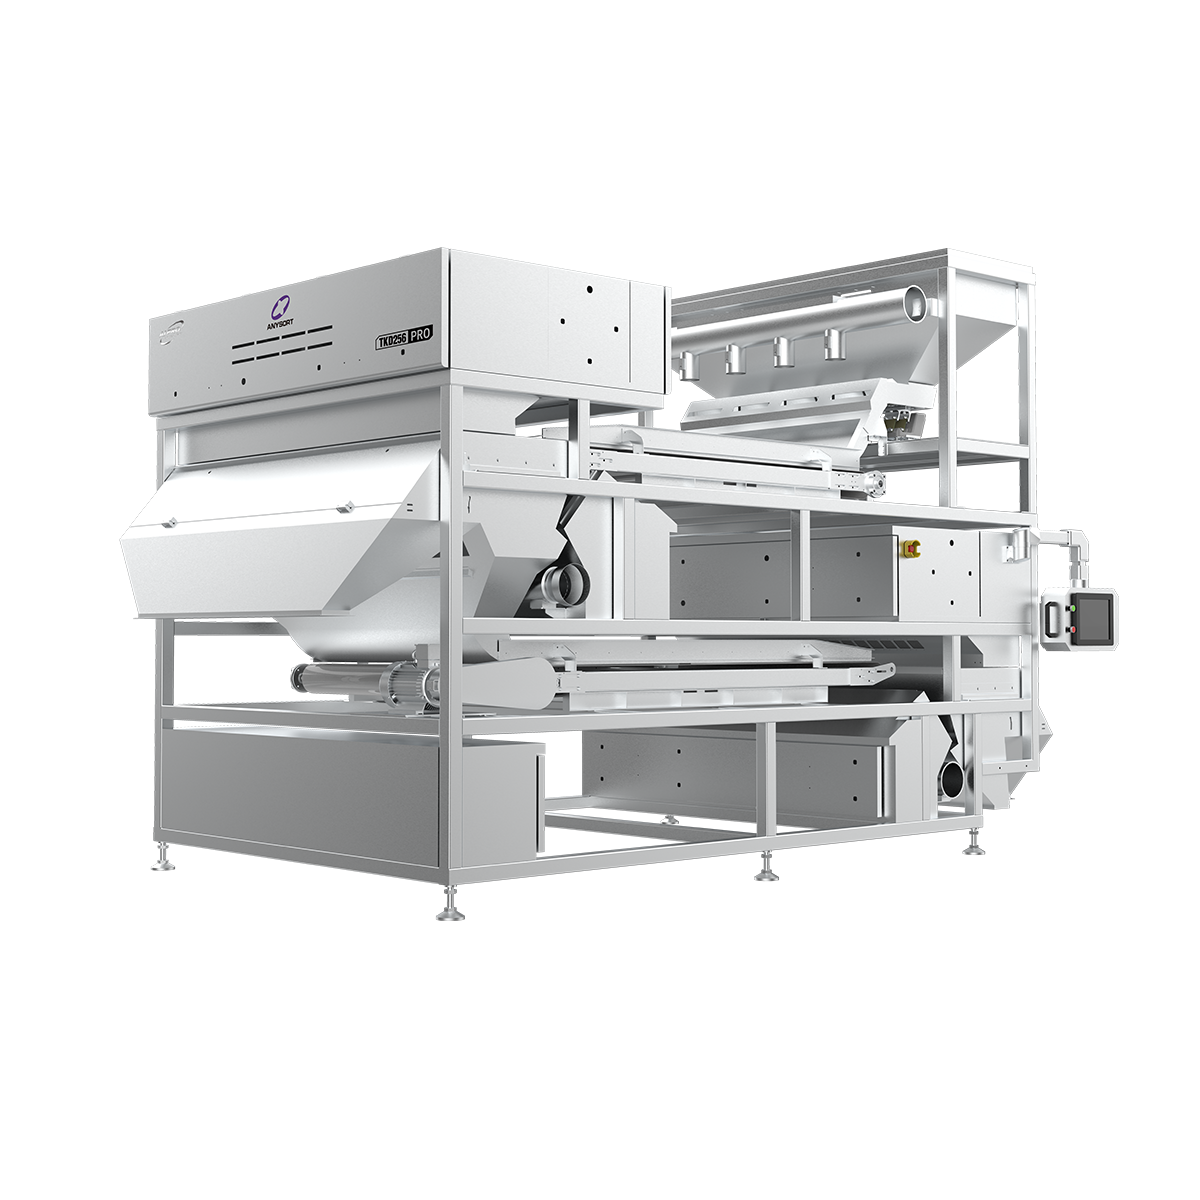
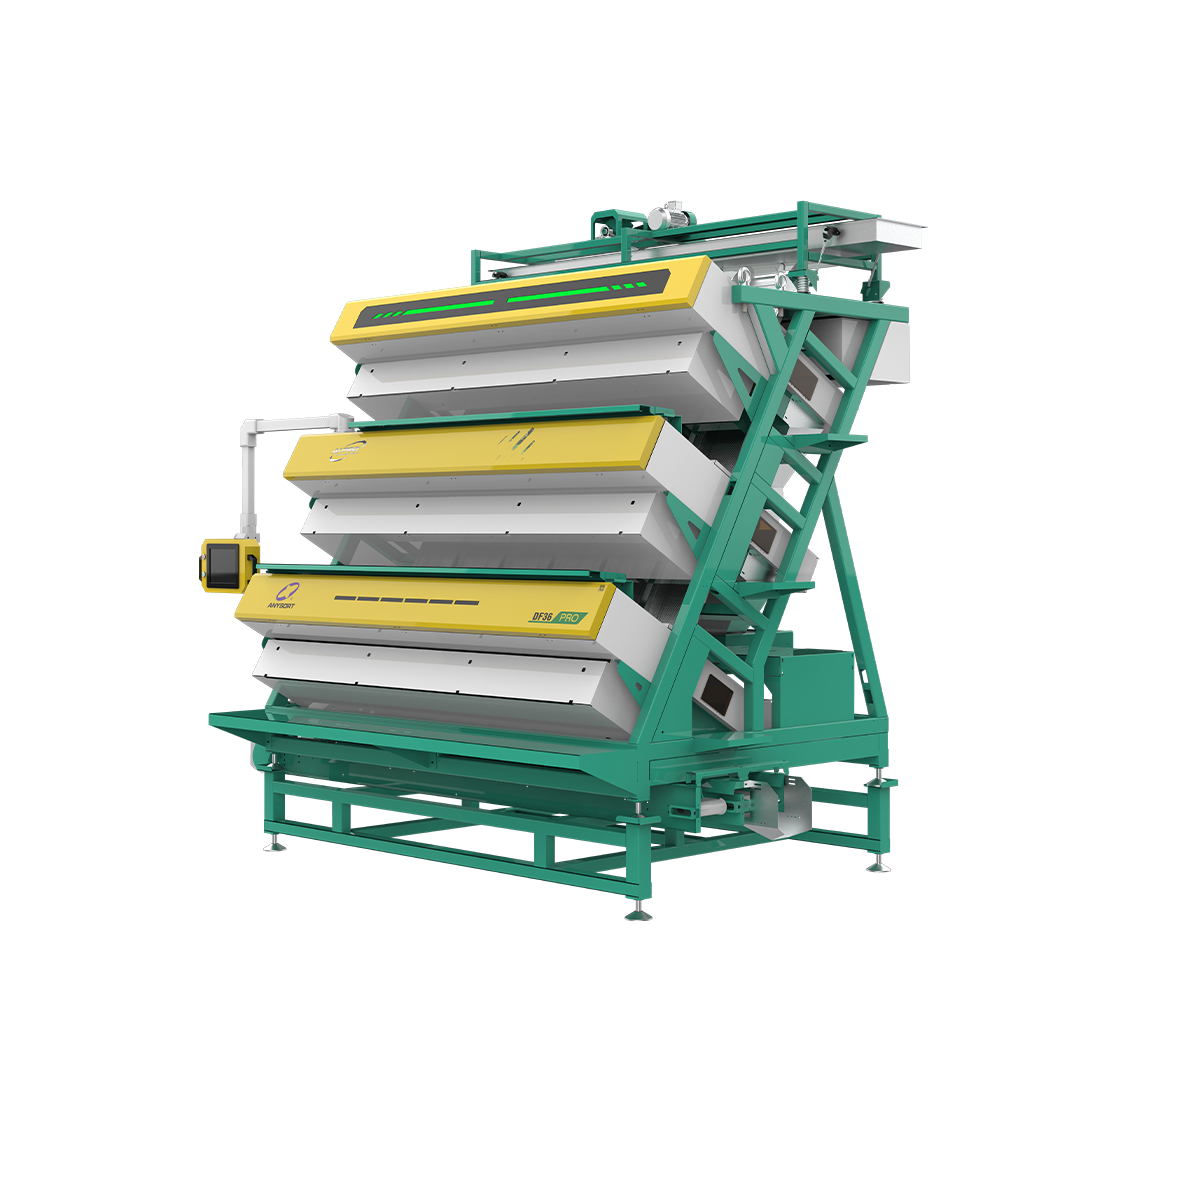
Fabriken für Farbsortiermaschinen für Cashewkerne stellen die Spitze der modernen landwirtschaftlichen Verarbeitungstechnologie dar und sind speziell darauf ausgelegt, die Effizienz und Qualität von Cashew-Sortiervorgängen zu verbessern. Diese spezialisierten Einrichtungen fertigen hochentwickelte Farbsortierausrüstung an, die fortschrittliche optische Erkennungssysteme nutzt, um Cashewkerne nach Farbe, Größe und Qualitätsmerkmalen zu kategorisieren. Die Hauptfunktion solcher Fabriken besteht darin, zuverlässige Maschinen herzustellen, die Premium-Cashewkerne mit außergewöhnlicher Genauigkeit und Geschwindigkeit von minderwertigen Kernen trennen. Diese Maschinen arbeiten mit modernster Computervision-Technologie in Kombination mit Künstlicher-Intelligenz-Algorithmen, die subtile Farbunterschiede erkennen, die dem menschlichen Auge unsichtbar bleiben. Fabriken für Farbsortiermaschinen für Cashewkerne integrieren mehrere technologische Merkmale, darunter hochauflösende Kameras, intelligente Sortiertore und automatisierte Aussortiersysteme, die nahtlos zusammenarbeiten. Die von diesen Fabriken hergestellte Ausrüstung kann Tausende von Cashewkernen pro Stunde verarbeiten und dabei konstant hohe Qualitätsstandards gewährleisten. Anwendungsgebiete umfassen kommerzielle Verarbeitungsanlagen, exportorientierte Betriebe sowie integrierte Nussproduktionskomplexe weltweit. Die Maschinen lösen zentrale branchenspezifische Herausforderungen wie Arbeitskräftemangel, Qualitätsinkonsistenzen und Produktionsengpässe. Durch die Auswahl von Produkten renommierter Fabriken für Farbsortiermaschinen für Cashewkerne erhalten Betreiber Zugang zu Geräten, die die Verarbeitungszeit und Abfallmengen deutlich reduzieren und gleichzeitig die Gesamtproduktivität sowie die Rentabilität steigern.

 EN