classificação de milho
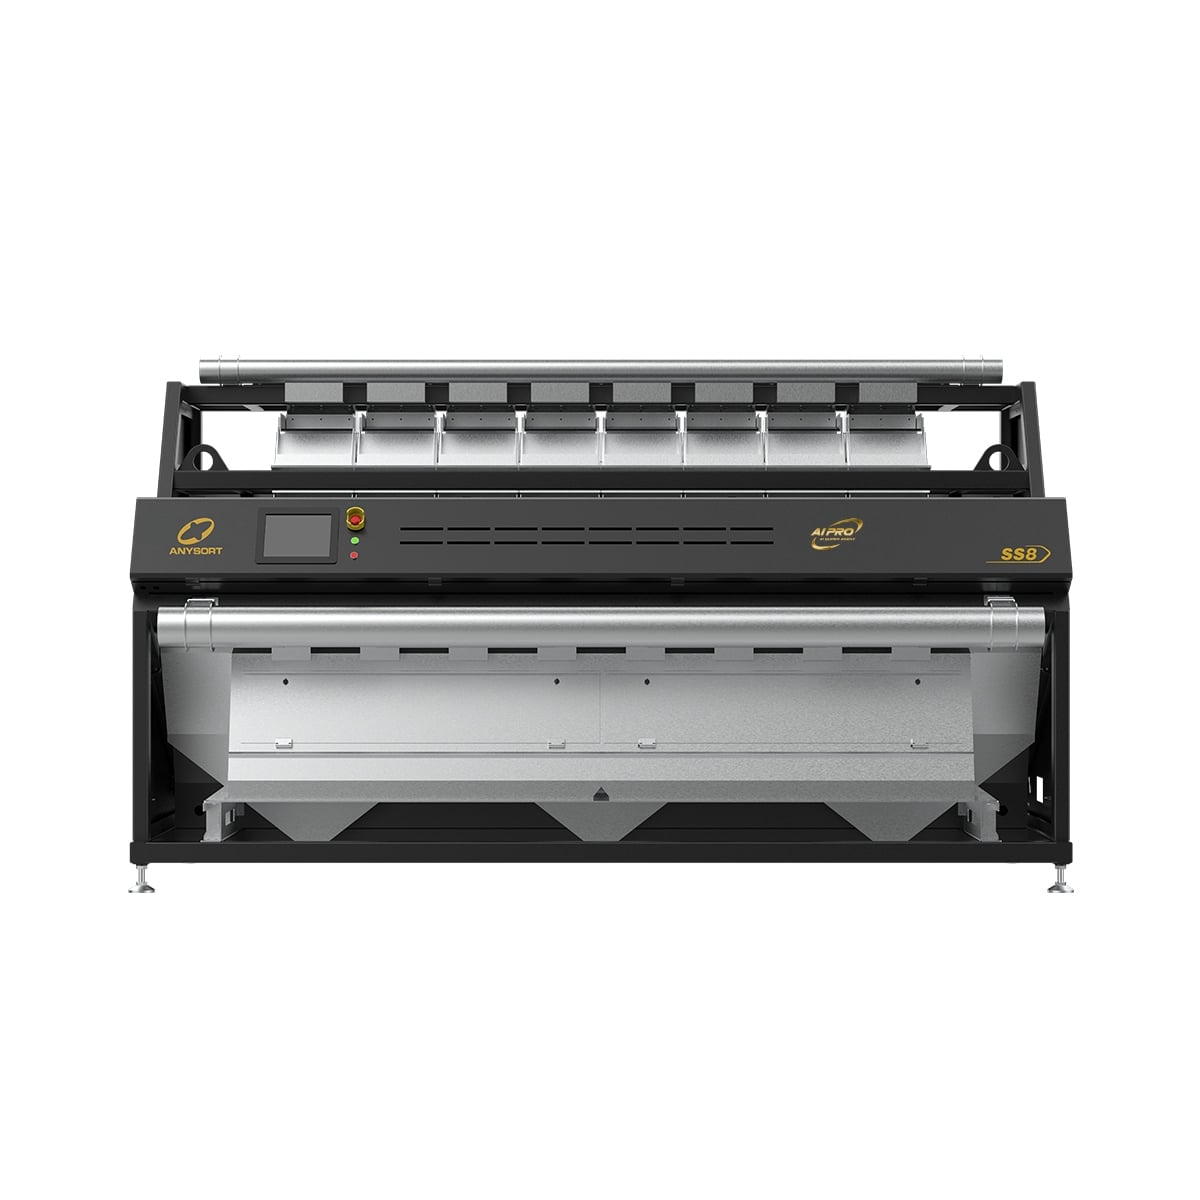
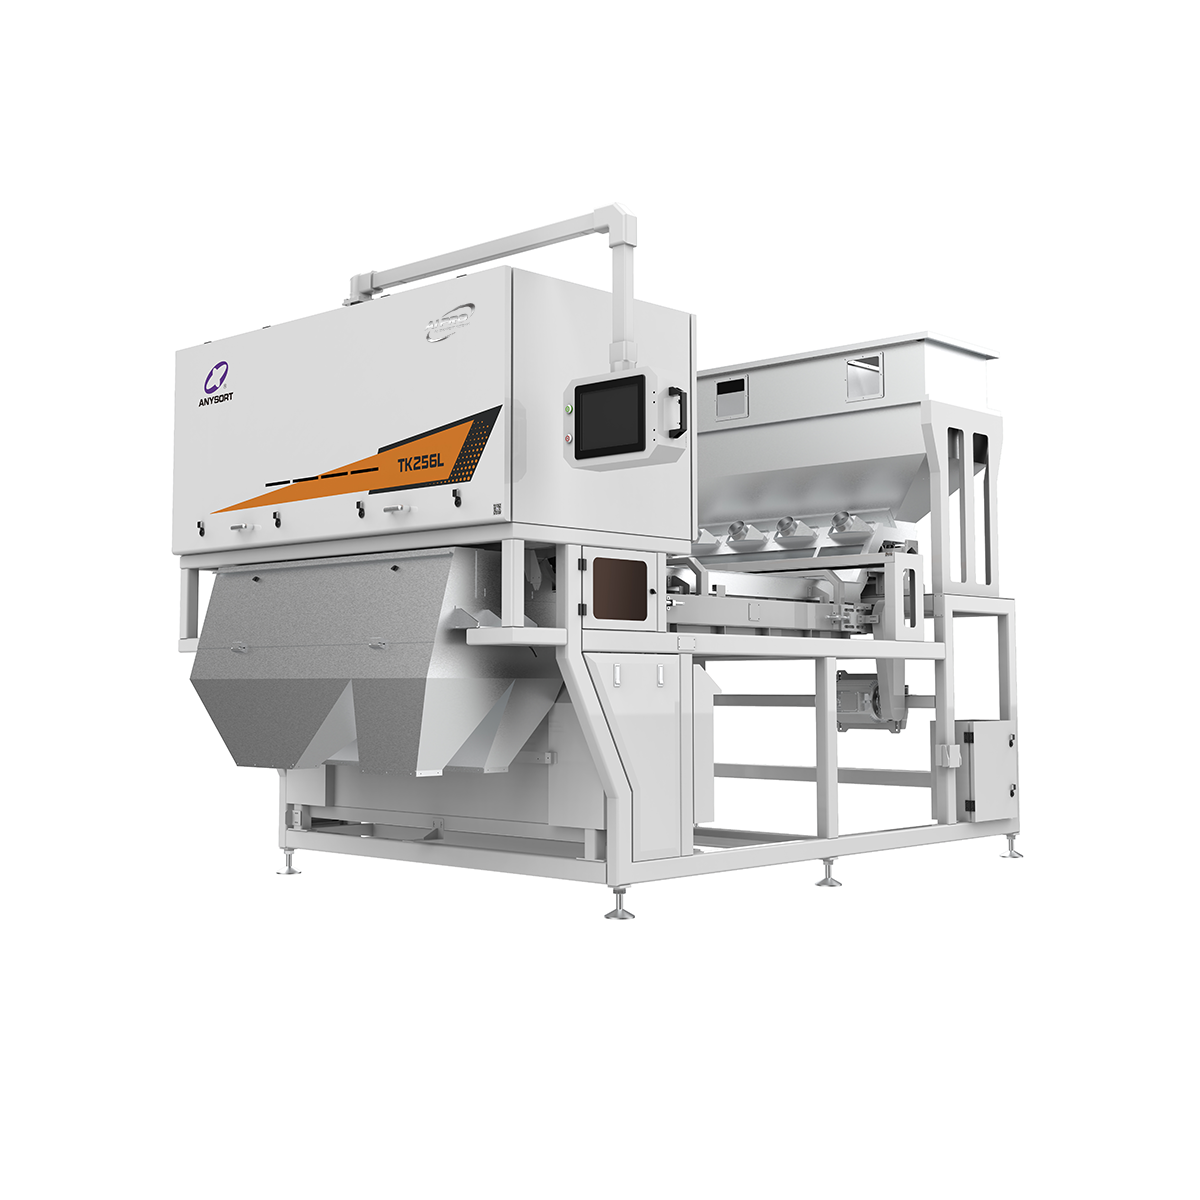
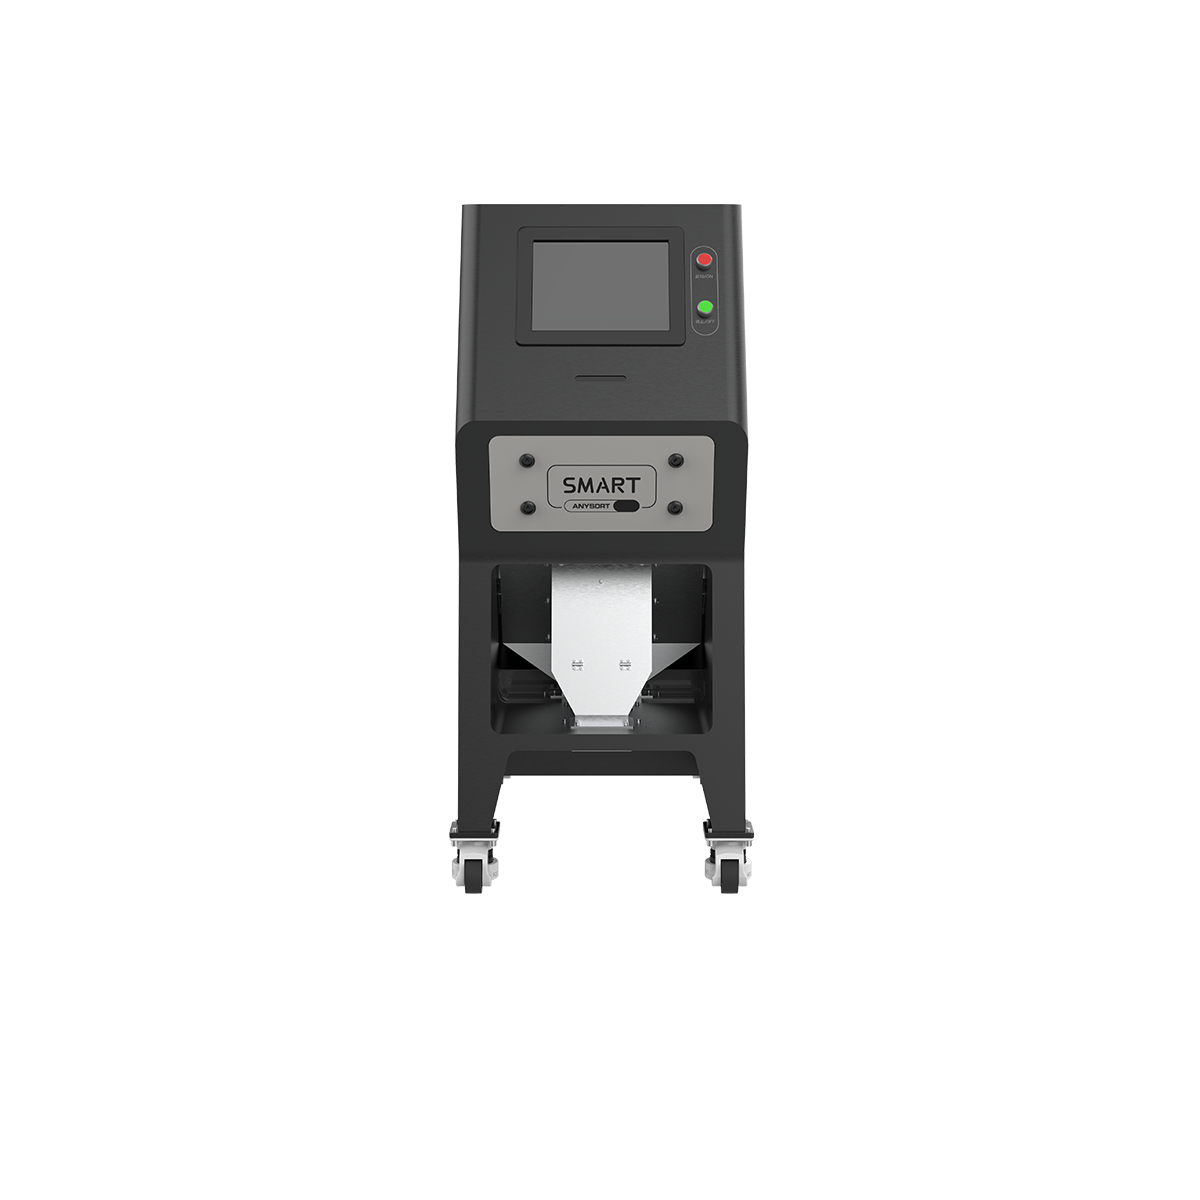
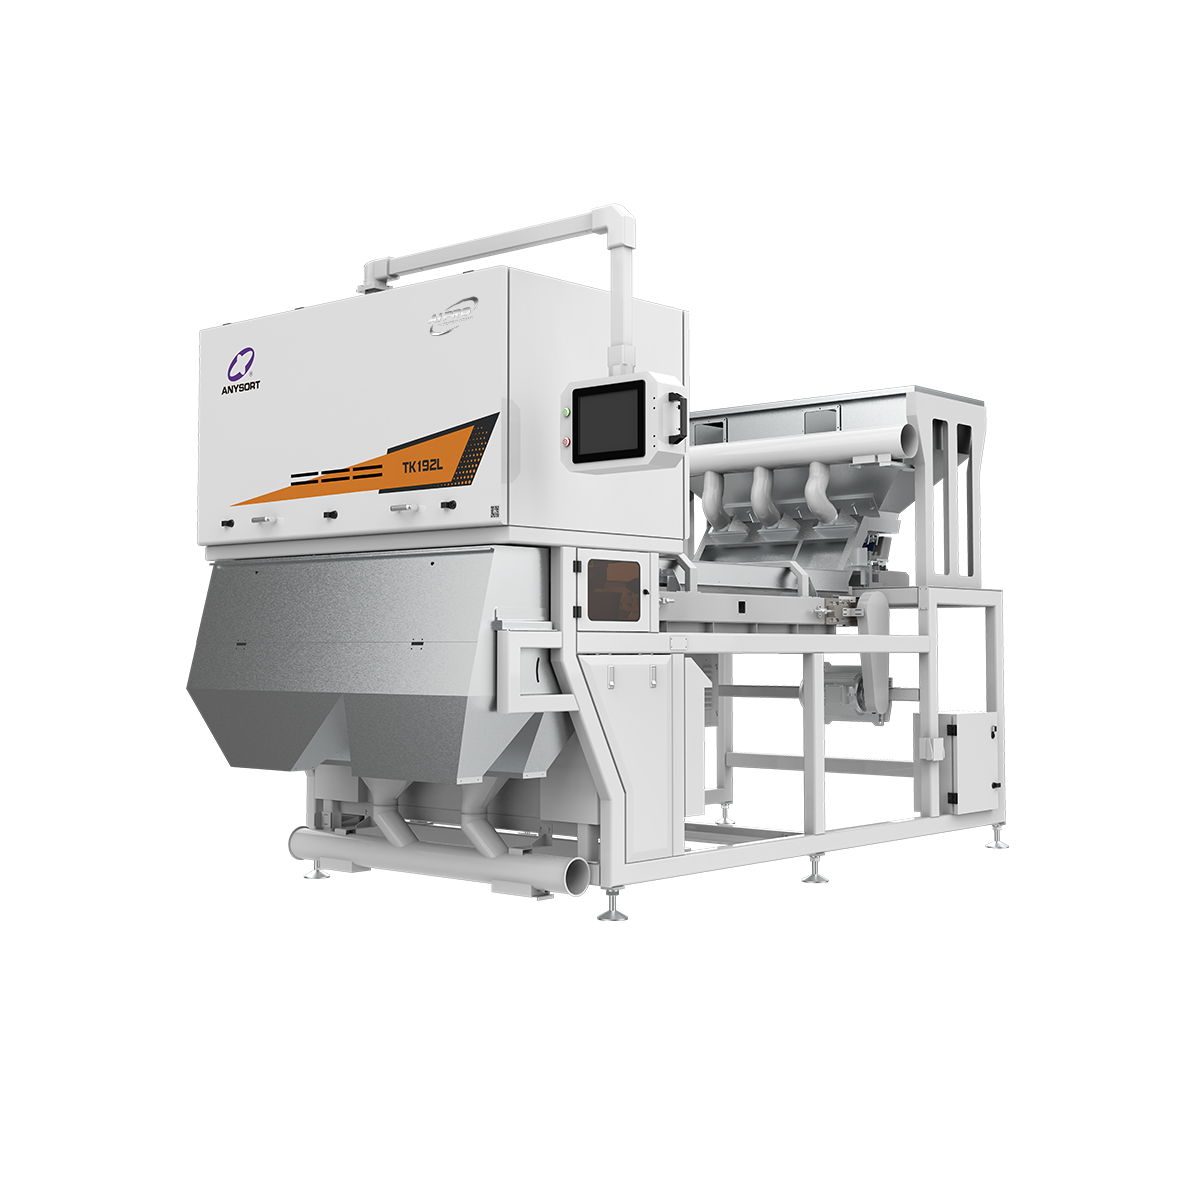
A tecnologia de classificação de milho representa uma sofisticada solução automatizada projetada para separar e classificar grãos de milho com base em qualidade, tamanho, cor e condição. Sistemas modernos de classificação de milho utilizam avançados escaneamentos ópticos e inteligência artificial para identificar defeitos, materiais estranhos e inconsistências com notável precisão. O processo começa quando o milho passa por um funil até a câmara de classificação, onde câmeras de alta resolução capturam imagens detalhadas de cada grão. Essas imagens são analisadas em milissegundos para categorizar o milho de acordo com padrões de qualidade predefinidos. As máquinas de classificação de milho conseguem processar milhares de grãos por minuto, melhorando drasticamente a eficiência em comparação com métodos manuais de seleção. A tecnologia emprega algoritmos sofisticados que aprendem e se adaptam a diversas variedades de milho e condições de cultivo, garantindo resultados consistentes independentemente das variações sazonais. Equipamentos avançados de classificação de milho possuem múltiplos sistemas de ejeção que removem automaticamente grãos subpadronizados com precisão pneumática. A integração de aprendizado de máquina permite que os sistemas de classificação de milho melhorem continuamente sua exatidão e reduzam desperdícios. Instalações modernas implementam a classificação de milho como etapa crítica no processamento pós-colheita, assegurando que apenas milho de grau premium chegue ao mercado. Seja no processamento de milho para produção alimentar, ração animal ou aplicações industriais, a tecnologia de classificação de milho oferece confiabilidade e desempenho incomparáveis. Os sistemas são projetados para fácil integração em linhas de produção já existentes e exigem treinamento mínimo do operador. O investimento em equipamentos profissionais de classificação de milho melhora significativamente a qualidade do produto e a competitividade no mercado para empresas agrícolas.

 EN