Classificador de Cores para Milho | Classificação de Qualidade Premium

Todas as Categorias

classificador de cor para milho

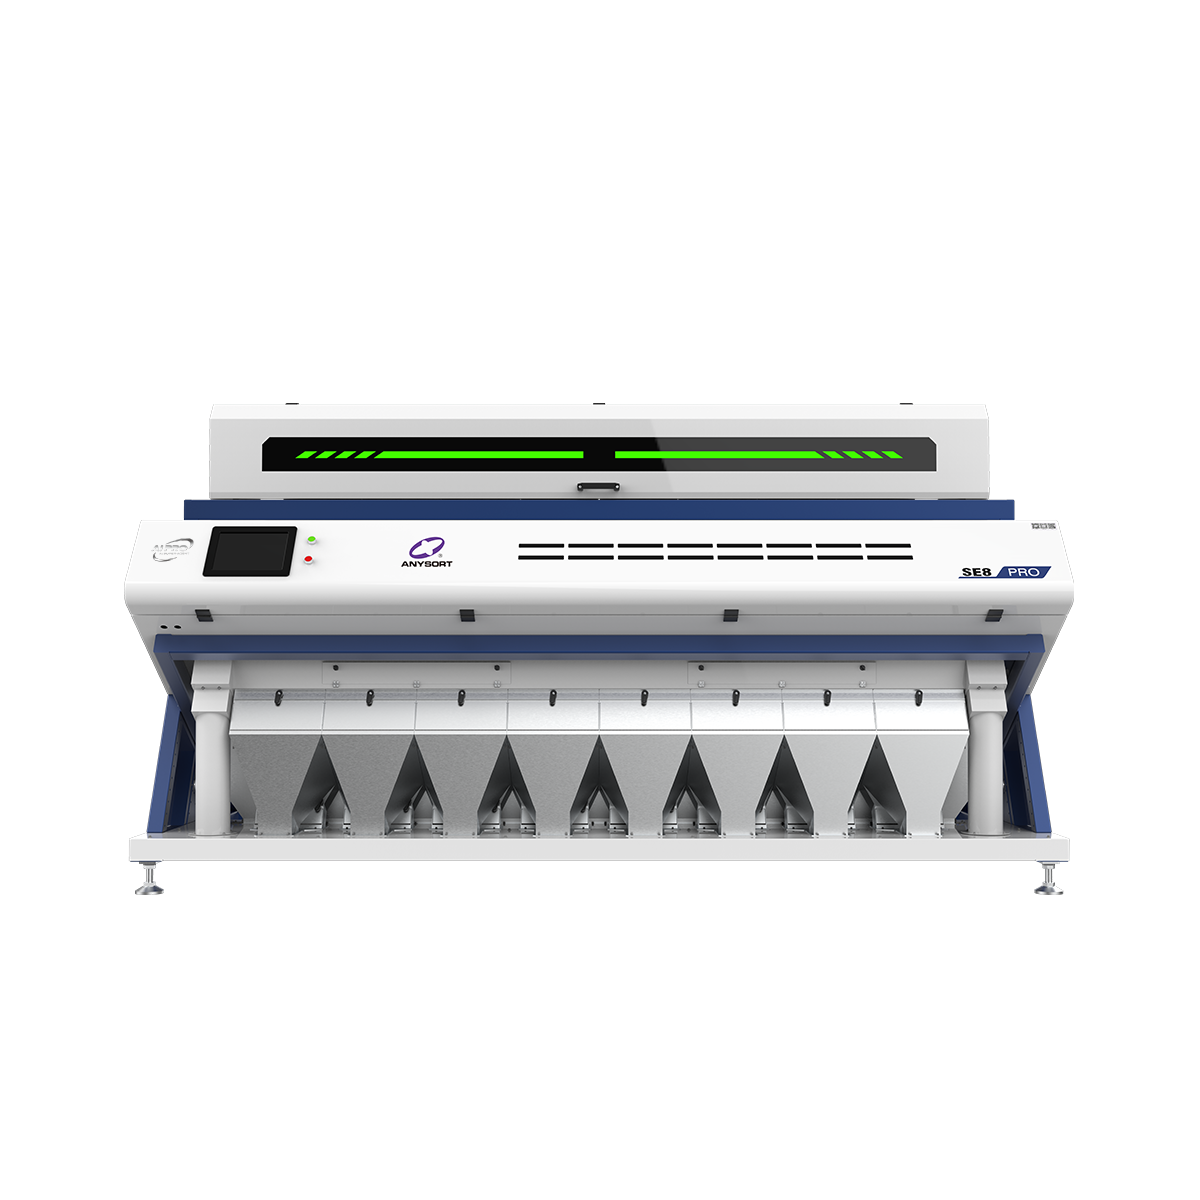
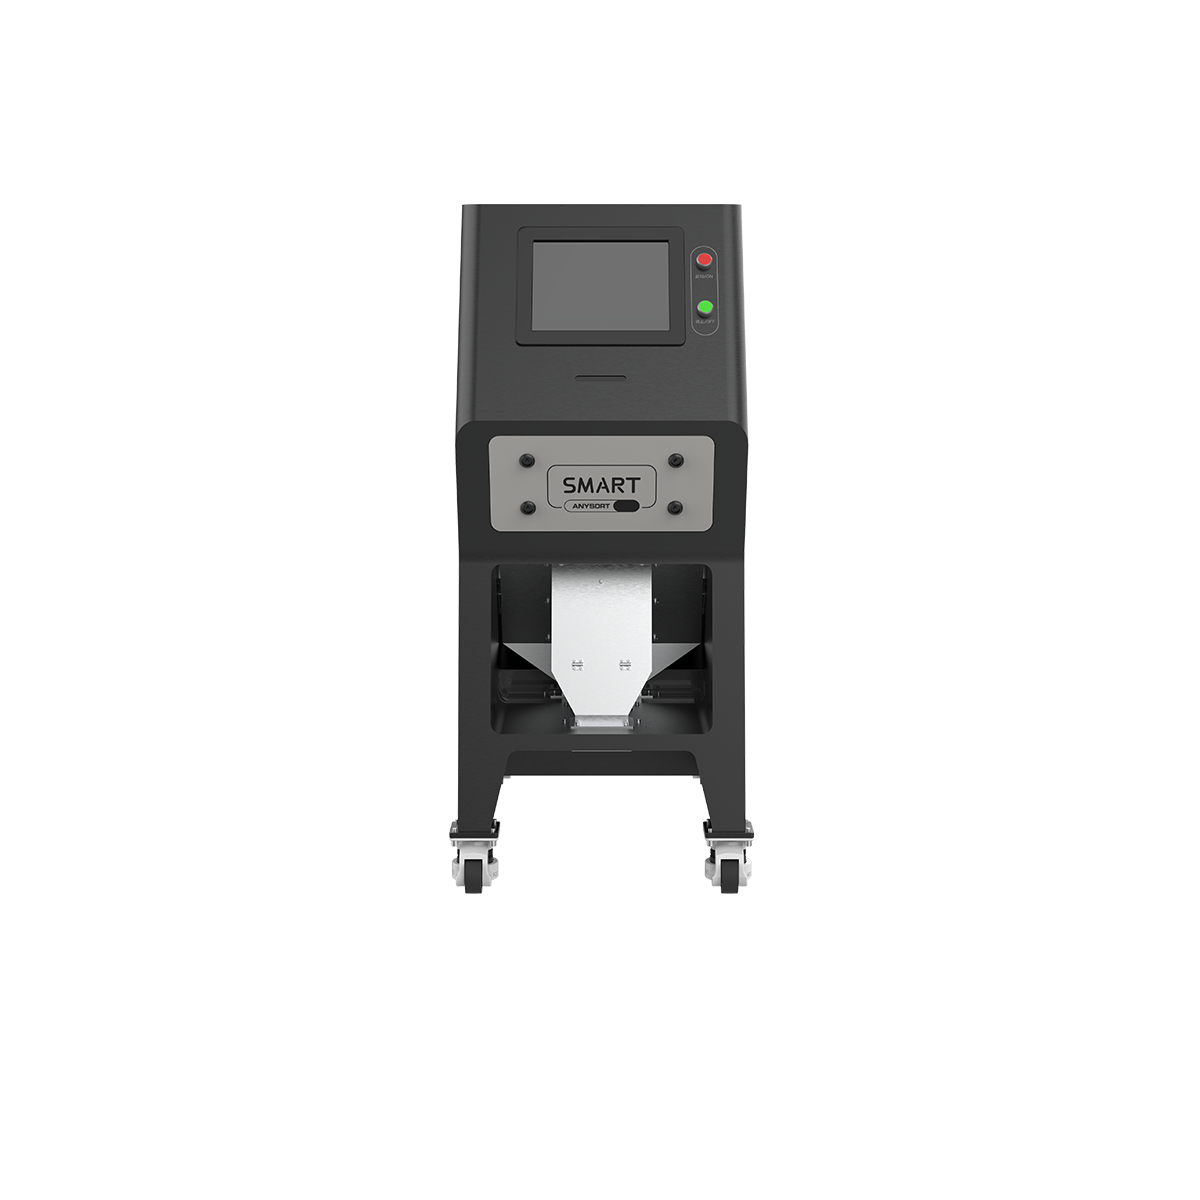
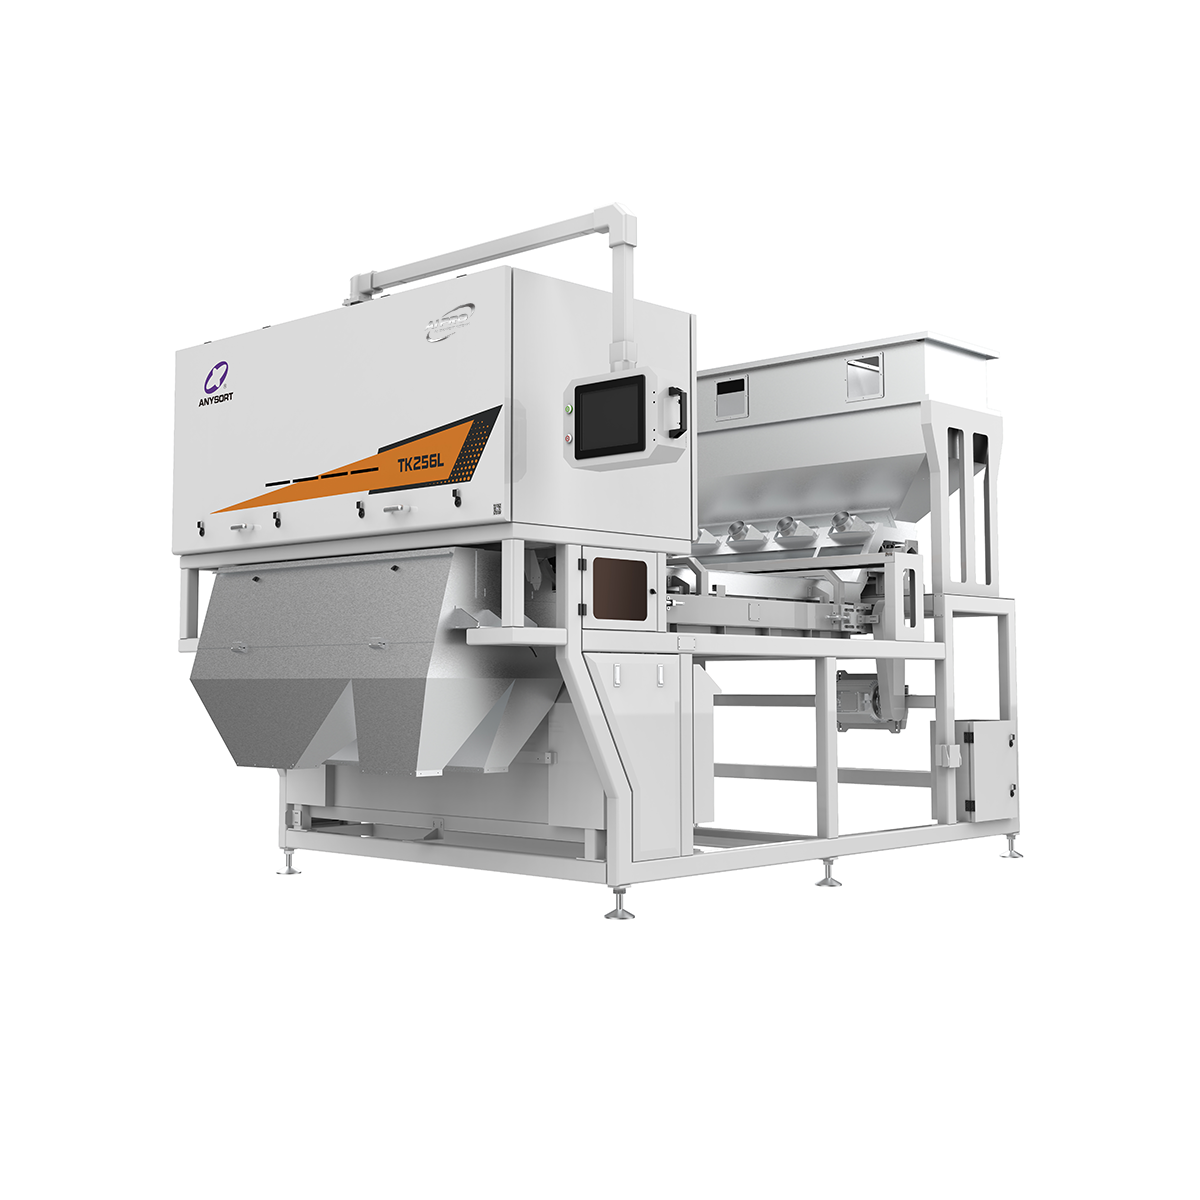
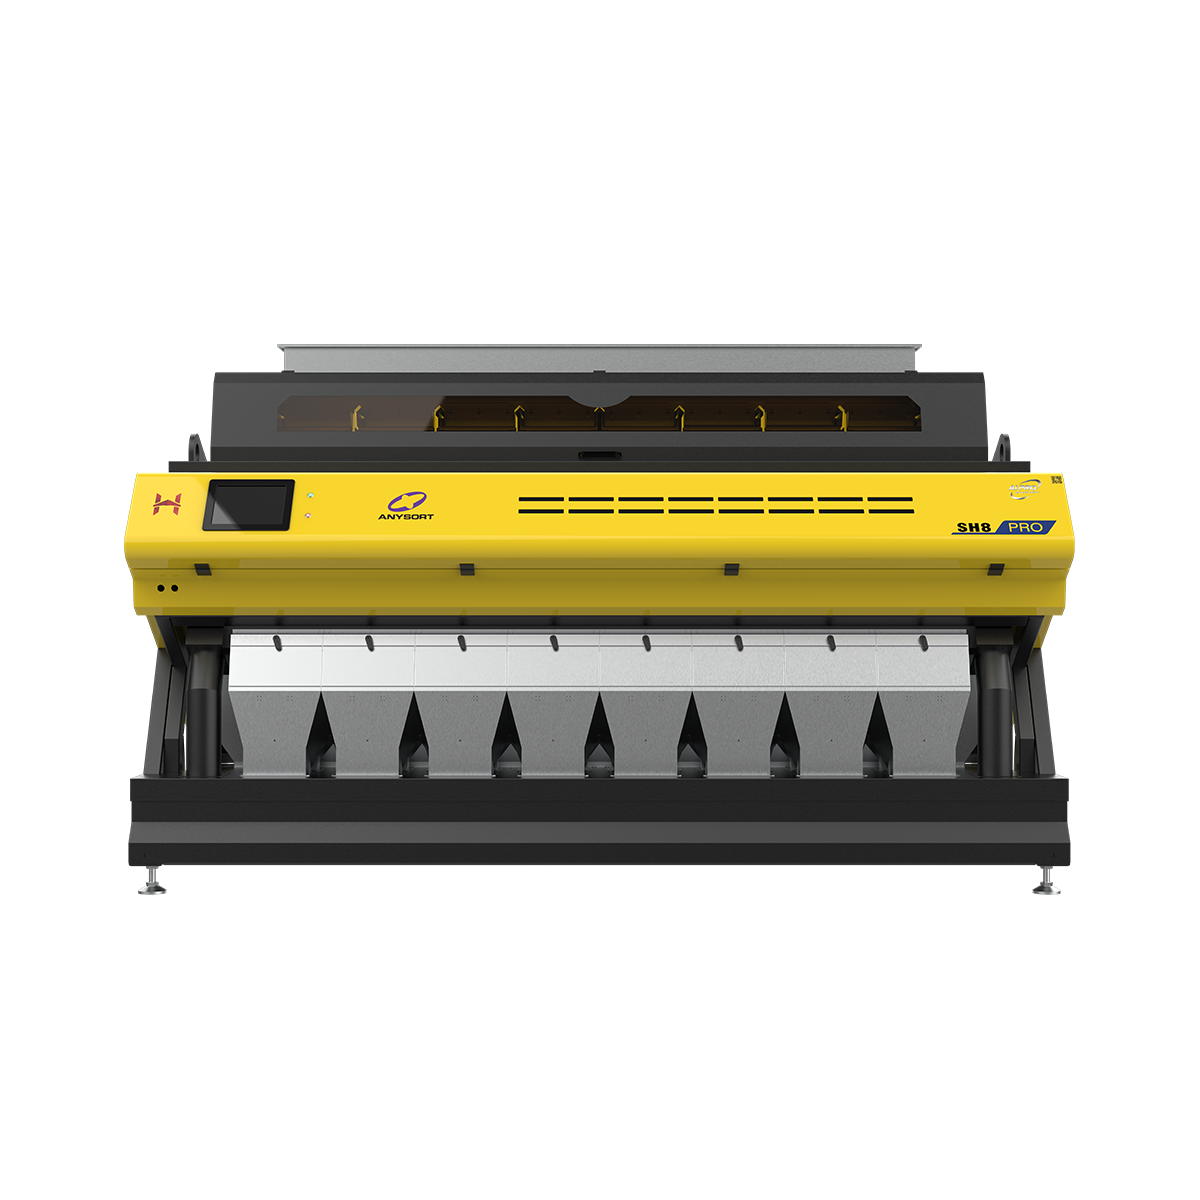
Um classificador de cores para milho é uma máquina óptica avançada projetada para separar automaticamente grãos de milho com base em sua cor, qualidade e características físicas. Essa tecnologia inovadora utiliza câmeras de alta resolução e sofisticados algoritmos de inteligência artificial para inspecionar individualmente cada grão à medida que passa pela câmara de classificação. O classificador de cores para milho identifica e remove grãos descoloridos, danificados, mofados ou materiais estranhos com precisão e velocidade notáveis. A função principal desse equipamento é aprimorar a qualidade dos produtos derivados de milho destinados ao processamento alimentar, à ração animal e a aplicações industriais. Ao eliminar grãos inferiores antes do processamento, o classificador de cores para milho garante que apenas milho de grau premium chegue à sua linha de produção. A máquina opera por meio de um processo em múltiplas etapas: os grãos são alimentados no funil, distribuídos sobre uma esteira transportadora, analisados por sensores ópticos e, em seguida, ejetados com precisão em caixas de coleta separadas, conforme padrões predefinidos de qualidade. Entre as principais características tecnológicas de um classificador de cores para milho estão o processamento de imagens em tempo real, parâmetros de classificação ajustáveis e sistemas automatizados de rejeição. Equipamentos modernos desse tipo incorporam tecnologia de aprendizado de máquina capaz de melhorar continuamente a precisão da classificação ao longo do tempo. O sistema pode processar milhares de grãos por minuto, mantendo taxas de acurácia excepcionais superiores a noventa e oito por cento. Além disso, o classificador de cores para milho integra painéis de controle intuitivos, permitindo que os operadores personalizem os critérios de classificação conforme a variedade de milho e a aplicação final, tornando-o um ativo indispensável para instalações de processamento de milho em todo o mundo.

Novos Produtos

Investir em uma classificadora por cor para milho gera benefícios operacionais e financeiros substanciais que impactam diretamente seu resultado líquido. Em primeiro lugar, a classificadora por cor para milho melhora drasticamente a qualidade do produto ao eliminar grãos defeituosos que comprometem os padrões finais do produto. Seus clientes recebem produtos de milho consistentemente superiores, o que resulta em maior reputação da marca e fidelidade do cliente. Operacionalmente, a classificadora por cor para milho reduz os custos com mão de obra ao automatizar uma tarefa que tradicionalmente exigia inspeção manual extensiva. Em vez de empregar trabalhadores por horas seguidas em uma classificação monótona, sua instalação consegue processar com maior eficiência e intervenção humana mínima. A classificadora por cor para milho também aumenta a capacidade de processamento, permitindo-lhe lidar com volumes maiores de milho bruto sem expandir proporcionalmente sua força de trabalho. A classificadora por cor para milho potencializa a lucratividade ao maximizar o rendimento de milho utilizável e ao minimizar desperdícios. Ao remover apenas grãos genuinamente defeituosos, você preserva mais produto comercializável comparado aos métodos tradicionais de classificação. Essa precisão significa que menos grãos bons são rejeitados acidentalmente, o que se traduz diretamente em maior receita por lote processado. As aplicações da classificadora por cor para milho abrangem múltiplos setores, incluindo fabricação de alimentos, produção de ração animal e operações de comércio de grãos. Seja qual for o destino do seu milho — consumo humano, nutrição animal ou usos industriais — a classificadora por cor para milho adapta-se às suas necessidades específicas por meio de configurações personalizáveis e parâmetros de classificação. Além disso, a classificadora por cor para milho oferece funcionalidades de análise de dados que acompanham métricas de qualidade ao longo do tempo, permitindo identificar tendências e otimizar sua cadeia de suprimentos. Essas informações úteis para tomada de decisão ajudam-no a negociar preços melhores com fornecedores e antecipar possíveis problemas de qualidade antes que afetem sua produção. O investimento em tecnologia de classificadora por cor para milho transforma, em última instância, sua operação de processamento de milho em uma empresa mais competitiva, eficiente e lucrativa.

Dicas e Truques

Como as classificadoras por cor de arroz podem melhorar a qualidade dos grãos?

08

Aug

Como as classificadoras por cor de arroz podem melhorar a qualidade dos grãos?

As classificadoras por cor de arroz representam uma tecnologia transformadora no processamento moderno de grãos, alterando fundamentalmente a forma como os produtores mantêm e aprimoram a qualidade de sua produção de arroz. Ao utilizar digitalização óptica avançada e inteligência artificial, uma...
VER MAIS
Como a tecnologia de classificadores de castanhas garante a qualidade?

19

Aug

Como a tecnologia de classificadores de castanhas garante a qualidade?

A indústria global de processamento de castanhas depende de precisão e consistência para atender rigorosos padrões de qualidade e requisitos regulatórios. Um classificador de castanhas tornou-se indispensável para processadores que buscam eliminar defeitos, contaminantes e produtos subpadronizados...
VER MAIS
Como os classificadores por cor melhoram a qualidade do produto?

26

Aug

Como os classificadores por cor melhoram a qualidade do produto?

A qualidade do produto constitui um diferencial crítico em mercados industriais competitivos, e alcançar consistência em escala exige mais do que supervisão manual. Um classificador por cor representa uma das tecnologias mais eficazes para identificar e remover...
VER MAIS
Principais Fabricantes de Classificadores por Cor com IA na China (2026)

30

Aug

Principais Fabricantes de Classificadores por Cor com IA na China (2026)

A demanda global por tecnologia de classificação de precisão aumentou drasticamente, com fabricantes chineses de máquinas classificadoras por cor liderando a inovação nos setores agrícola e industrial. Os fabricantes chineses de máquinas classificadoras por cor estabeleceram...
VER MAIS

Obtenha um Orçamento Gratuito

O nosso representante entrará em contacto consigo brevemente.
Produto exigido
Nome
Email
WhatsApp
Mensagem
0/1000

classificador de cor para milho

Tecnologia Óptica de Precisão para Precisão Inigualável

Tecnologia Óptica de Precisão para Precisão Inigualável

O classificador de cores para milho utiliza tecnologia de varredura óptica de última geração que examina cada grão individual com precisão extraordinária. Sistemas avançados de câmera equipados com imagens multiespectrais capturam informações detalhadas sobre a cor, o tamanho, a forma e as características da superfície dos grãos. Os algoritmos sofisticados do classificador de cores para milho analisam esses dados em tempo real, tomando decisões em frações de segundo sobre o estado de qualidade de cada grão. Essa abordagem óptica de alta precisão garante que o classificador de cores para milho alcance taxas de precisão na classificação de noventa e oito por cento ou superiores, superando amplamente as capacidades de inspeção manual. Ao contrário de classificadores humanos, que sofrem com fadiga e inconsistência, o classificador de cores para milho mantém precisão inabalável durante períodos prolongados de operação. A tecnologia identifica defeitos sutis que os olhos humanos poderiam deixar passar, incluindo danos internos, desenvolvimento inicial de mofo e leve descoloração. Ao implementar a tecnologia de classificador de cores para milho, você garante que apenas grãos que atendam exatamente às suas especificações prossigam para etapas posteriores de processamento, reduzindo significativamente o desperdício e melhorando a consistência do produto final.
Capacidade de Processamento em Alta Velocidade e Eficiência Operacional

Capacidade de Processamento em Alta Velocidade e Eficiência Operacional

Um moderno classificador por cor para milho processa milhares de grãos de milho por minuto, acelerando drasticamente sua linha de produção em comparação com métodos tradicionais de classificação. Essa capacidade de alta velocidade significa que sua instalação pode lidar com volumes substancialmente maiores sem a necessidade de investir em equipamentos adicionais ou expandir a área física. O classificador por cor para milho opera continuamente durante seu turno, entregando resultados consistentes hora após hora, sem as flutuações de produtividade associadas ao trabalho manual. A eficiência operacional de um classificador por cor para milho vai além da simples velocidade de processamento. A máquina reduz seus requisitos de mão de obra ao automatizar as tarefas de classificação mais demoradas, permitindo que sua equipe se concentre em outras atividades críticas da produção. A instalação de um classificador por cor para milho normalmente resulta em períodos de retorno do investimento de um a três anos, graças à combinação de redução de custos com mão de obra e aumento do rendimento de produto comercializável. O classificador por cor para milho também minimiza o tempo de inatividade por meio de engenharia robusta e projeto confiável de componentes, garantindo tempo máximo de operação para sua programação de produção e entrega consistente aos seus clientes.
Parâmetros de classificação personalizáveis e adaptação flexível à aplicação

Parâmetros de classificação personalizáveis e adaptação flexível à aplicação

O classificador por cor para milho oferece flexibilidade excepcional graças a parâmetros de classificação personalizáveis, adaptados às suas variedades específicas de milho e aos requisitos do mercado. Os operadores podem ajustar facilmente os limiares de cor, as especificações de tamanho e os critérios de rejeição por meio de uma interface de controle intuitiva, exigindo treinamento mínimo para dominar o sistema. Essa adaptabilidade do classificador por cor para milho permite processar diferentes tipos de milho — seja milho para consumo humano, ração animal ou milho industrial — sem necessidade de adquirir equipamentos separados. A configuração flexível do classificador por cor para milho possibilita a troca rápida entre lotes de produção, reduzindo o tempo de mudança de configuração e aumentando a eficiência geral da instalação. Capacidades avançadas de registro de dados acompanham o desempenho da classificação em diferentes lotes, fornecendo informações valiosas sobre os padrões de qualidade da sua cadeia de suprimento de milho. Sua equipe de gestão utiliza essas informações provenientes do classificador por cor para milho para identificar problemas na cadeia de suprimento, negociar com fornecedores de grãos e planejar estrategicamente as programações de manutenção. Essa flexibilidade transforma o classificador por cor para milho de uma simples máquina de classificação em uma ferramenta abrangente de gestão da qualidade, que apoia decisões empresariais estratégicas.

Obtenha um Orçamento Gratuito

O nosso representante entrará em contacto consigo brevemente.
Produto exigido
Nome
Email
WhatsApp
Mensagem
0/1000

Direitos autorais © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Todos os direitos reservados.  -  Política de Privacidade