classificador de cor para milho
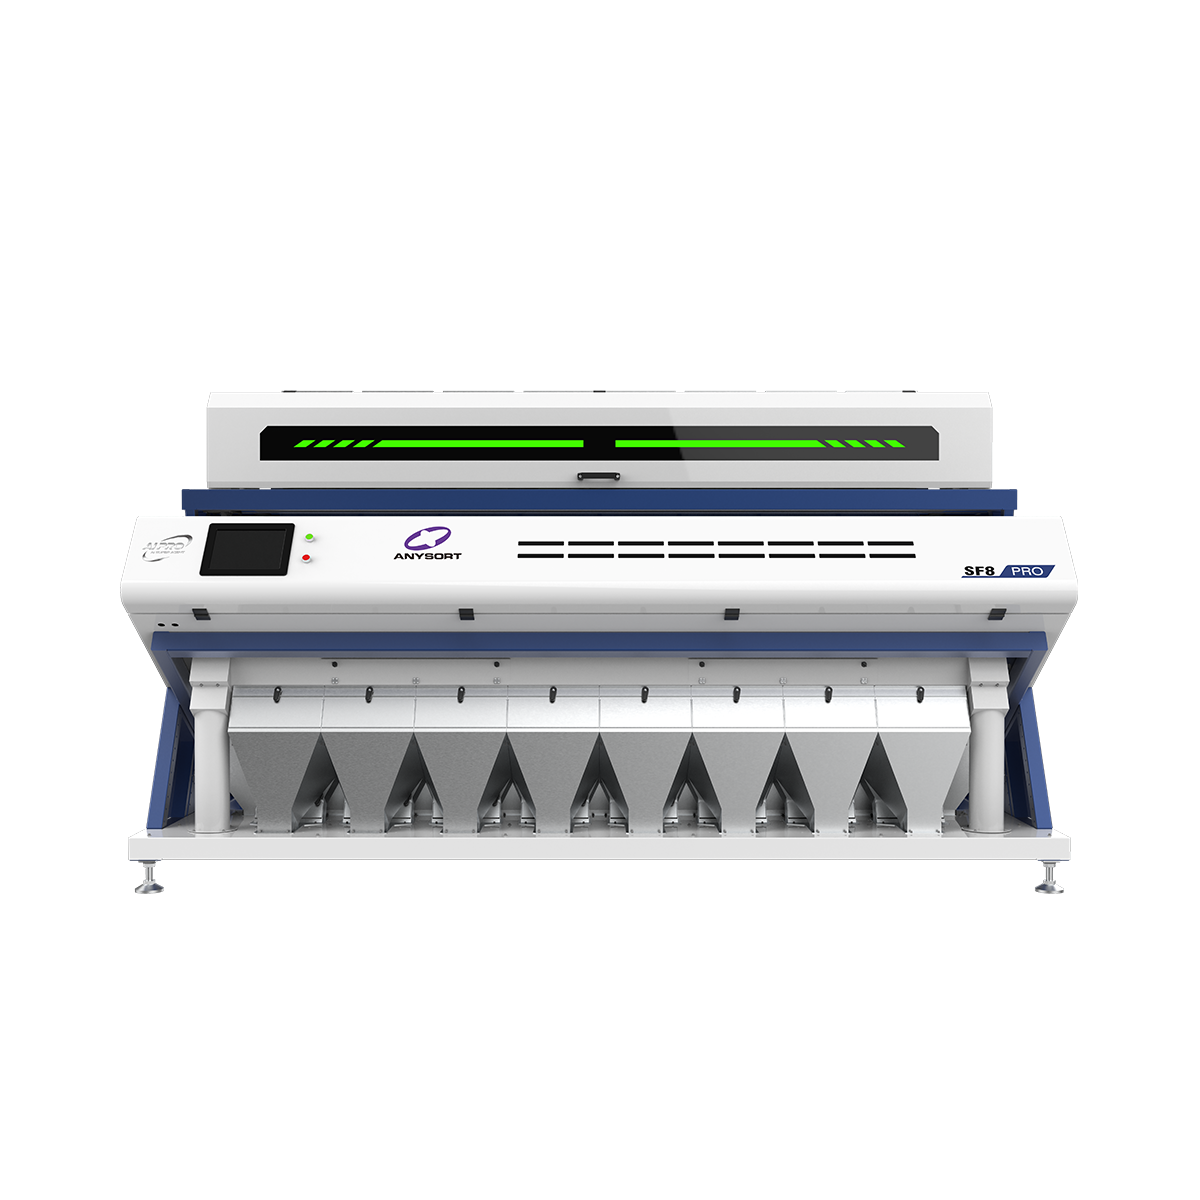
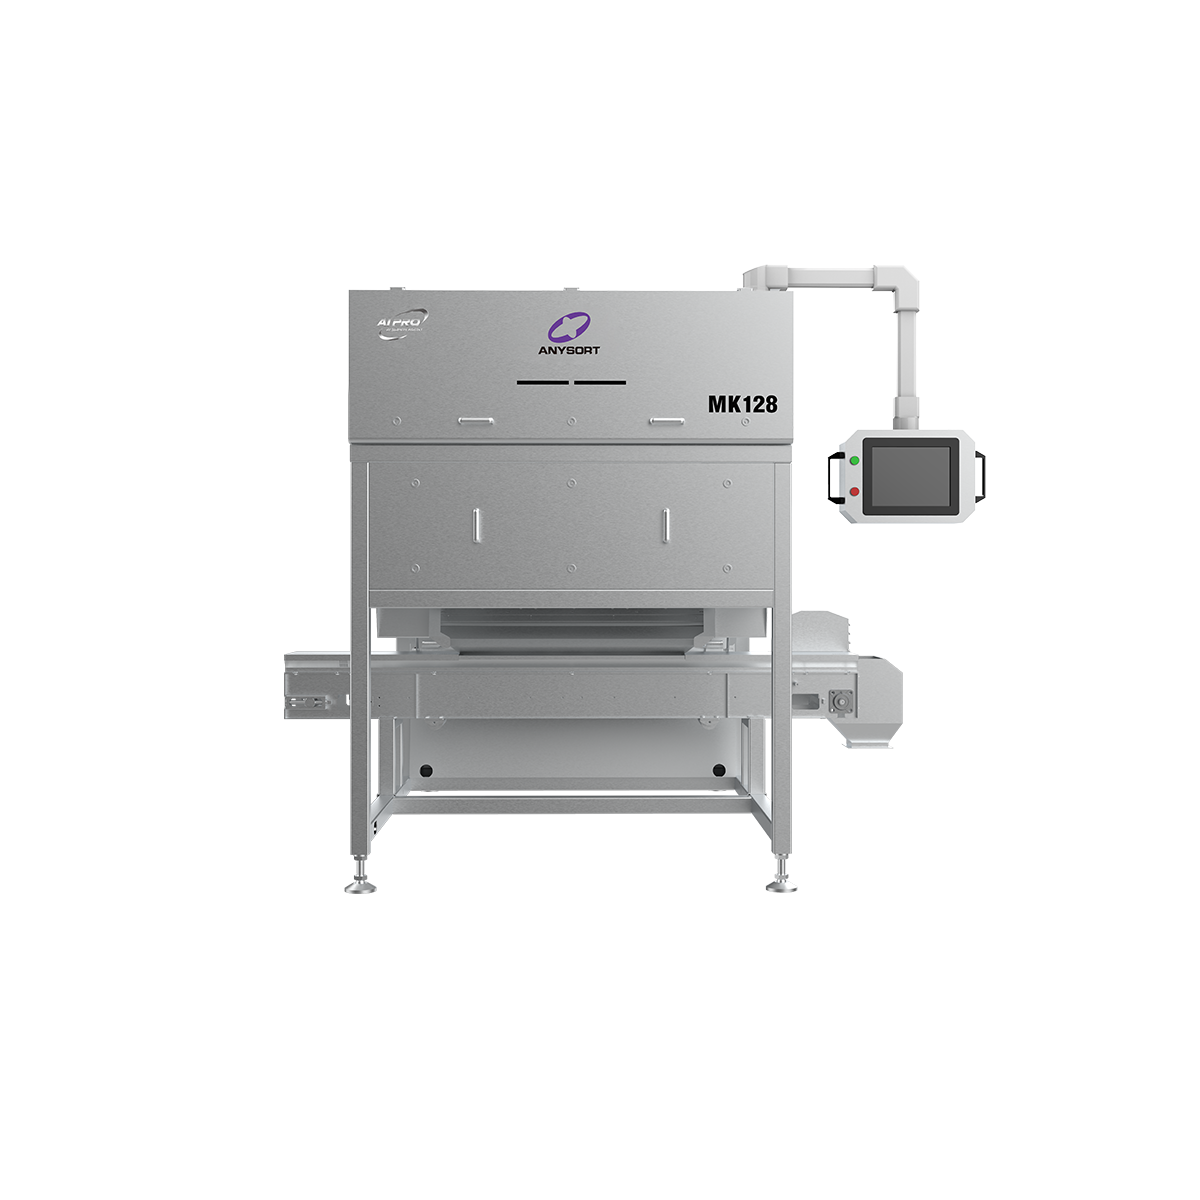
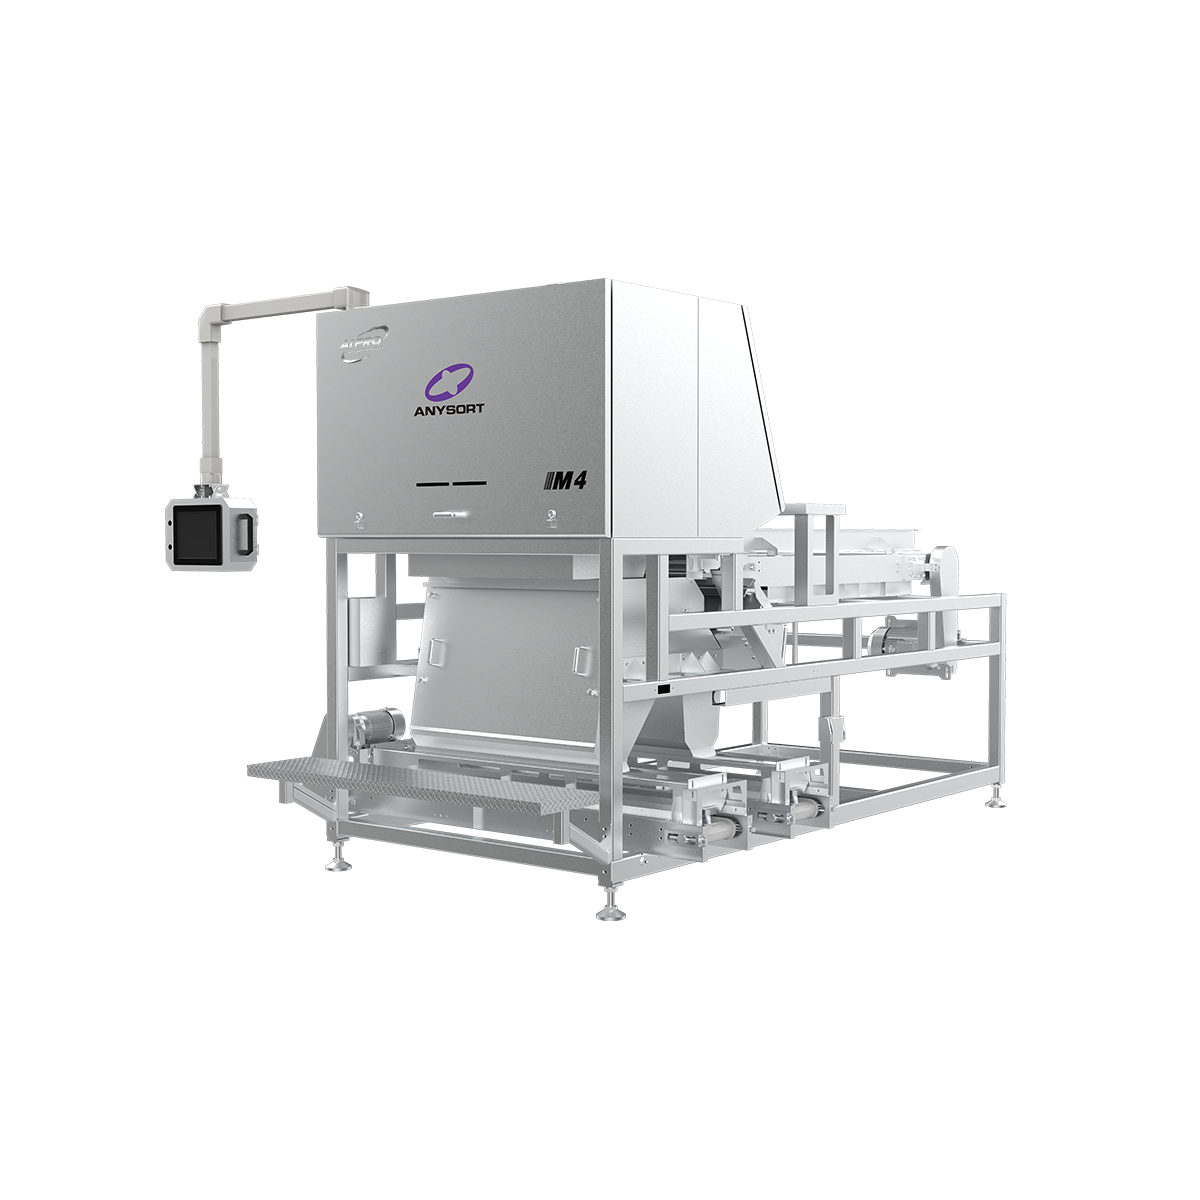
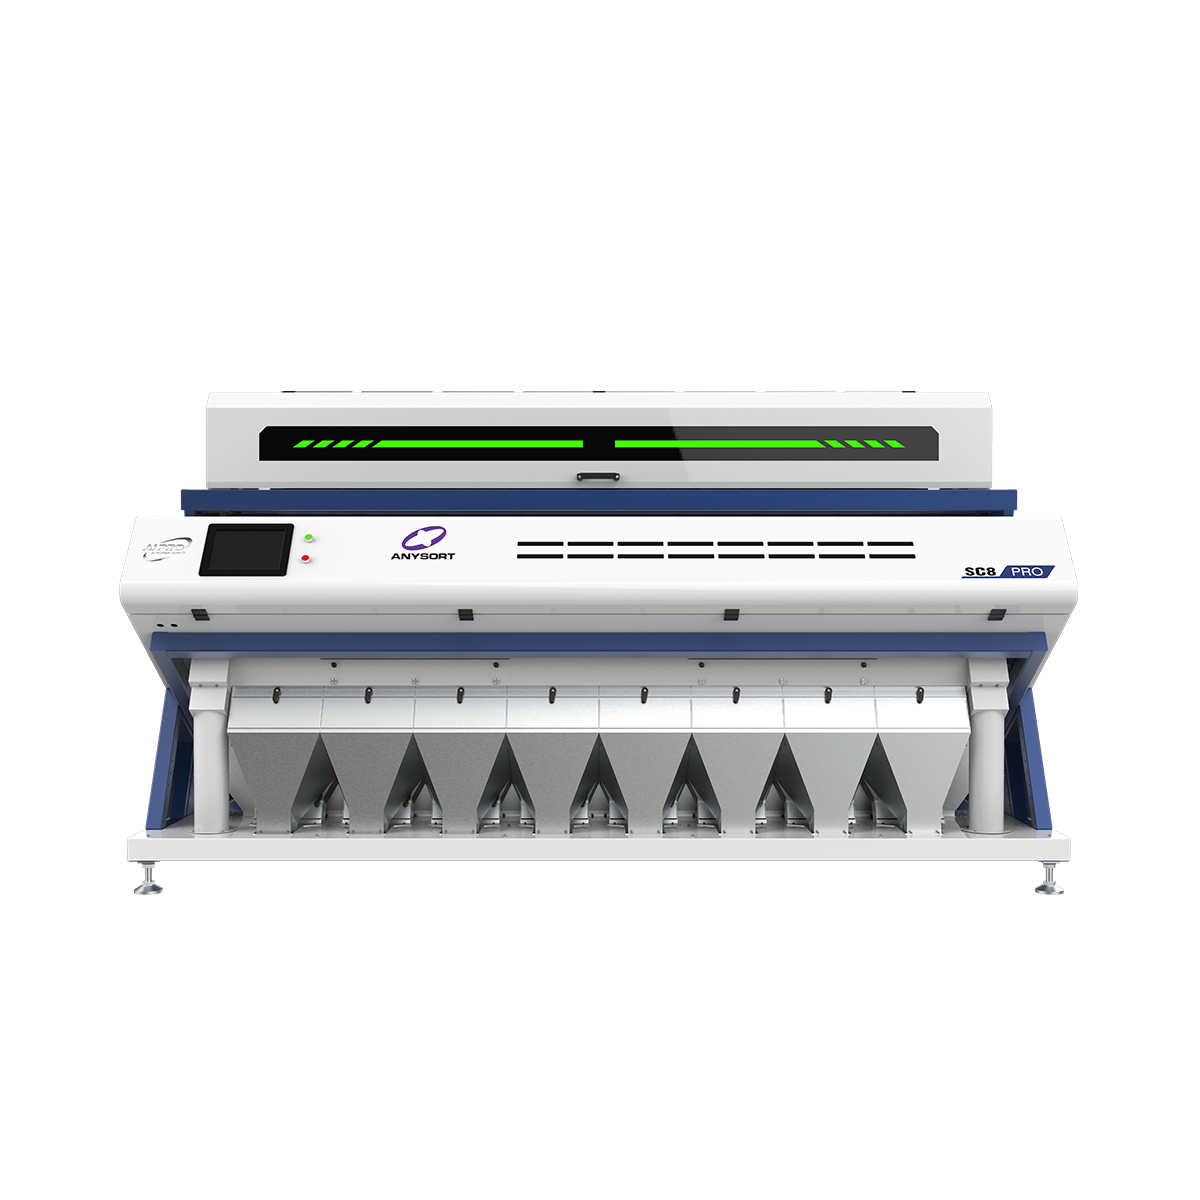
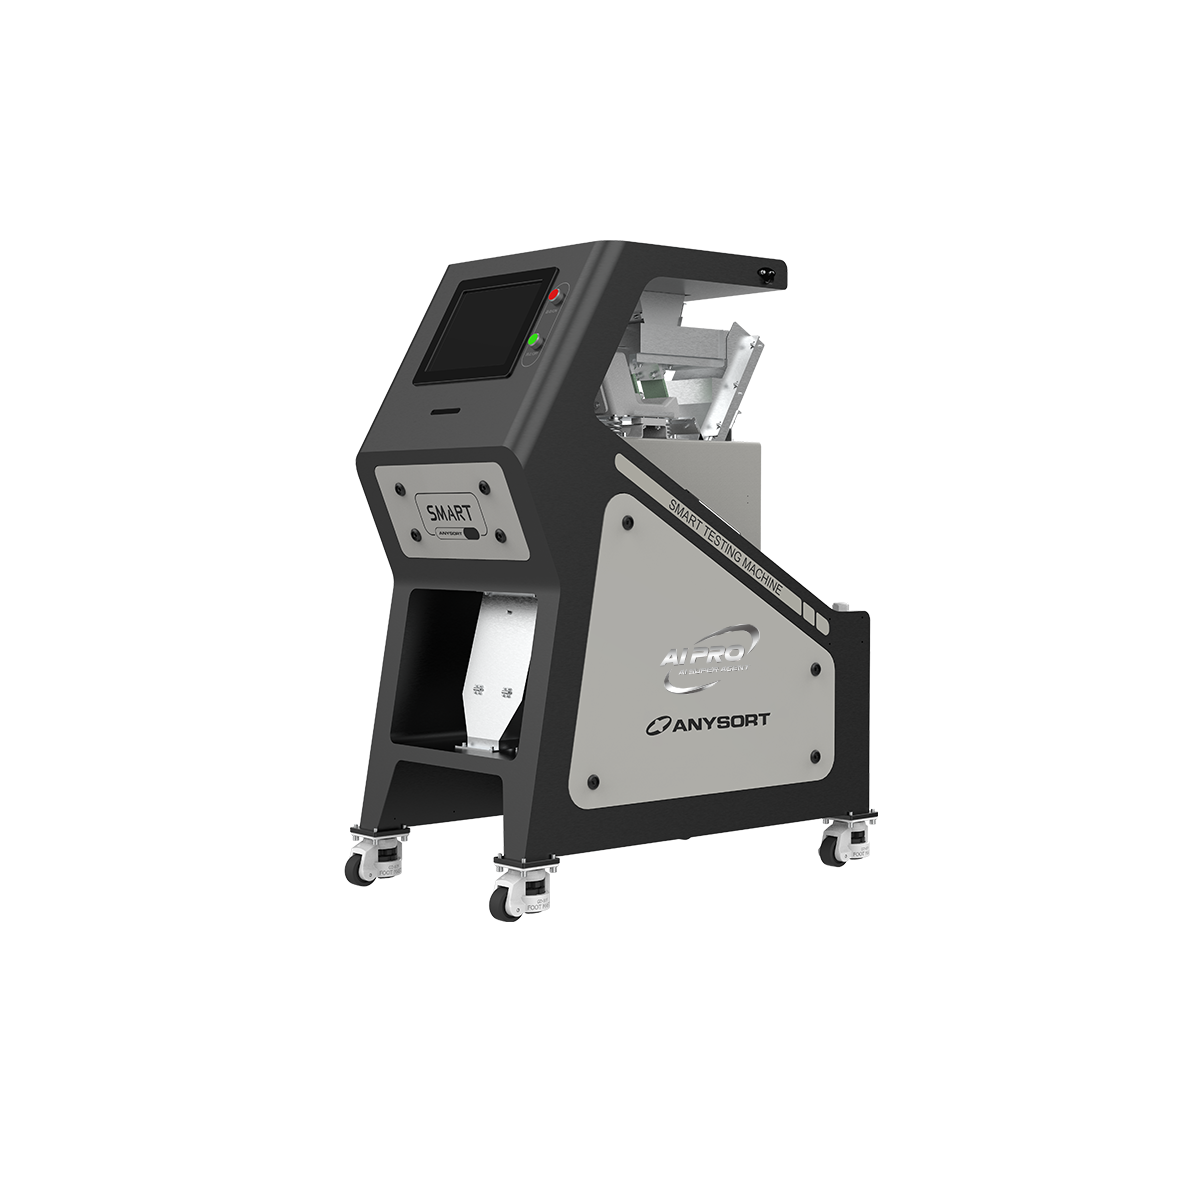
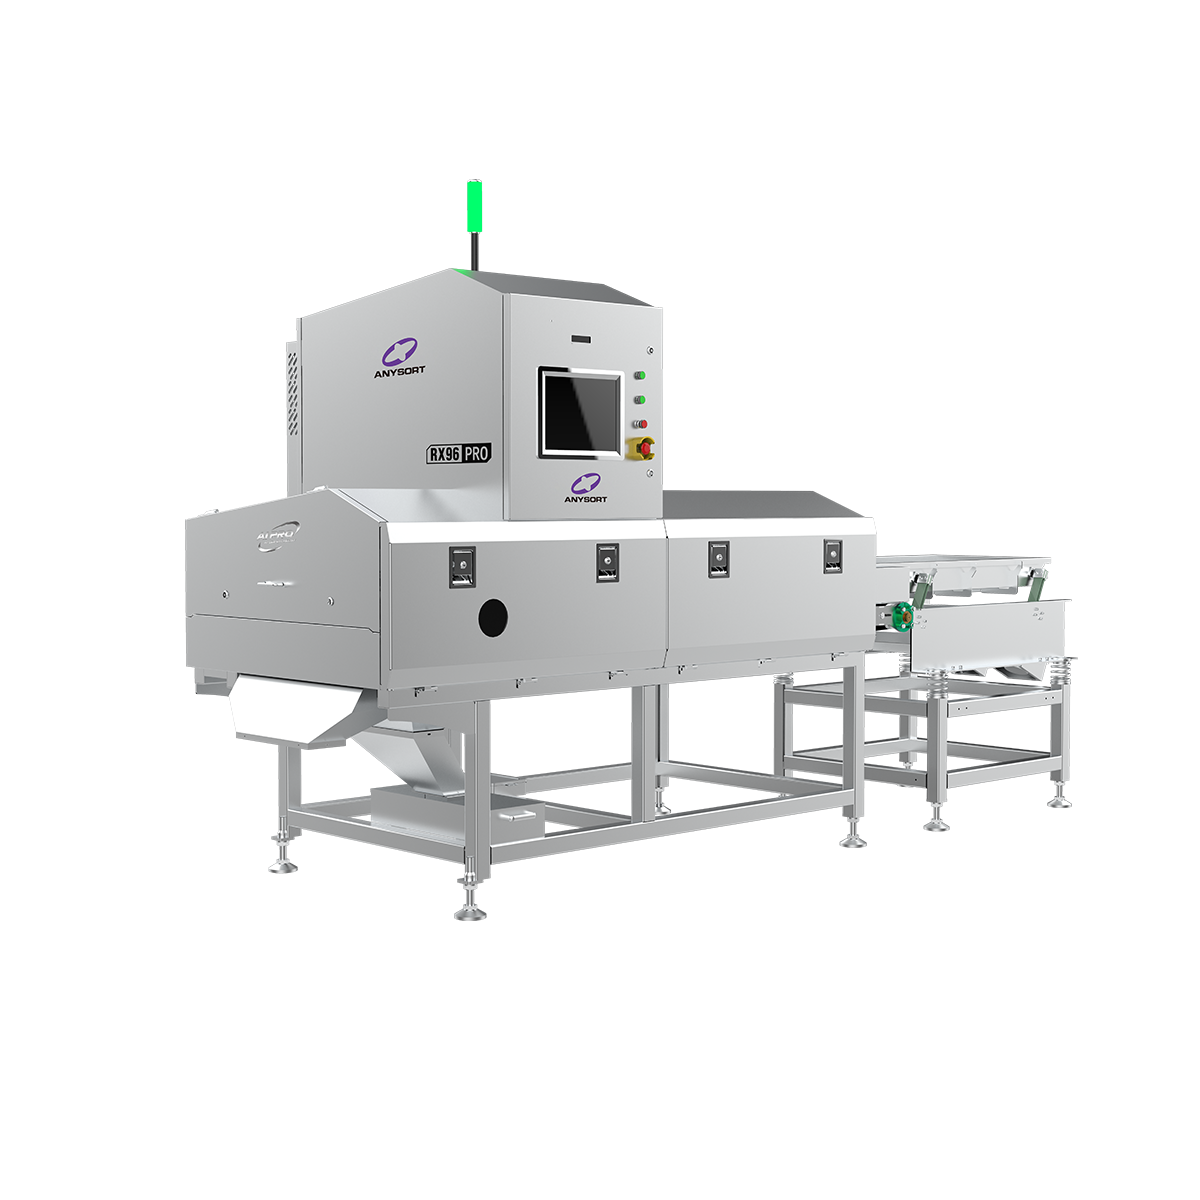
Um classificador de cores para milho é uma máquina óptica avançada projetada para separar e classificar automaticamente grãos de milho com base em cor, qualidade e características visuais. Este equipamento sofisticado utiliza tecnologia de sensores de ponta e inteligência artificial para inspecionar milhares de grãos de milho por segundo, garantindo qualidade e pureza consistentes nas operações de processamento de milho. O classificador de cores para milho opera capturando imagens de alta resolução de cada grão à medida que este passa pela câmara de classificação e, em seguida, comparando essas imagens com padrões de qualidade predefinidos para tomar decisões de classificação instantâneas. A máquina possui múltiplos canais de ejeção que direcionam os grãos para diferentes fluxos de saída com base em sua classificação de cor, defeitos ou níveis de contaminação. Classificadores modernos de cores para milho conseguem detectar e remover grãos descoloridos, materiais estranhos, grãos danificados e outras impurezas com precisão notável. A tecnologia integra sistemas avançados de visão computacional, câmeras de alta velocidade e mecanismos pneumáticos de ejeção para alcançar taxas de produção que variam de 1 a 10 toneladas por hora, conforme o modelo. Um classificador de cores para milho é particularmente valioso nas indústrias de processamento de alimentos, produção de ração animal e fabricação de etanol, onde manter uma qualidade consistente dos grãos impacta diretamente o desempenho e a rentabilidade do produto final. O equipamento é construído em aço inoxidável para maior durabilidade e inclui interfaces de fácil utilização que permitem aos operadores ajustar os parâmetros de classificação com facilidade. Ao integrar um classificador de cores para milho nas linhas de produção, as instalações podem melhorar significativamente a consistência do produto, reduzindo simultaneamente os custos com mão de obra manual e os desperdícios no processamento.

 EN