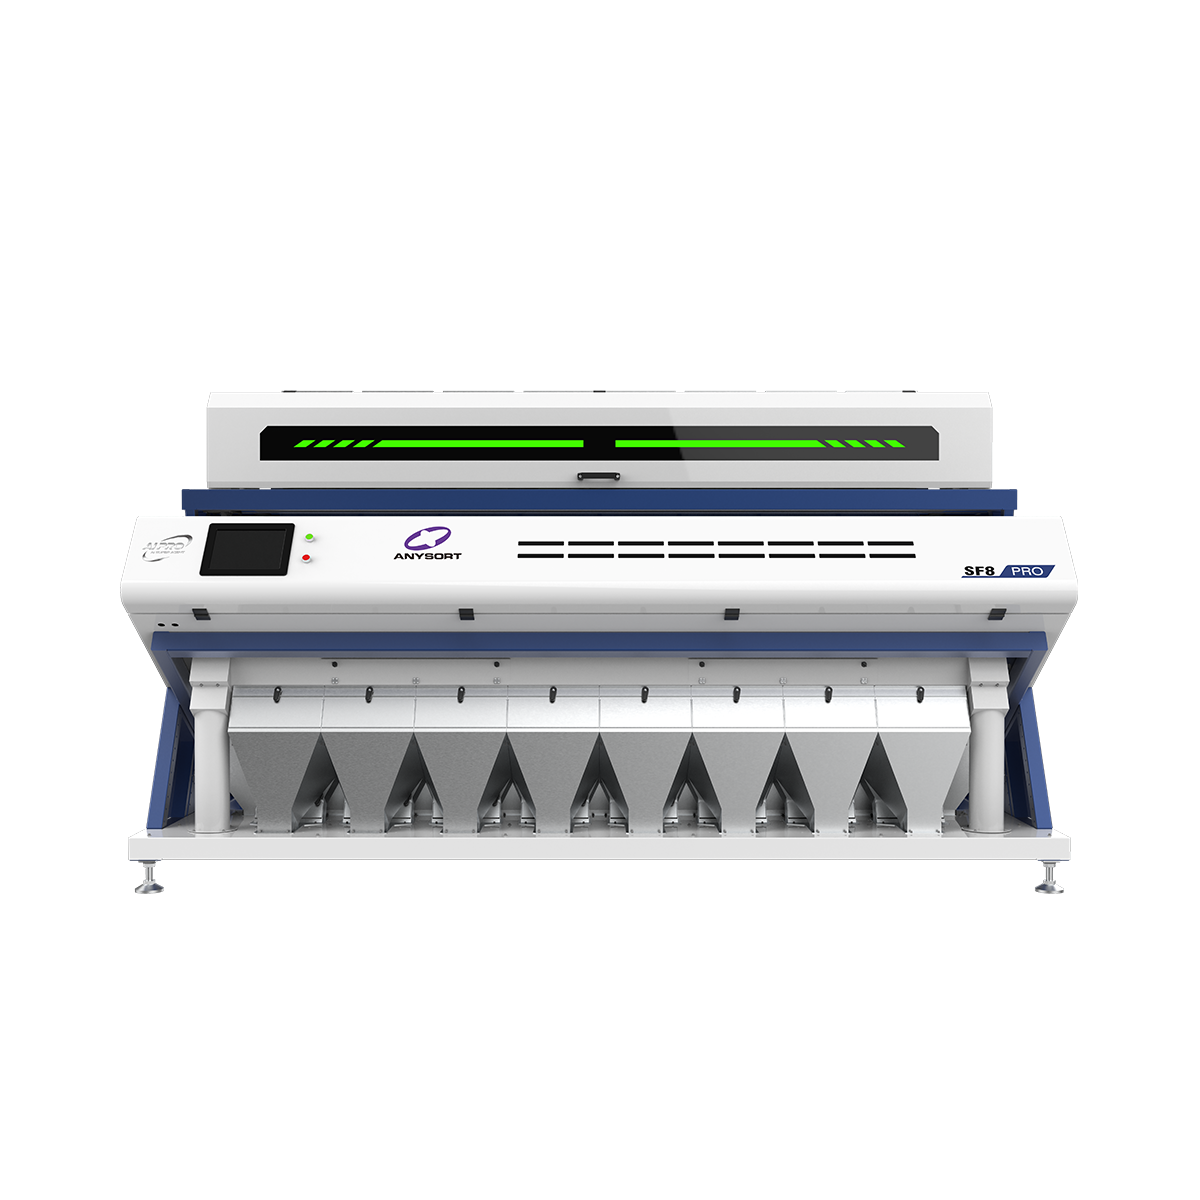
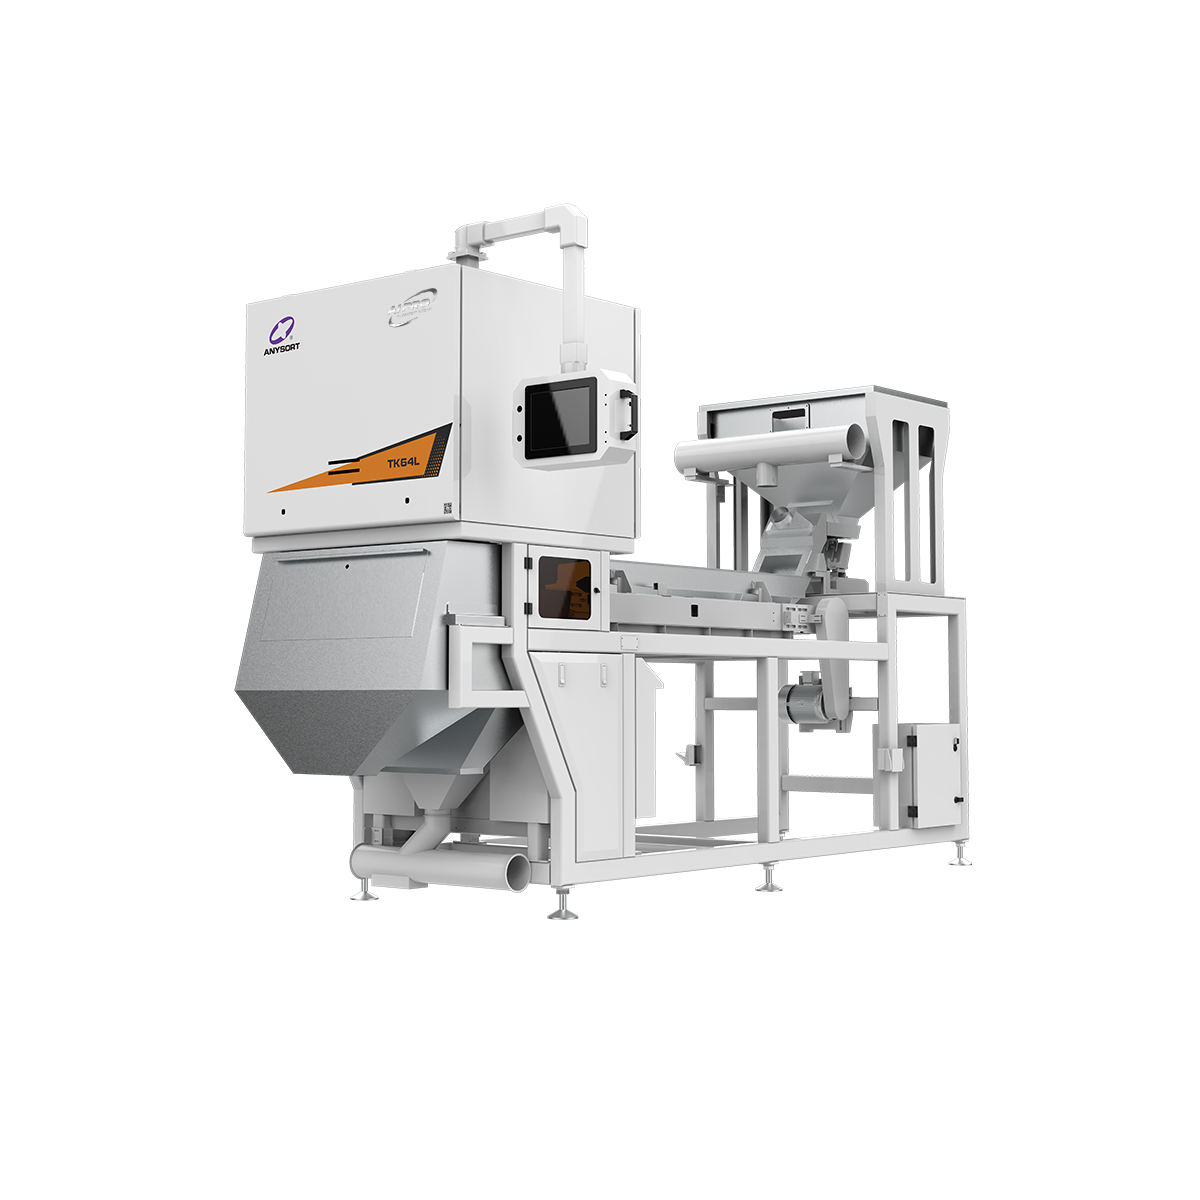
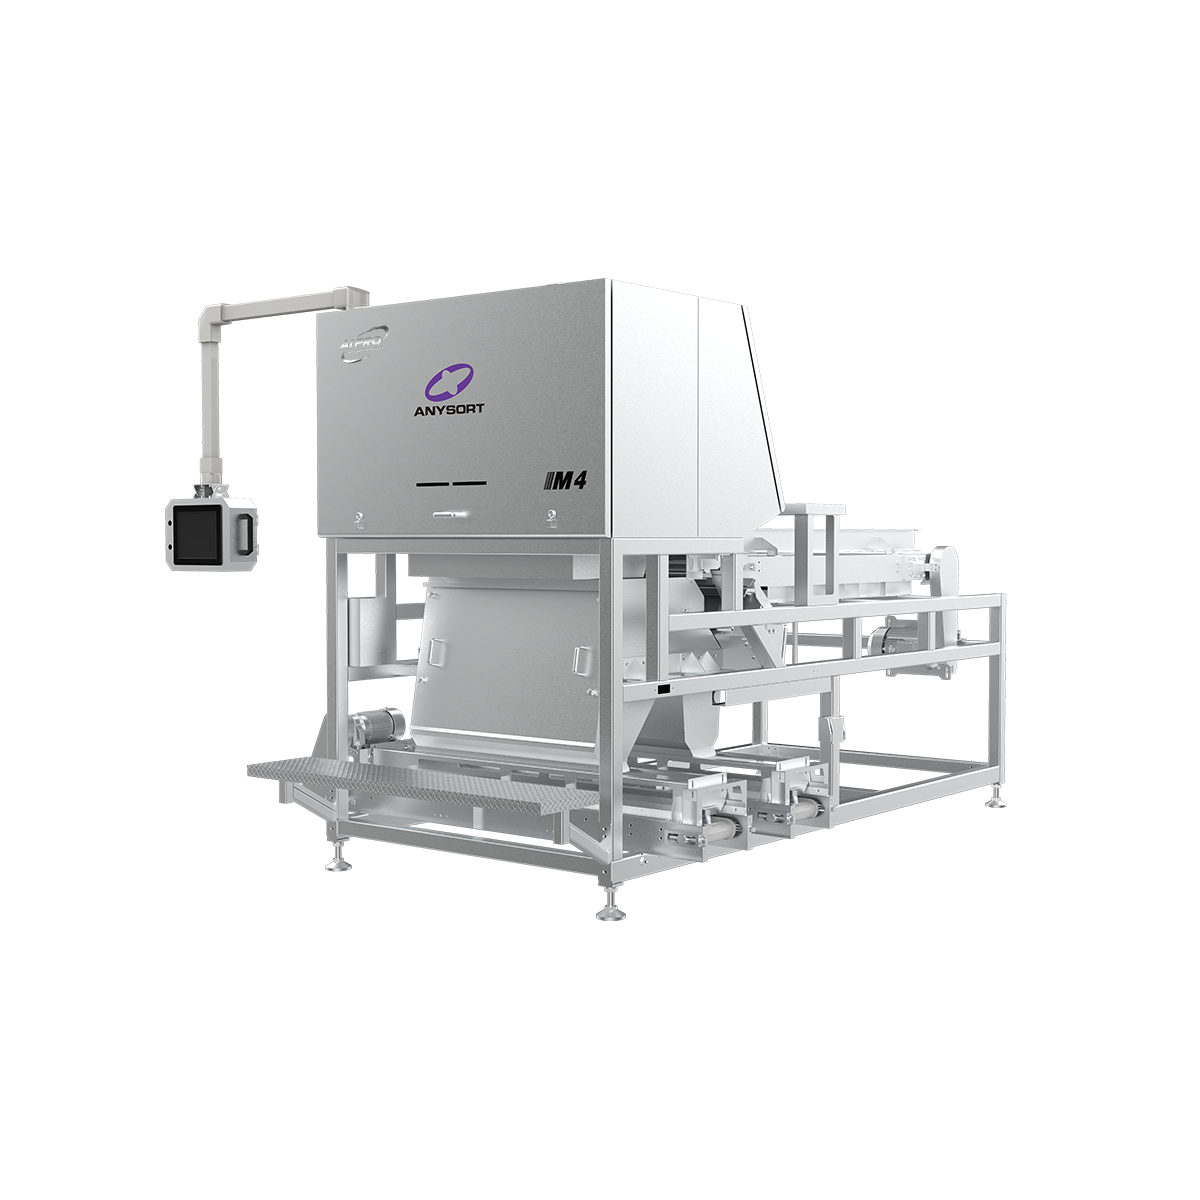
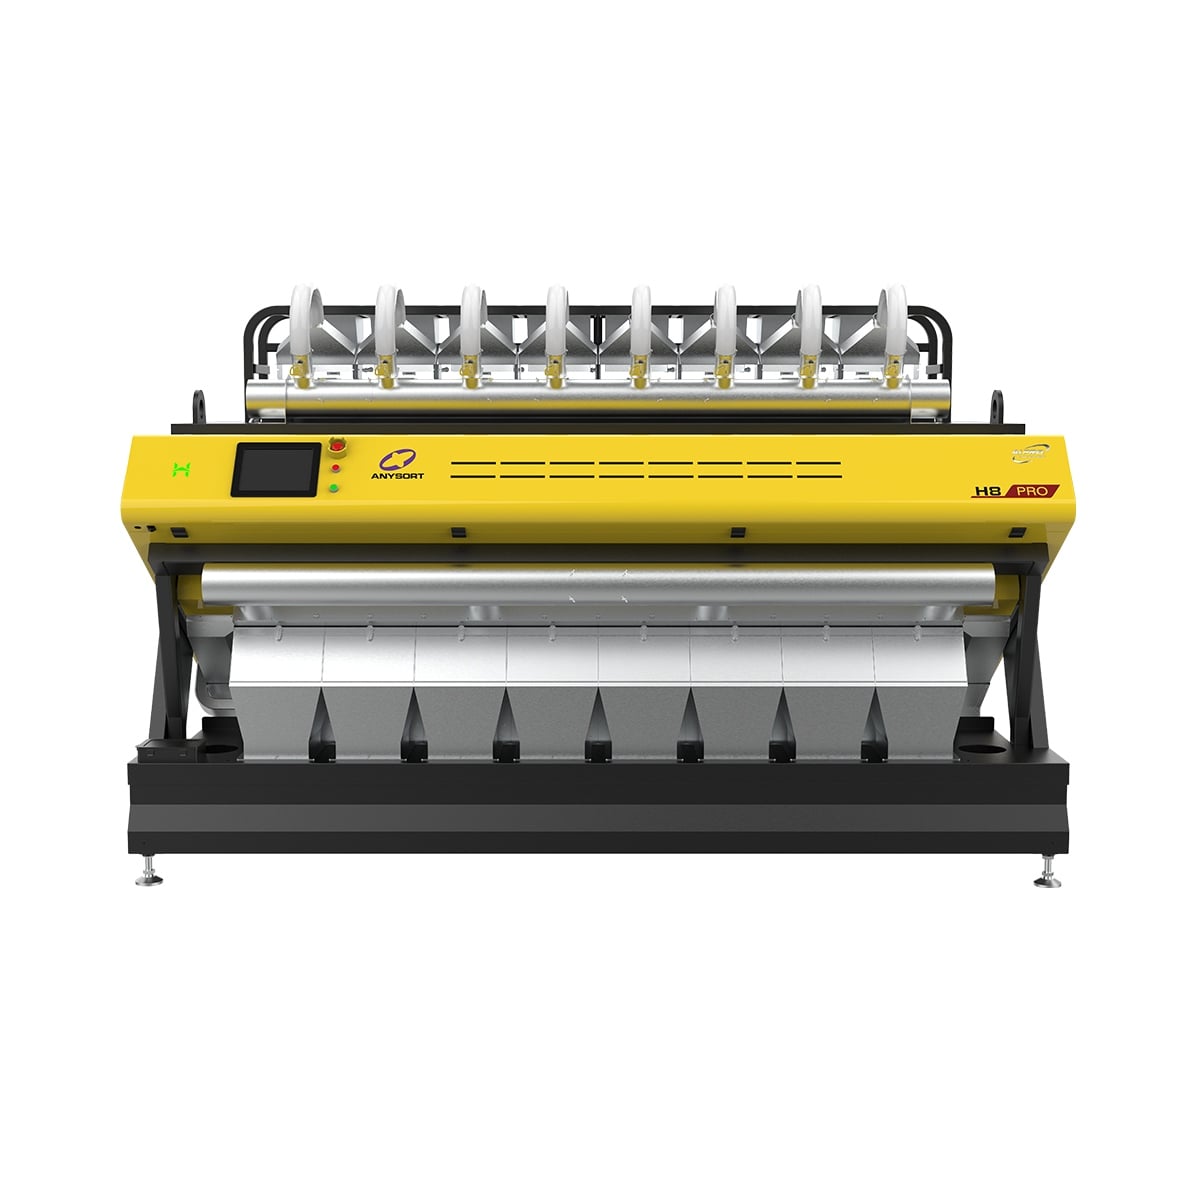
macchina ordinatrice per colore in Cina
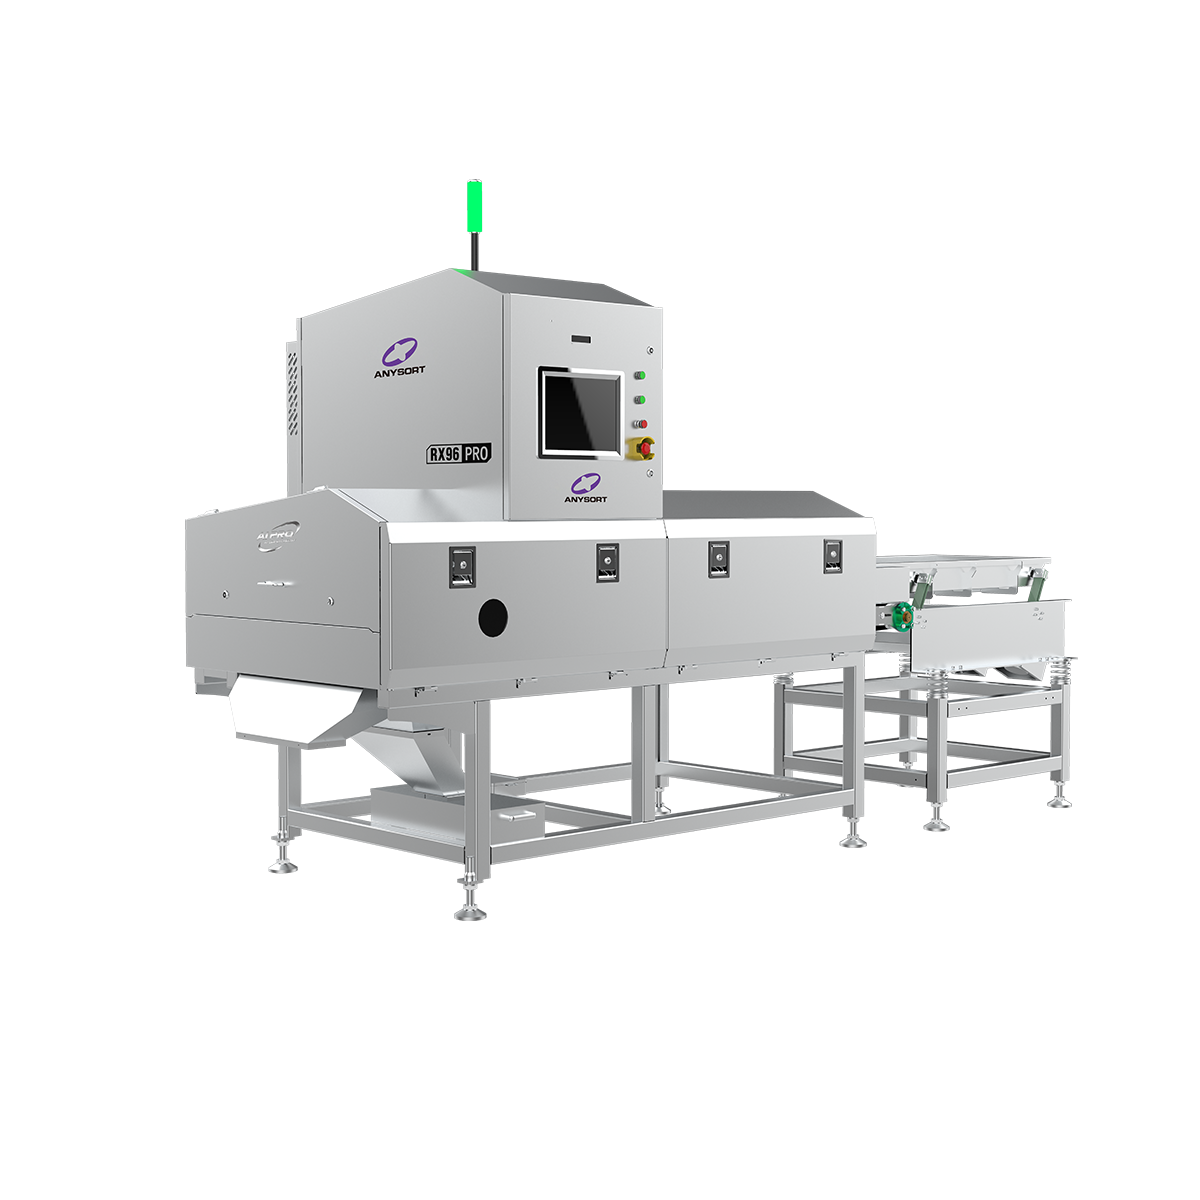
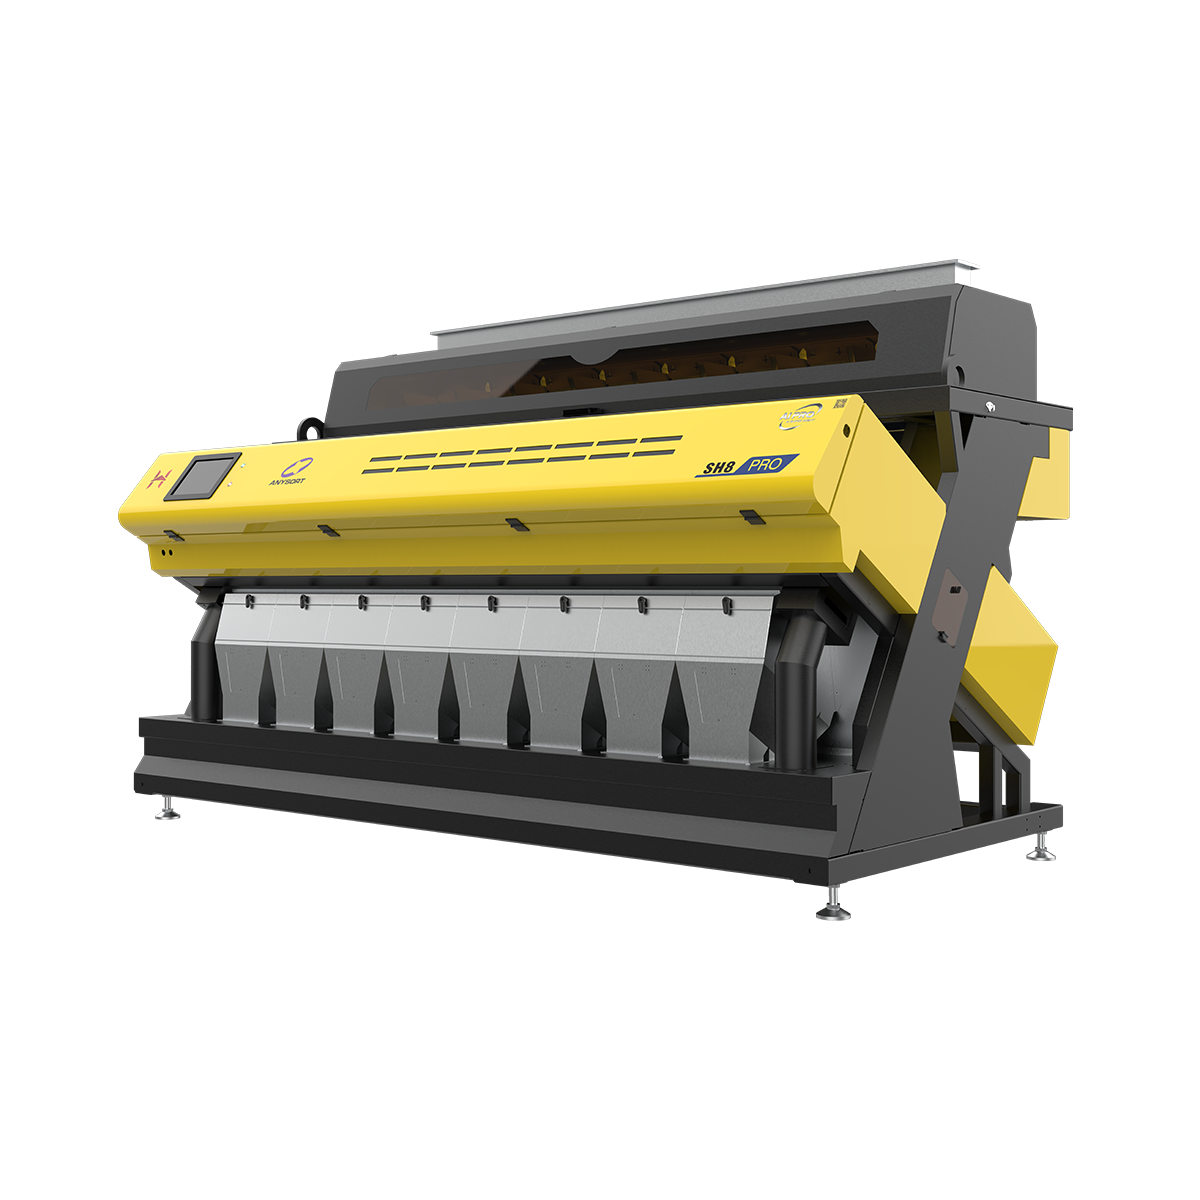
Una macchina selezionatrice per colore in Cina rappresenta una tecnologia all’avanguardia nel settore della lavorazione agricola e industriale. Questo sofisticato equipaggiamento utilizza sensori ottici avanzati e intelligenza artificiale per separare automaticamente i materiali in base a colore, dimensione e caratteristiche qualitative. La macchina selezionatrice per colore in Cina è diventata essenziale nei risieri, negli impianti di trasformazione alimentare e negli impianti di selezione minerali in tutto il paese. La funzione principale di una macchina selezionatrice per colore in Cina consiste nello scandire migliaia di particelle al secondo mediante telecamere ad alta risoluzione e sistemi di illuminazione a LED. Ogni elemento transita nella zona di rilevamento, dove i sensori ne analizzano le proprietà e le confrontano con standard preimpostati. Quando il sistema identifica difetti, alterazioni cromatiche o materiali estranei, getti d’aria di precisione rimuovono istantaneamente tali elementi dal flusso produttivo. Le caratteristiche tecnologiche delle moderne macchine selezionatrici per colore includono l’imaging multispettrale, algoritmi basati su reti neurali e capacità di elaborazione in tempo reale. Questi sistemi sono in grado di rilevare variazioni cromatiche sottili, invisibili all’occhio umano, garantendo una qualità costante del prodotto. La macchina selezionatrice per colore in Cina integra interfacce touch screen, funzioni di registrazione dati e capacità di monitoraggio remoto per un controllo operativo potenziato. Le applicazioni spaziano su diversi settori, tra cui la lavorazione del riso, la selezione del tè, la pulizia dei cereali, il riciclo della plastica e la classificazione delle pietre preziose. La macchina selezionatrice per colore in Cina riduce significativamente i costi del lavoro, migliorando al contempo la coerenza del prodotto finito. I settori industriali fanno affidamento su questo equipaggiamento per soddisfare rigorosi standard internazionali di qualità e le aspettative dei consumatori. Gli impianti moderni elaborano da 200 a 500 tonnellate al giorno, rendendoli indispensabili per grandi operazioni commerciali che mirano a ottenere vantaggi competitivi.

 EN