 EN
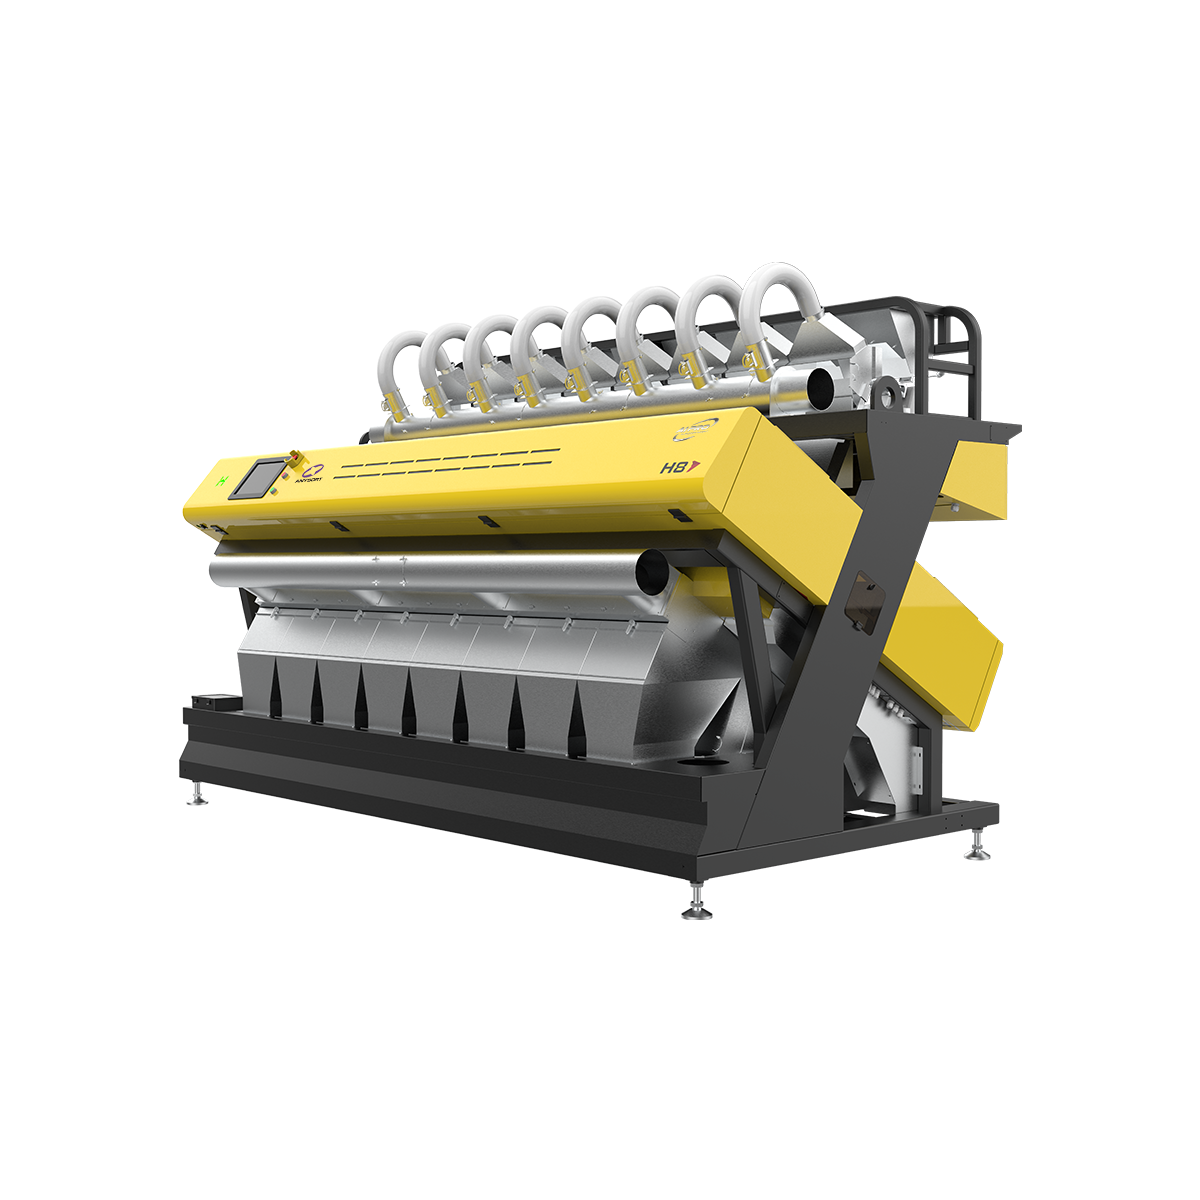
La qualità del prodotto rappresenta un fattore differenziante fondamentale nei mercati industriali competitivi, e ottenere coerenza su larga scala richiede qualcosa di più di una supervisione manuale. selettore di Colore selezionatore cromatico rappresenta una delle tecnologie più efficaci per identificare ed eliminare difetti prima che i prodotti raggiungano i clienti. Grazie a sofisticati sistemi di rilevamento ottico e a meccanismi automatizzati di rimozione, un selettore di Colore elimina particelle scolorite, materiali estranei e articoli scadenti con una precisione che l’ispezione manuale non può eguagliare. Questa capacità si traduce direttamente in una maggiore soddisfazione del cliente, una riduzione degli sprechi e una reputazione del marchio più solida nei settori della lavorazione alimentare, della movimentazione dei cereali, del riciclo e della farmaceutica.
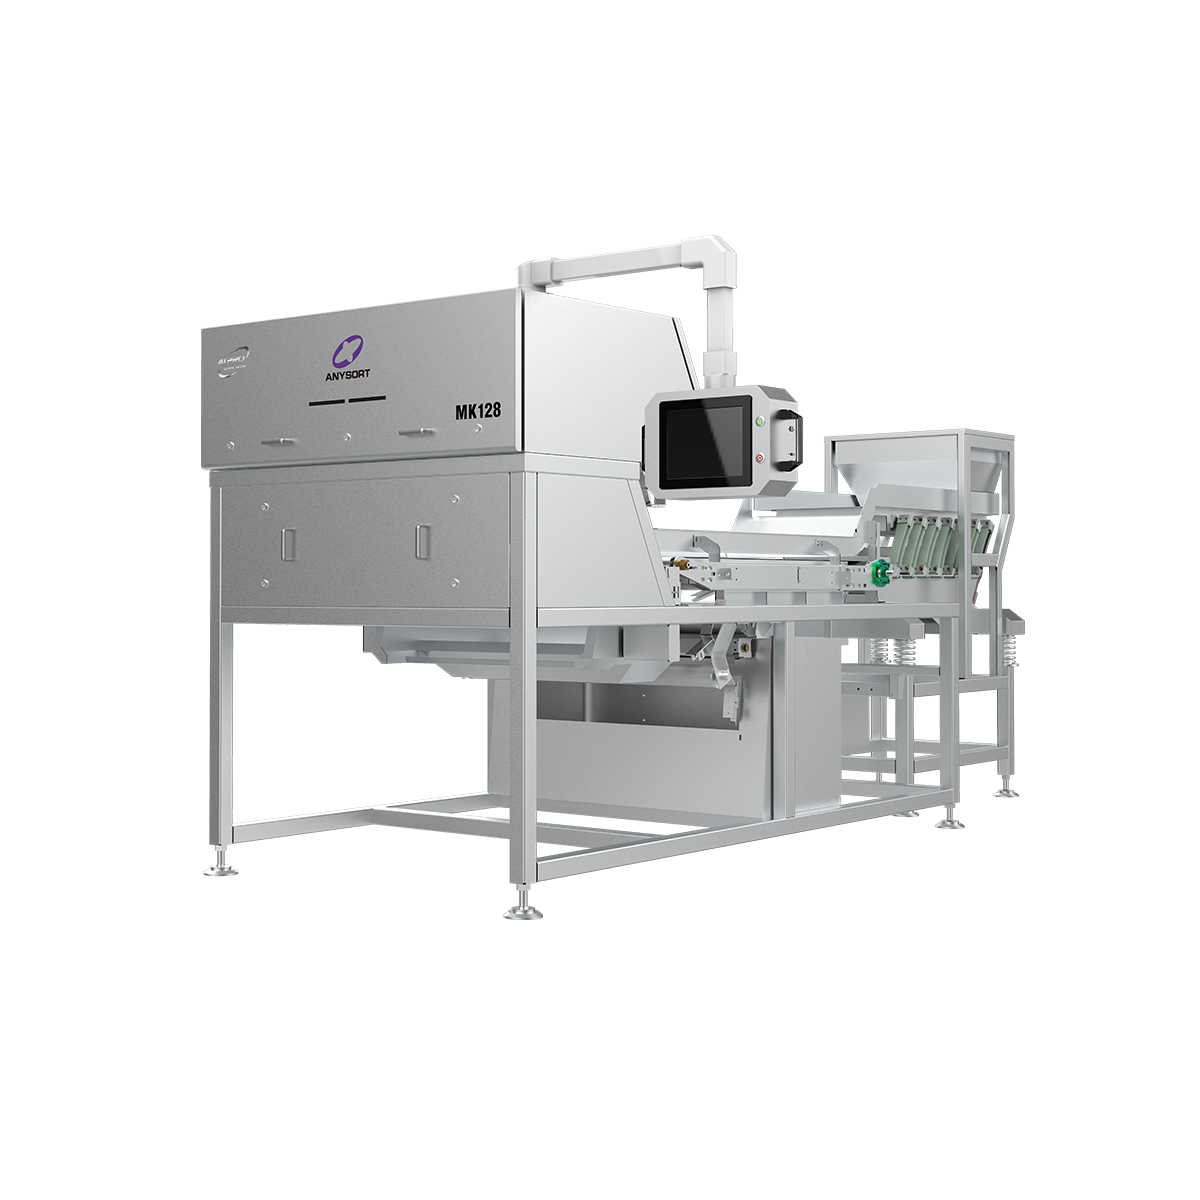
Capire come funziona un selettore di Colore migliorare la qualità del prodotto richiede una comprensione approfondita dei meccanismi di rilevamento, della logica di selezione e dell’impatto concreto sulla coerenza dell’output. I sistemi moderni selettore di Colore combinano l’imaging multispettrale, l’intelligenza artificiale e l’espulsione pneumatica ad alta velocità per prendere migliaia di decisioni qualitative al secondo. Il risultato è un miglioramento misurabile dell’uniformità del prodotto, della conformità a rigorosi standard normativi e della riduzione del rischio che lotti contaminati raggiungano il mercato. Le organizzazioni che implementano la tecnologia selettore di Colore ottengono sia benefici immediati sulla qualità sia una maggiore resilienza operativa a lungo termine.
Rilevamento ottico avanzato e identificazione dei difetti
Come l’imaging multispettrale rileva le variazioni qualitative
A selettore di Colore opera scandendo ogni singola particella o articolo in condizioni di illuminazione controllata mediante telecamere ad alta risoluzione e sensori multispettro. Questi sensori acquisiscono dati su più intervalli di lunghezze d’onda, ben oltre quanto l’occhio umano possa percepire, consentendo a un selettore di Colore di distinguere lievi variazioni cromatiche che indicano maturazione, muffa, danni da insetti o contaminazione chimica. Il sistema di imaging di un selettore di Colore crea un profilo cromatico dettagliato per ogni oggetto entro millisecondi, permettendo un confronto immediato con i parametri di qualità preimpostati. Questo livello di precisione significa che un selettore di Colore può rilevare difetti che sfuggirebbero a ispezioni manuali, inclusa la discolorazione interna e il decadimento nelle fasi iniziali, che influiscono sulla durata di conservazione e sulla sicurezza del prodotto.
Elaborazione in tempo reale e decisione automatizzata
Fornitore selettore di Colore acquisisce dati immagine, algoritmi sofisticati elaborano tali informazioni in tempo reale, confrontando ogni articolo con soglie di qualità personalizzabili. Un selettore di Colore utilizza l'apprendimento automatico e l'analisi basata sul cloud per migliorare continuamente la propria precisione di rilevamento, adattandosi alle variazioni stagionali e alle caratteristiche specifiche di ogni lotto. La velocità con cui un selettore di Colore prende decisioni è fondamentale: i sistemi moderni valutano centinaia di articoli al secondo, garantendo che i prodotti non conformi vengano identificati ed eliminati prima che procedano ulteriormente lungo la linea di produzione. Questa automazione elimina la fatica umana e le inconsistenze, assicurando che ogni lotto elaborato da un selettore di Colore rispetti lo stesso rigoroso standard qualitativo, indipendentemente dall'orario del turno o dalle differenze tra operatori.
Rimozione delle contaminazioni e conformità normativa
Eliminazione di materiali estranei e particelle pericolose
Oltre a rilevare articoli discoloriti, un selettore di Colore svolge un ruolo cruciale nella rimozione di contaminanti fisicamente pericolosi che rappresentano un rischio per la sicurezza. Un selettore di Colore può identificare pietre, frammenti di vetro, particelle metalliche e altri corpi estranei che differiscono visivamente dal prodotto accettabile, innescando immediatamente l’espulsione di tali materiali prima che contaminino l’intero lotto. Nelle applicazioni di trasformazione alimentare e farmaceutica, questa capacità non è semplicemente un miglioramento, ma un requisito regolamentare fondamentale. Un selettore di Colore fornisce tracciabilità documentata e controllo sistematico delle contaminazioni conforme agli standard FDA, UE e ISO, riducendo l’esposizione a responsabilità legali e proteggendo l’integrità del marchio. Il potere preventivo di un selettore di Colore si traduce in minori richiami di prodotto, minore rischio assicurativo e fiducia duratura da parte dei consumatori.
Raggiungere coerenza negli standard di output
Gli acquirenti industriali e i trasformatori a valle richiedono materiali di input costanti, e un selettore di Colore è la tecnologia in grado di garantire tale uniformità su larga scala. Rimuovendo elementi anomali e articoli scadenti, un selettore di Colore riduce la dispersione qualitativa dei prodotti in uscita, diminuendo la necessità di ritrattamenti o processi secondari. Un selettore di Colore consente ai produttori di certificare che i lotti rispettano specifiche rigorose, il che è particolarmente prezioso quando si vendono a clienti sensibili alla qualità, come produttori alimentari, aziende farmaceutiche o trasformatori di fascia alta. La coerenza garantita da un selettore di Colore migliora anche l’efficienza a valle: quando i trasformatori ricevono materie prime uniformemente di alta qualità, le loro linee di produzione funzionano più velocemente, con meno fermi e regolazioni. Questo effetto a catena rende un selettore di Colore un investimento che beneficia l’intera catena di approvvigionamento.
Impatto operativo e ritorno sull’investimento
Riduzione degli sprechi e massimizzazione del rendimento
Uno dei benefici più immediati del deploy di un selettore di Colore è la riduzione misurabile di perdite e scarti di materiale. Un selettore di Colore identifica articoli borderline o di bassa qualità che altrimenti verrebbero scartati completamente, consentendo invece un riutilizzo selettivo o la vendita su mercati secondari anziché una perdita totale. Per colture ad alto valore, cereali pregiati e prodotti specializzati, la riduzione degli scarti ottenuta da un selettore di Colore si traduce direttamente in un significativo recupero dei costi. Le organizzazioni traggono inoltre vantaggio dalle informazioni ricavate dai dati generati da un selettore di Colore : i rapporti dettagliati sui rifiuti rivelano schemi nella qualità del prodotto, aiutando i responsabili a identificare problemi a monte prima che influenzino lotti più ampi. Un selettore di Colore diventa quindi non solo uno strumento per la qualità, ma anche uno strumento diagnostico che favorisce il miglioramento continuo nelle operazioni di approvvigionamento e lavorazione.
Potenziamento del vantaggio competitivo e della posizione sul mercato
Nei mercati delle materie prime e dei prodotti specializzati, la qualità del prodotto è una base primaria per la differenziazione e per la fissazione di prezzi premium. Un selettore di Colore consente ai fornitori di garantire una coerenza e una sicurezza superiori, giustificando margini più elevati e attirando acquirenti sensibili alla qualità. Il vantaggio competitivo offerto da un selettore di Colore va oltre la semplice proposta commerciale: i clienti ne osservano immediatamente i risultati attraverso un numero minore di difetti, una maggiore durata di conservazione e minori interruzioni nei processi di lavorazione. Un selettore di Colore riduce inoltre la frequenza e la gravità dei reclami sulla qualità, liberando risorse da interventi reattivi di emergenza e indirizzandole verso iniziative di crescita. Per i produttori che desiderano ampliare le proprie operazioni mantenendo elevati standard qualitativi, un selettore di Colore è la tecnologia che rende tale obiettivo raggiungibile senza aumenti proporzionali di manodopera o costi di ispezione.
Integrazione nei flussi di produzione
Installazione fluida e scalabilità
Moderno selettore di Colore è progettato per un’integrazione immediata nelle linee di produzione esistenti, sia in nuovi impianti sia in installazioni di retrofit. Un selettore di Colore richiede una formazione minima per gli operatori e si collega facilmente a nastri trasportatori, tramogge e attrezzature per il confezionamento in sacchi. La scalabilità è uno dei suoi punti di forza: le organizzazioni possono iniziare con un singolo selettore di Colore per una linea produttiva e successivamente espandere fino a più unità al crescere del volume e della diversità dei prodotti. Un selettore di Colore adotta un’architettura modulare, il che significa che i componenti possono essere aggiornati o riutilizzati senza dover sostituire l’intero sistema. L’interfaccia software di un selettore di Colore consente il monitoraggio remoto e la regolazione dei parametri, permettendo una gestione centralizzata della qualità tra impianti produttivi distribuiti.
Gestione della Qualità Basata sui Dati
Contemporaneo selettore di Colore tecnologia genera dati operativi ricchi che informano le decisioni strategiche e le iniziative di miglioramento continuo. Una selettore di Colore registra i tassi di rifiuto, i codici motivazionali e gli identificativi dei lotti, creando un registro verificabile che soddisfa i requisiti normativi e gli audit interni sulla qualità. Questi dati da una selettore di Colore rivelano tendenze stagionali, modelli di prestazione dei fornitori e l’impatto delle modifiche ai processi sulla qualità dell’output. I responsabili utilizzano selettore di Colore dati per prevedere le esigenze di manutenzione, ottimizzare gli accordi di acquisto con i fornitori e giustificare gli investimenti in miglioramenti qualitativi a monte. L’intelligenza derivata da una selettore di Colore trasforma metriche qualitative grezze in insight aziendali concreti che guidano l’eccellenza operativa e l’allineamento strategico alle aspettative dei clienti.
Domande frequenti
Un ordinatore cromatico può rilevare difetti interni o soltanto difetti superficiali?
Moderno selettore di Colore i sistemi rilevano principalmente difetti superficiali e sub-superficiali tramite imaging ottico e analisi multispettrale. Tuttavia, i modelli avanzati incorporano lunghezze d’onda nell’infrarosso vicino e iperspettrali che penetrano leggermente al di sotto della superficie, rivelando discolorazioni interne, crescita di muffe e anomalie di umidità correlate a deterioramento o perdita di qualità. Sebbene un selettore di Colore non possa eseguire un’analisi strutturale profonda equivalente a quella dei raggi X o del taglio trasversale, la sua capacità di rilevare problemi interni in fase precoce lo rende estremamente efficace nel prevenire che prodotti compromessi raggiungano i clienti. Per applicazioni che richiedono assoluta certezza sulla struttura interna, un selettore di Colore viene tipicamente abbinato a tecnologie complementari, come il sorting per densità o l’analisi degli impatti. selettore di Colore qual è il tipico arco temporale costo-beneficio per l’implementazione di un color sorter?
La maggior parte delle organizzazioni registra periodi di recupero dell’investimento compresi tra 12 e 24 mesi dopo aver implementato un
Color sorter. selettore di Colore , a seconda del valore del prodotto, del volume di throughput, degli attuali tassi di scarto e dei costi del lavoro. Coltivazioni specializzate ad alto valore, cereali premium e materiali di grado farmaceutico offrono un ritorno sull’investimento più rapido da un selettore di Colore perché la riduzione degli scarti e i premi sulla qualità si cumulano rapidamente. Un selettore di Colore riduce inoltre i costi del lavoro eliminando le posizioni di ispezione manuale, accelerando così il caso finanziario. Oltre al payback diretto, i benefici intangibili di un selettore di Colore — tra cui minori richiami, maggiore fidelizzazione della clientela e maggiore agilità operativa — continuano a generare valore per anni. Le organizzazioni che considerano un selettore di Colore un investimento strategico anziché un centro di costo ottengono generalmente risultati finanziari superiori e una posizione competitiva più forte.
Come gestisce un ordinatore cromatico diversi tipi di prodotto e variazioni tra lotti?
A selettore di Colore gestisce la diversità dei prodotti mediante parametri di qualità programmabili e algoritmi di apprendimento automatico che si adattano a diversi materiali e caratteristiche dei lotti. Gli operatori possono configurare un selettore di Colore con soglie di rifiuto specifiche per prodotto, zone di rilevamento e tempistiche di espulsione entro pochi secondi, consentendo rapidi cambi di prodotto tra articoli diversi sulla stessa linea. L'analisi basata sul cloud consente a un selettore di Colore di apprendere dai dati storici relativi a lotti e stagioni, migliorando continuamente l'accuratezza del rilevamento per ciascun tipo di prodotto. Un selettore di Colore registra inoltre variabili ambientali come le condizioni di illuminazione e l'umidità del materiale, regolando la propria sensibilità per tenere conto delle variazioni naturali. Questa capacità adattiva rende un selettore di Colore uno strumento flessibile che diventa sempre più intelligente ed efficiente man mano che si accumula esperienza operativa.
Sommario
- Rilevamento ottico avanzato e identificazione dei difetti
- Rimozione delle contaminazioni e conformità normativa
- Impatto operativo e ritorno sull’investimento
- Integrazione nei flussi di produzione
-
Domande frequenti
- Un ordinatore cromatico può rilevare difetti interni o soltanto difetti superficiali?
- La maggior parte delle organizzazioni registra periodi di recupero dell’investimento compresi tra 12 e 24 mesi dopo aver implementato un
- Come gestisce un ordinatore cromatico diversi tipi di prodotto e variazioni tra lotti?