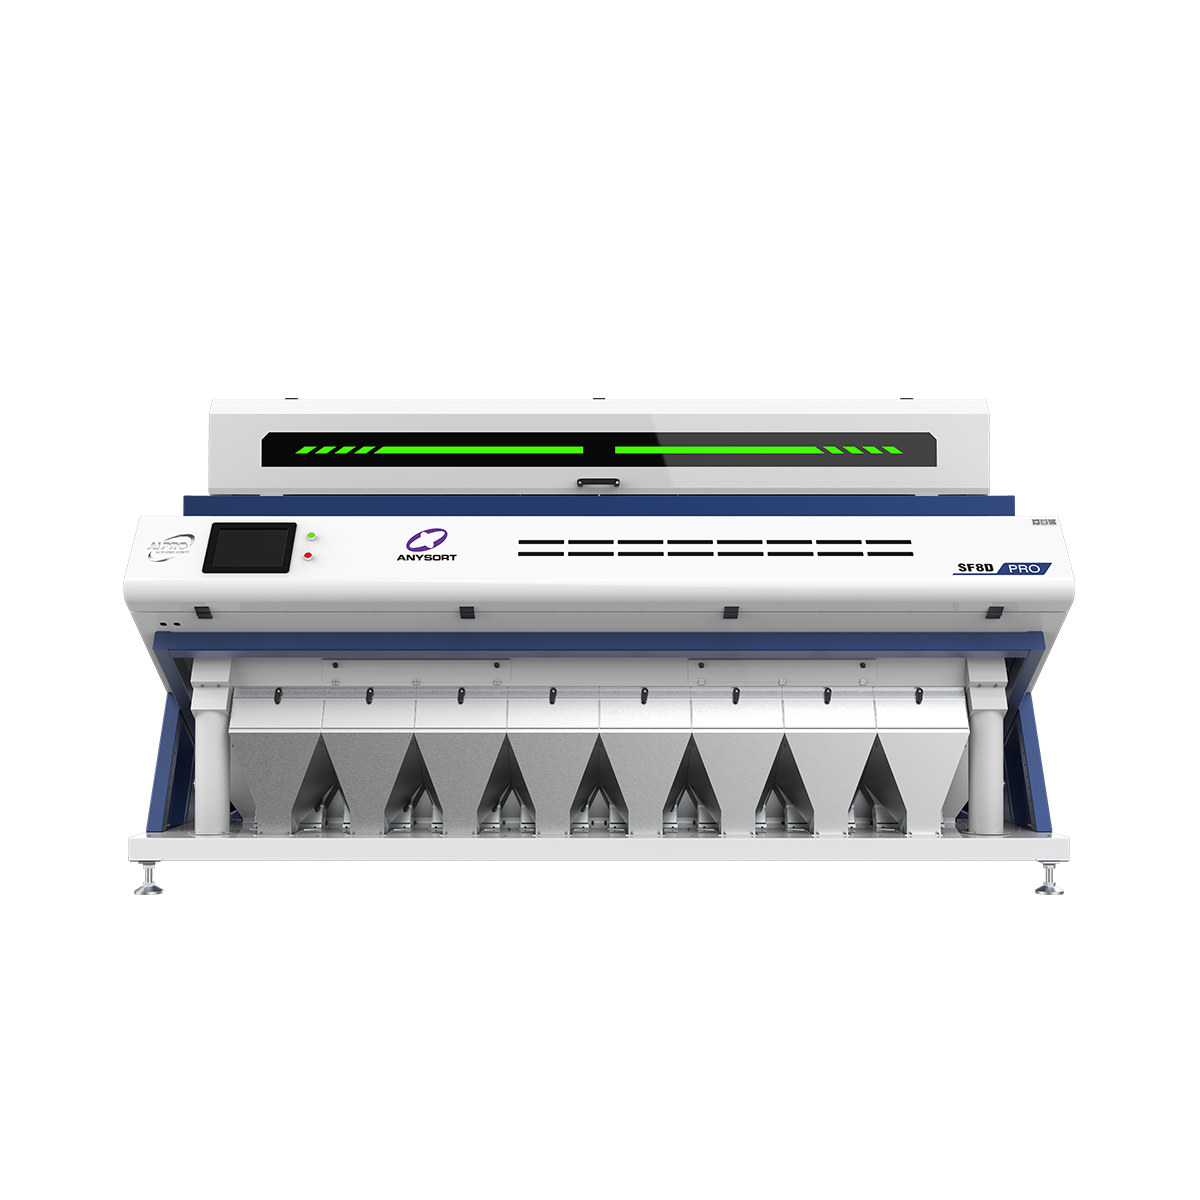
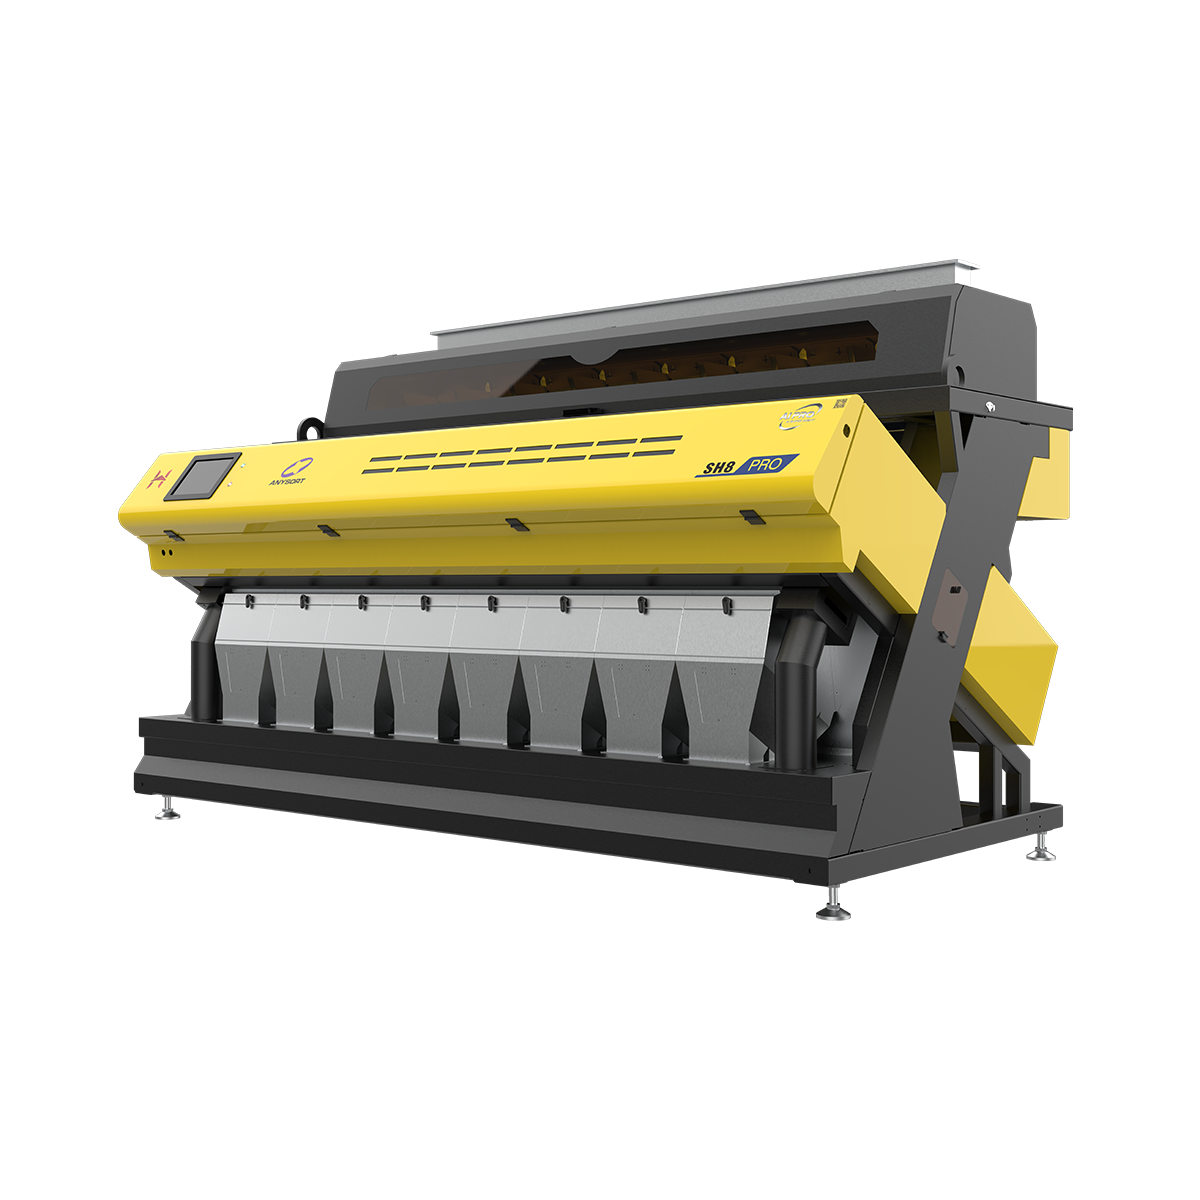
máquina clasificadora de múltiples cereales
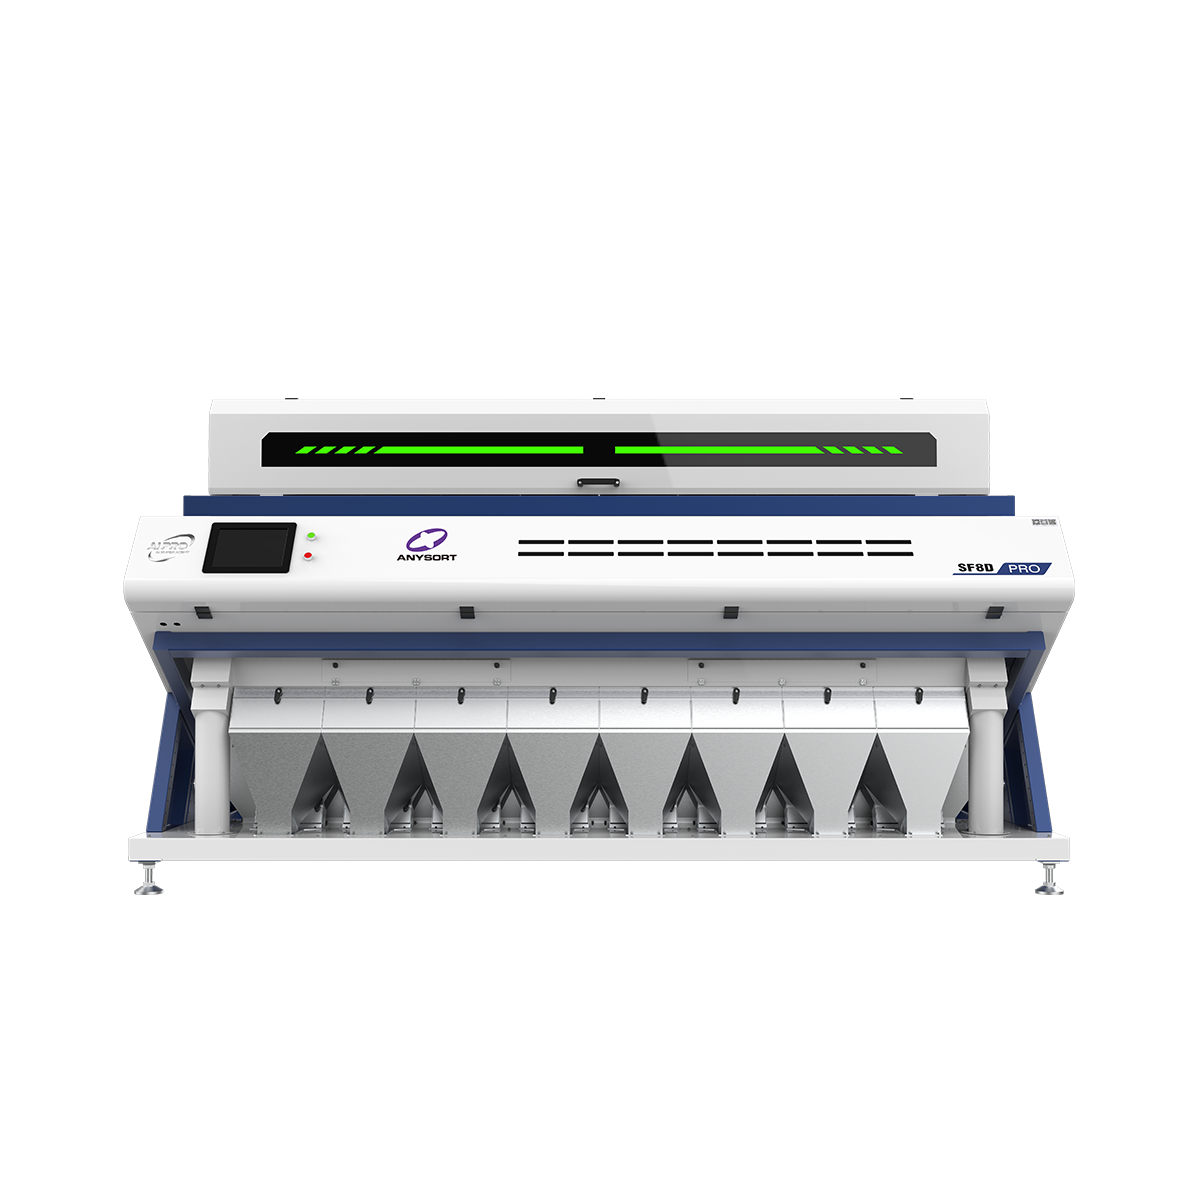
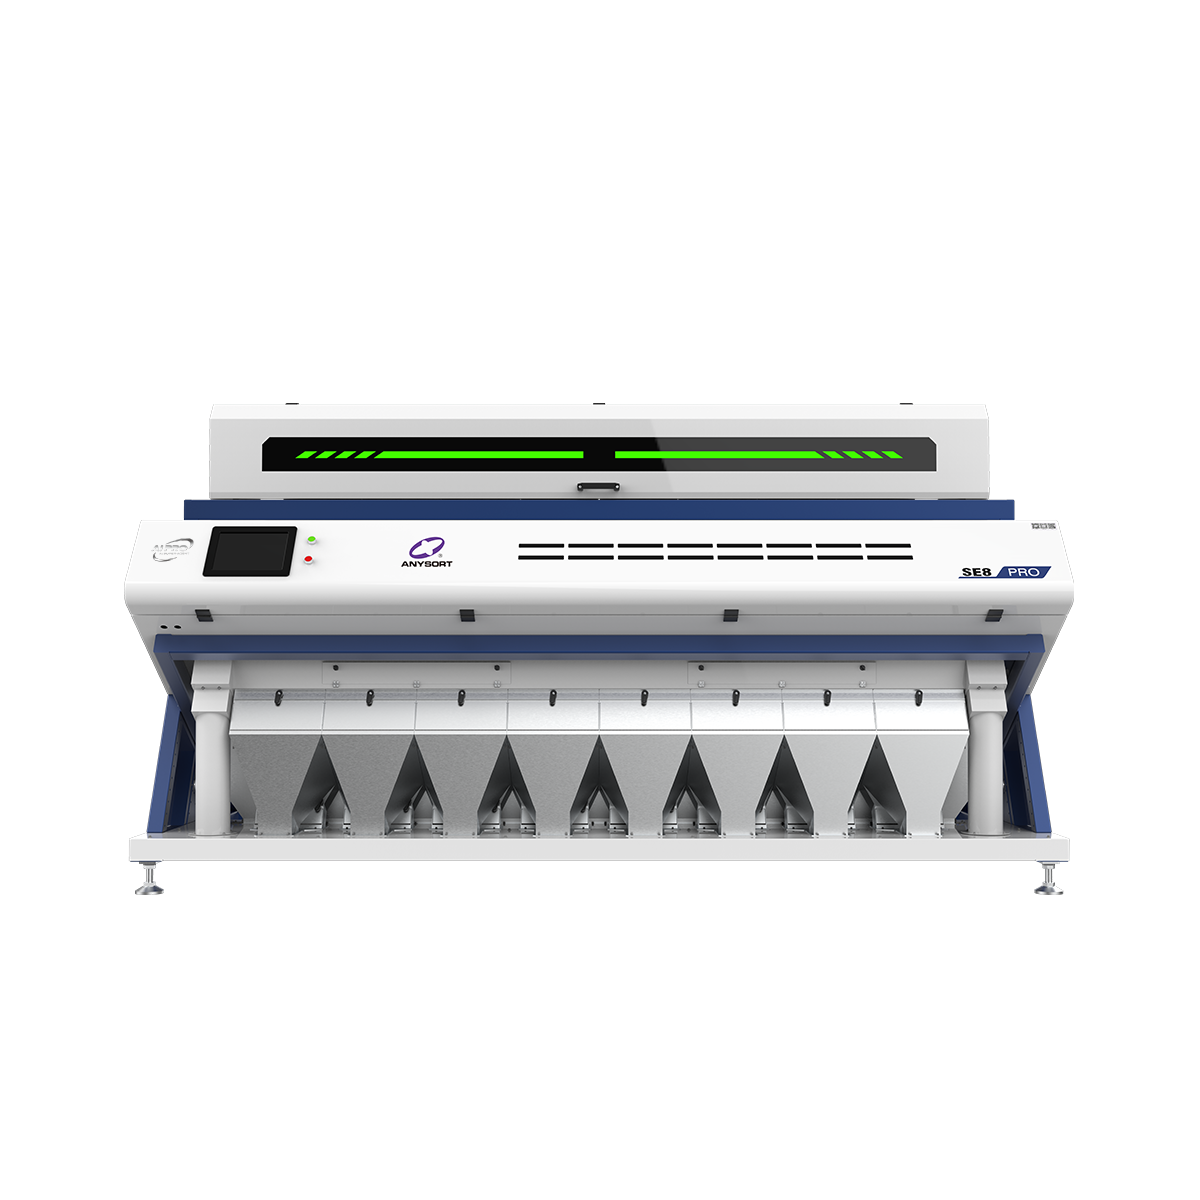
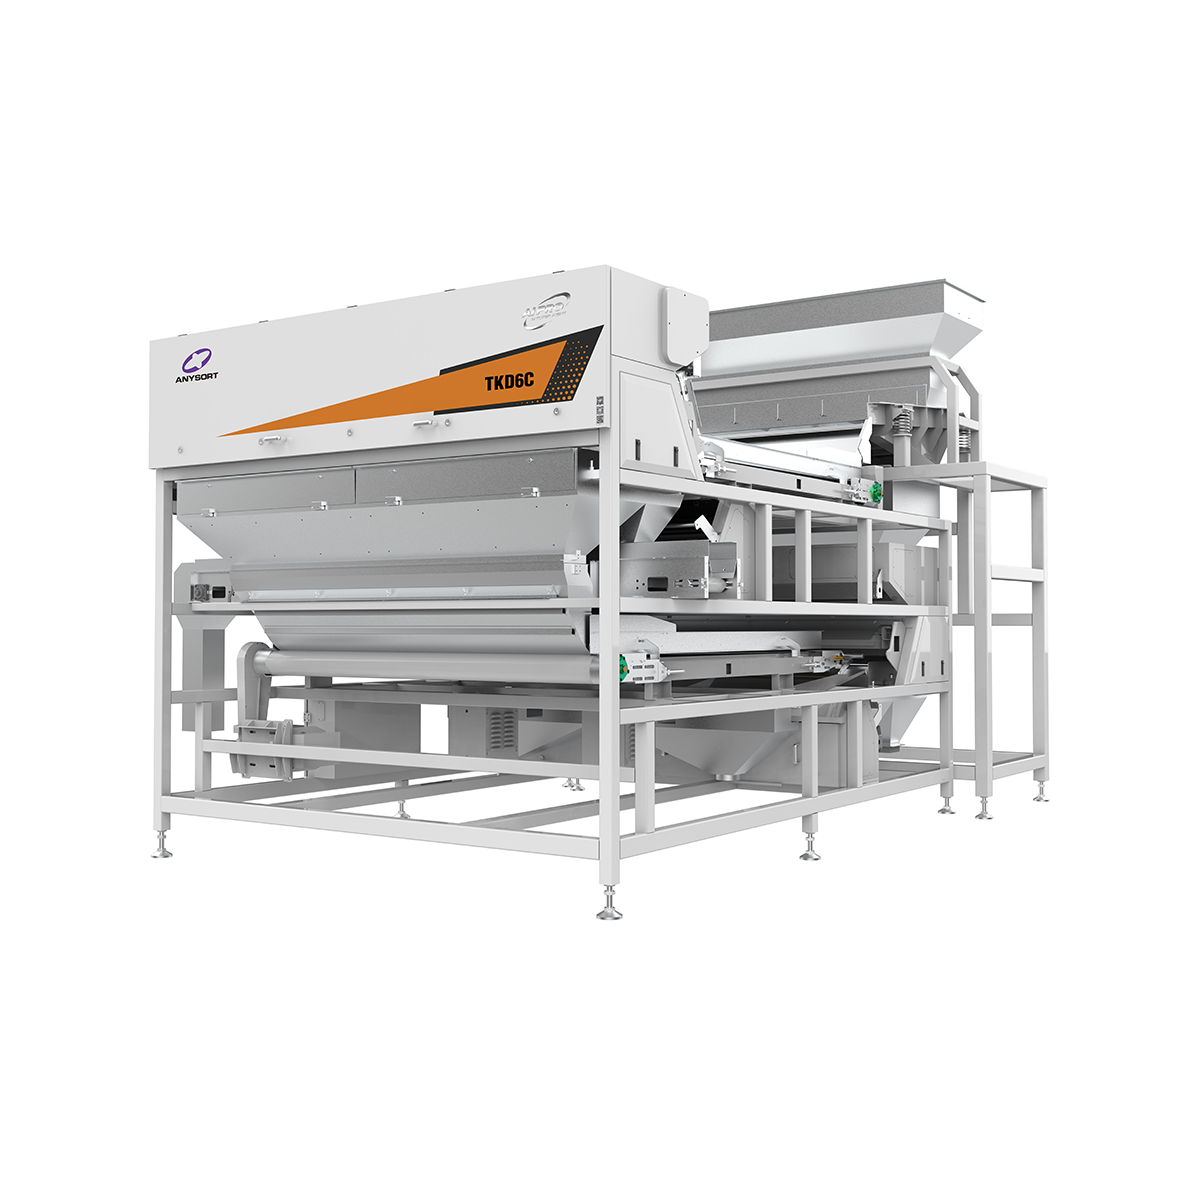
Una máquina clasificadora de múltiples cereales representa una tecnología agrícola avanzada diseñada para separar y clasificar distintos tipos de cereales con una precisión y eficiencia excepcionales. Este equipo sofisticado procesa automáticamente muestras mixtas de cereales analizando individualmente cada partícula mediante sistemas ópticos y mecánicos, garantizando una separación precisa de trigo, cebada, avena, arroz y otros cereales. La máquina clasificadora de múltiples cereales opera transportando los cereales a través de canales especializados donde sensores detectan las características de cada grano, incluidos su tamaño, color y forma. Una tecnología avanzada de imagen permite distinguir entre granos de calidad y granos defectuosos, eliminando materiales extraños, semillas descoloridas y granos dañados con una exactitud notable. El mecanismo de clasificación sofisticado del sistema dirige los granos aceptables hacia contenedores de recolección, mientras desvía los materiales rechazados hacia salidas separadas. Entre las características tecnológicas clave de la máquina clasificadora de múltiples cereales figuran sus capacidades de procesamiento a alta velocidad, capaces de manejar hasta varias toneladas por hora según el modelo. El equipo incorpora sistemas de monitoreo de calidad en tiempo real que ajustan automáticamente los parámetros de clasificación. Varios canales de descarga permiten la separación simultánea de distintas categorías de cereales, maximizando así la productividad y reduciendo significativamente el tiempo de procesamiento. Las aplicaciones de la máquina clasificadora de múltiples cereales abarcan numerosos sectores, como instalaciones comerciales de procesamiento de cereales, cooperativas agrícolas, empresas productoras de semillas y fabricantes de alimentos. La máquina resulta invaluable para el control de calidad, la clasificación de cultivos, la eliminación de contaminantes y los procesos de certificación de semillas. Los sectores industriales se benefician de una mayor calidad del producto, una menor generación de residuos y una mayor eficiencia operativa al implementar esta innovadora solución de clasificación.

 EN