farbsortiermaschine
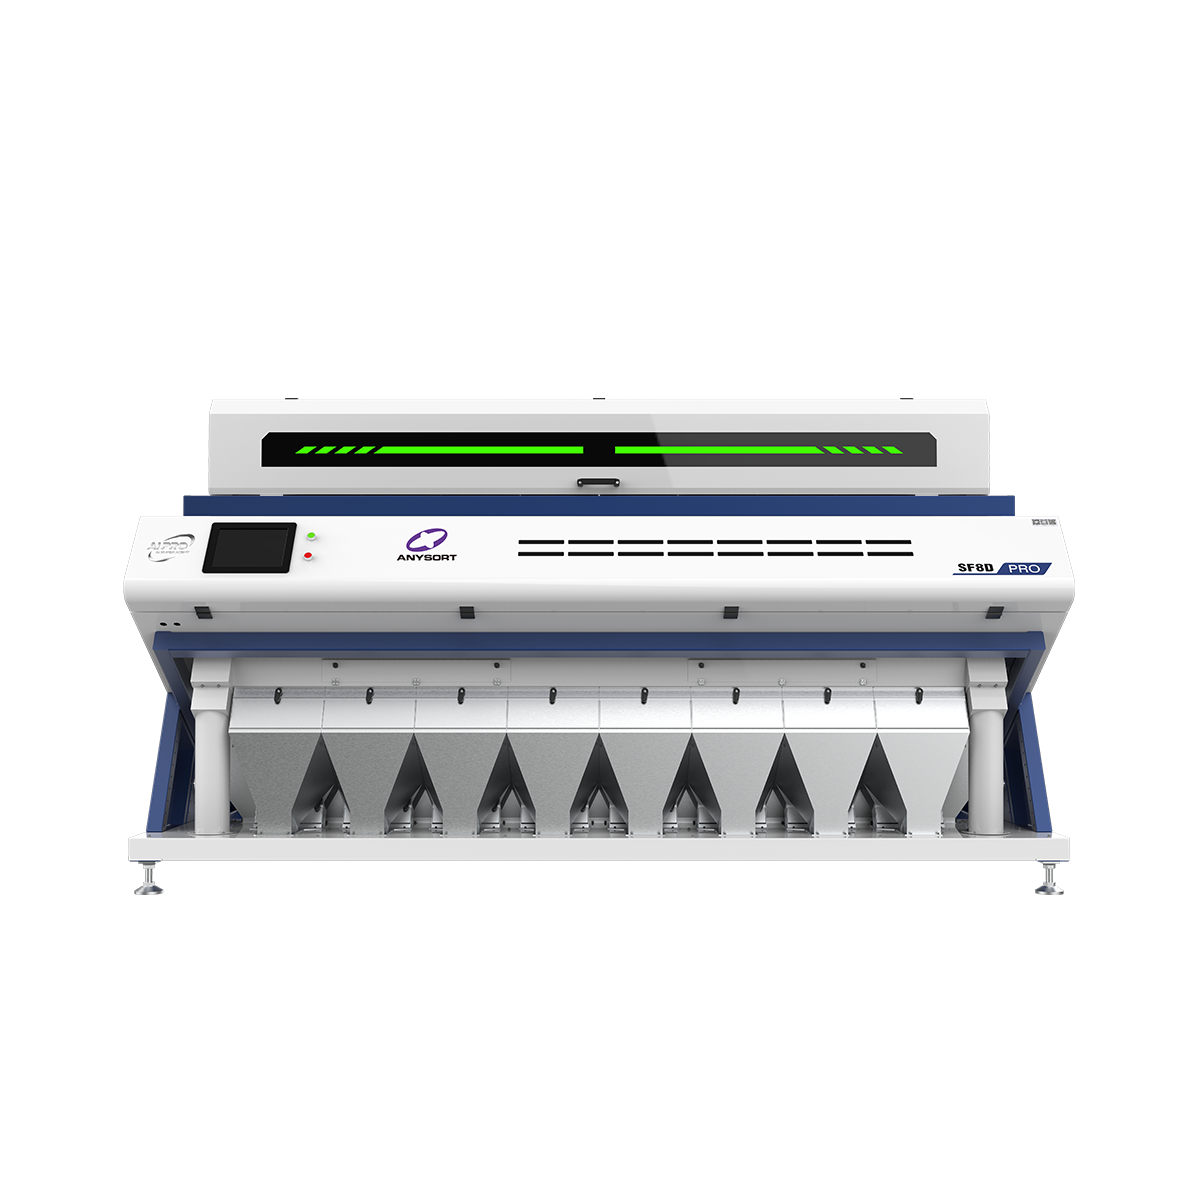
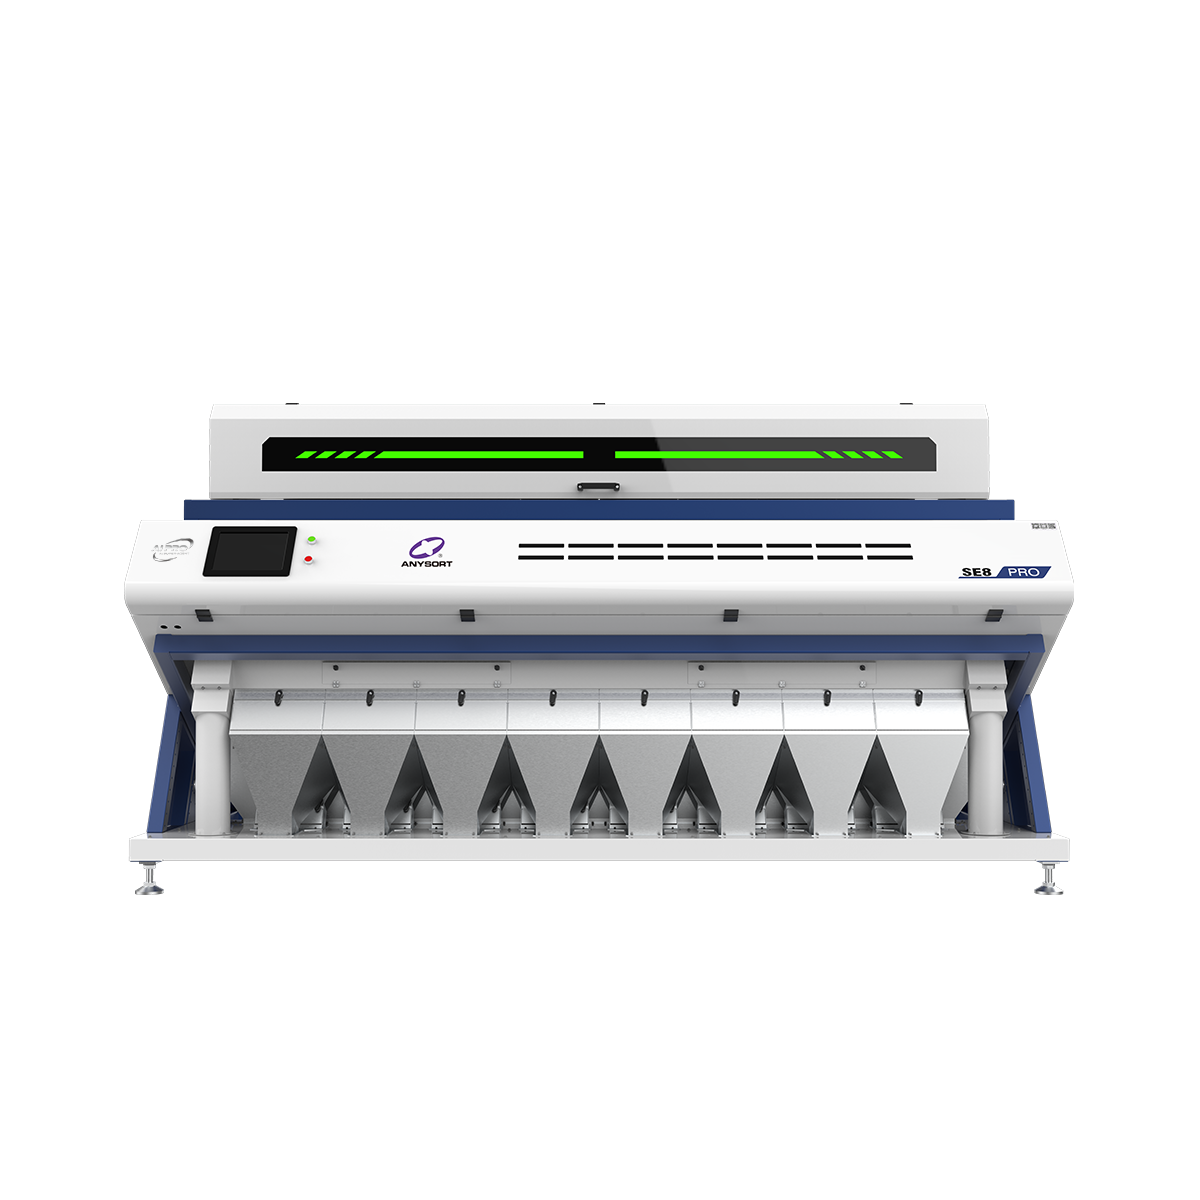
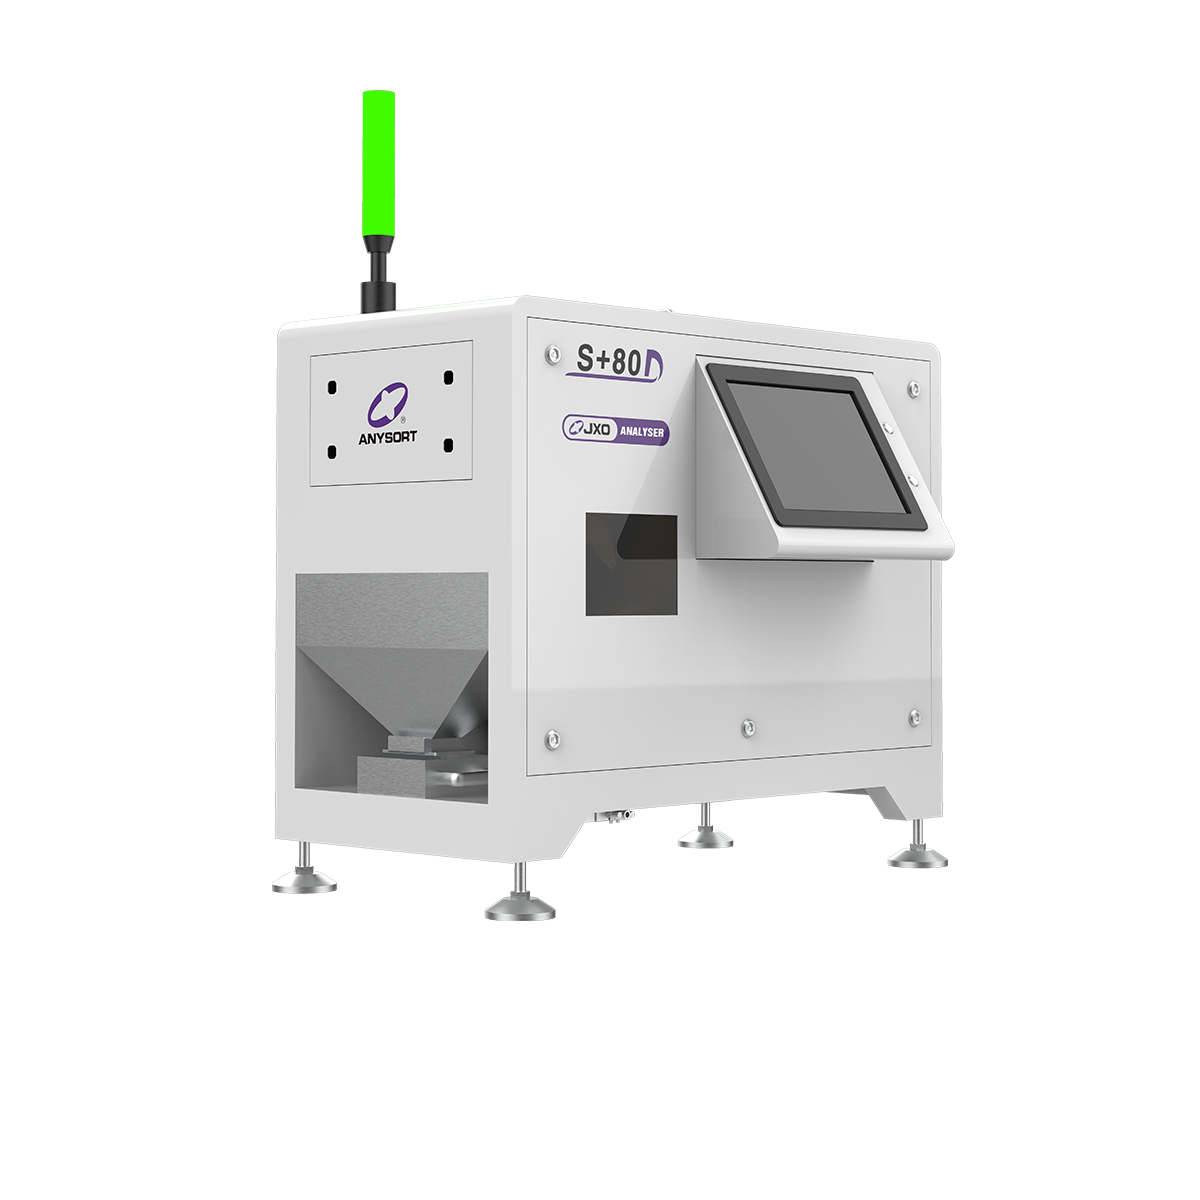
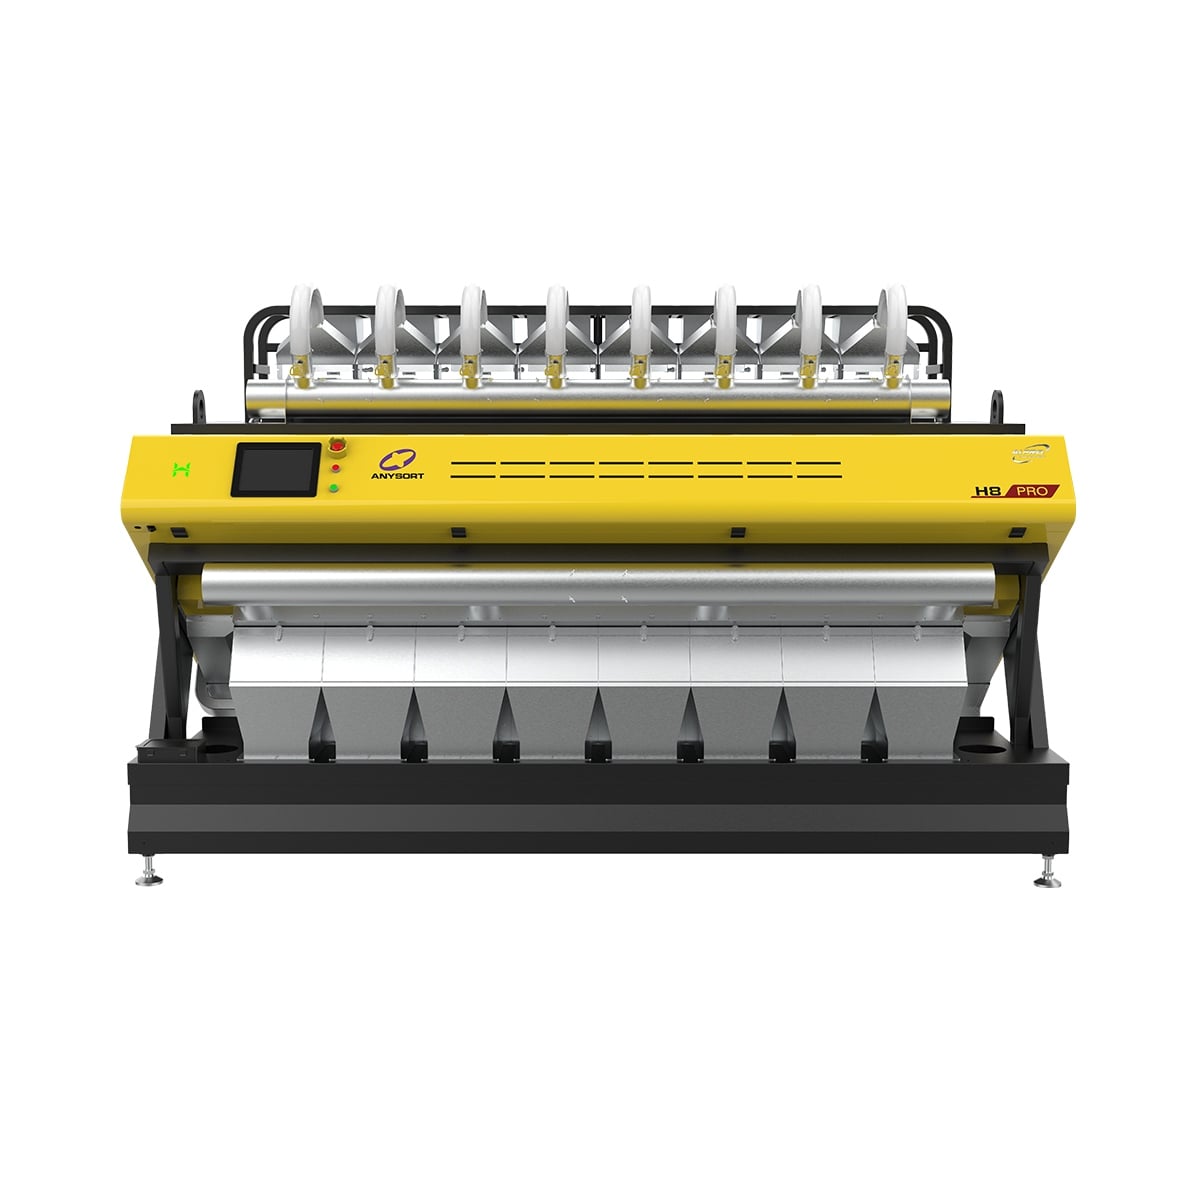
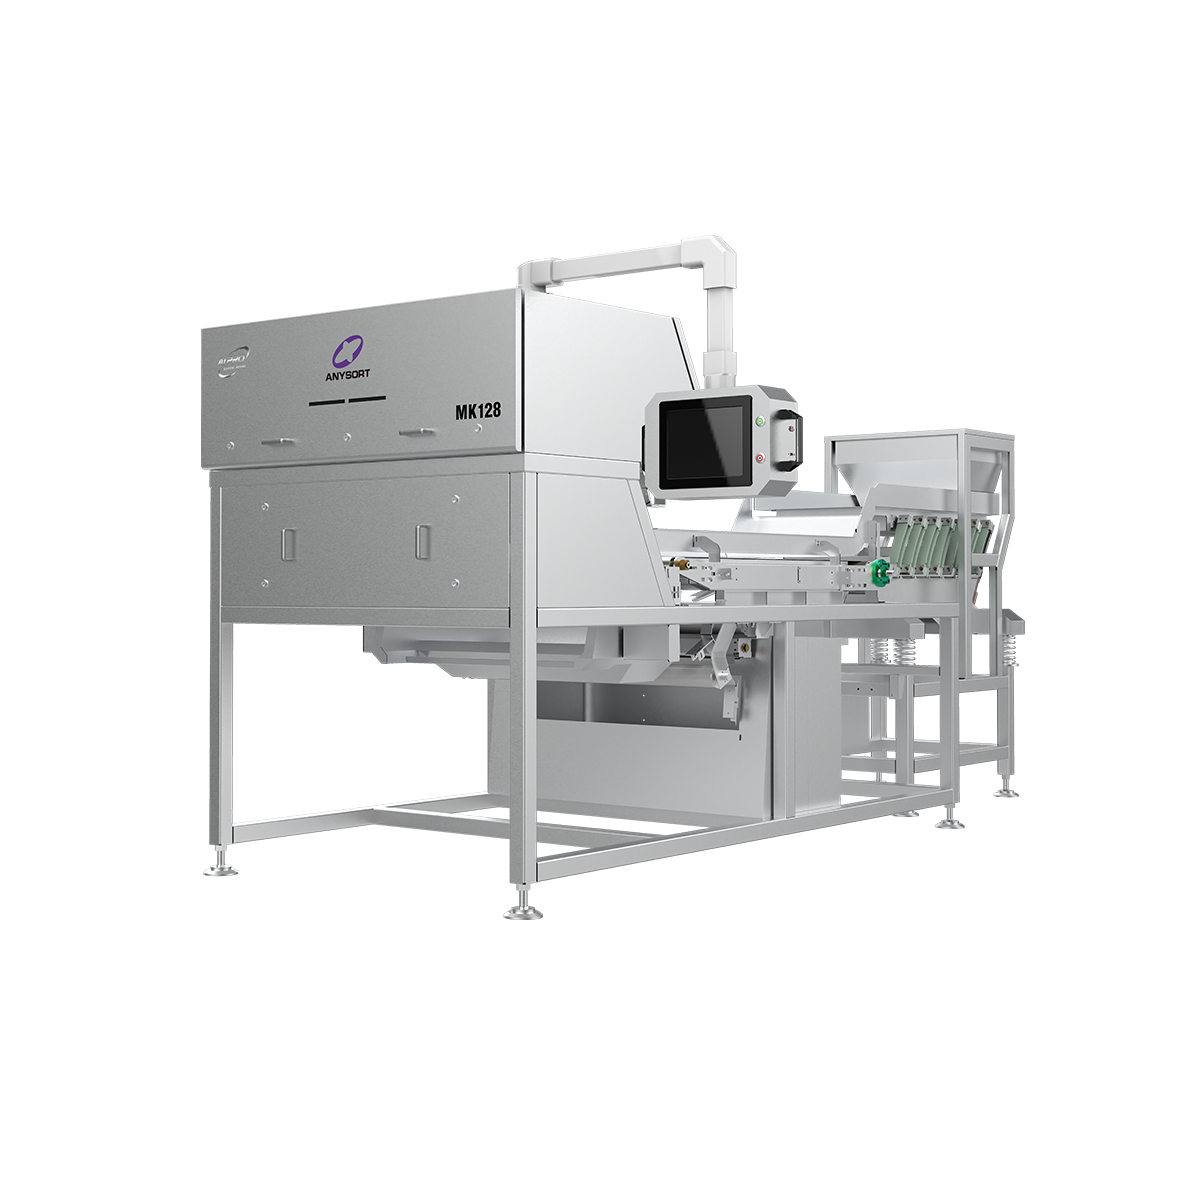
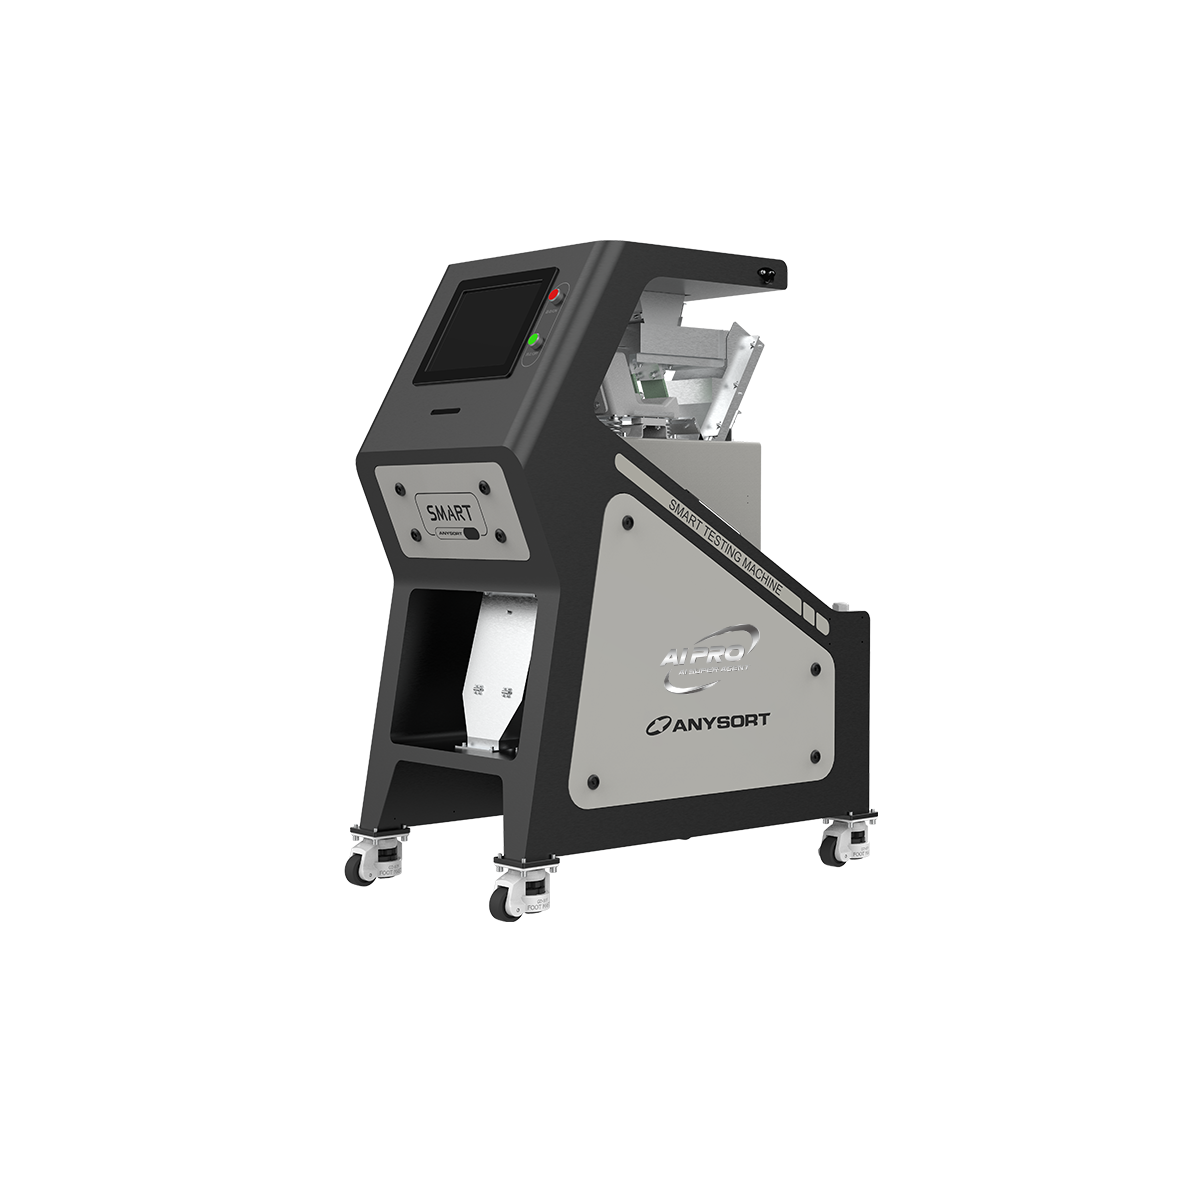
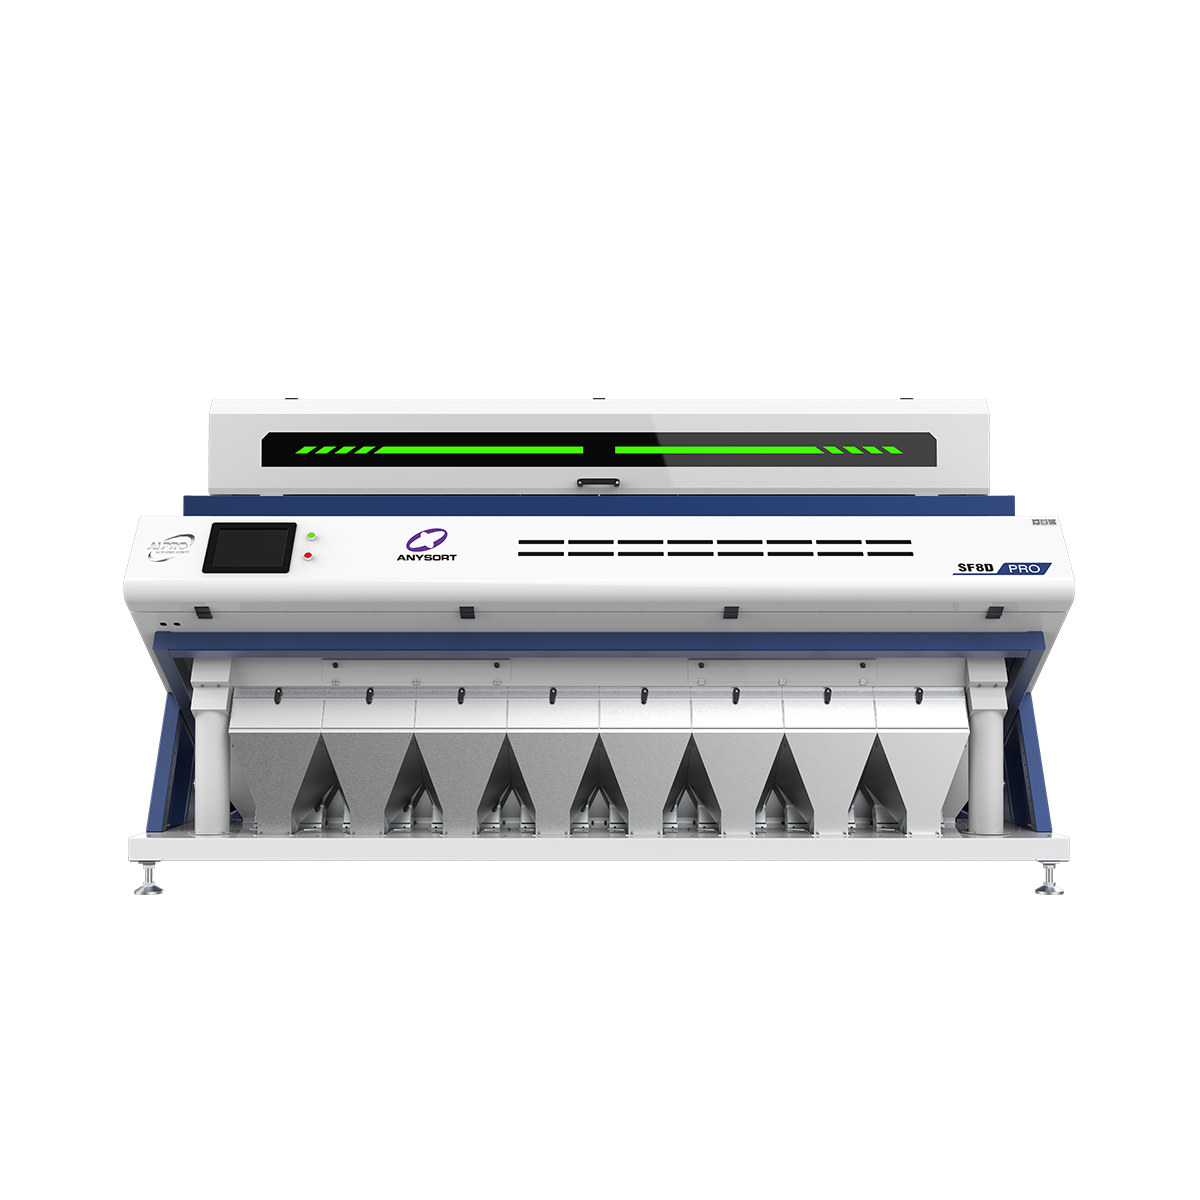
Eine Farbsortiermaschine ist ein fortschrittliches optisches Inspektionssystem, das entwickelt wurde, um Materialien automatisch anhand ihrer Farbeigenschaften zu trennen und zu kategorisieren. Diese hochentwickelte Anlage nutzt hochauflösende Kameras und KI-Algorithmen, um Farbunterschiede bei Produkten – von landwirtschaftlichen Rohstoffen bis hin zu recycelten Materialien – zu erkennen. Die Farbsortiermaschine arbeitet, indem sie die Materialien durch eine Detektionszone leitet, in der Sensoren detaillierte Farbinformationen erfassen; anschließend entfernen pneumatische Auswurfsysteme Objekte, die nicht den vorgegebenen Farbnormen entsprechen. Die Kern-Technologie einer Farbsortiermaschine umfasst mehrere Sensorarrays, die gemeinsam mit leistungsstarken Verarbeitungseinheiten arbeiten. Solche Systeme analysieren Tausende von Objekten pro Sekunde und treffen in Echtzeit Sortierentscheidungen auf Grundlage vorprogrammierter Farbparameter. Moderne Farbsortiermaschinen verfügen über einstellbare Empfindlichkeitsstufen, sodass Bediener die Sortierpräzision je nach Anwendungsfall und Materialart individuell anpassen können. Zu den zentralen technologischen Merkmalen zählen LED-Beleuchtungssysteme für gleichmäßige Ausleuchtung, Hochgeschwindigkeitskameratechnik für präzise Farberkennung sowie anspruchsvolle Software-Oberflächen für einfache Programmierung. Die Farbsortiermaschine integriert sich nahtlos in bestehende Produktionslinien und bietet sowohl Offline- als auch Online-Sortierfunktionen. Ihre Einsatzgebiete erstrecken sich über zahlreiche Branchen, darunter Lebensmittelverarbeitung, Landwirtschaft, Recycling, Bergbau und Kunststoffherstellung. Ob Getreide, Reis, Kaffeebohnen oder Kunststoffgranulate verarbeitet werden – die Farbsortiermaschine liefert stets konsistente, zuverlässige Ergebnisse, die die Produktqualität verbessern und den manuellen Arbeitsaufwand deutlich senken.

 EN