Sistemas de Classificação de Milho | Soluções Premium para Qualidade de Grãos

Todas as Categorias

sistemas de classificação de milho

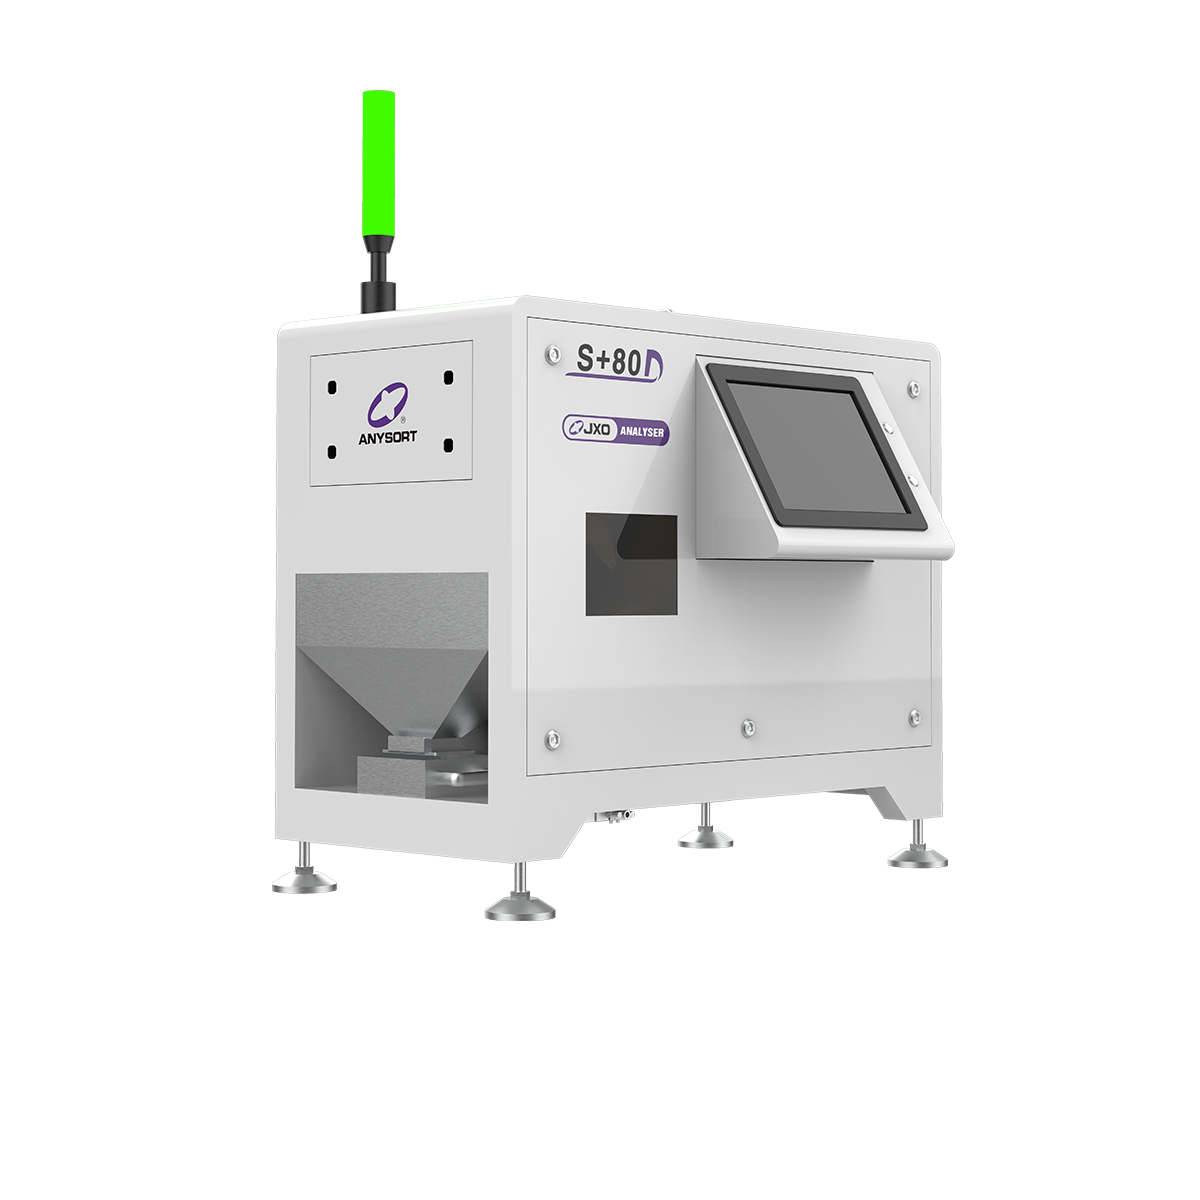
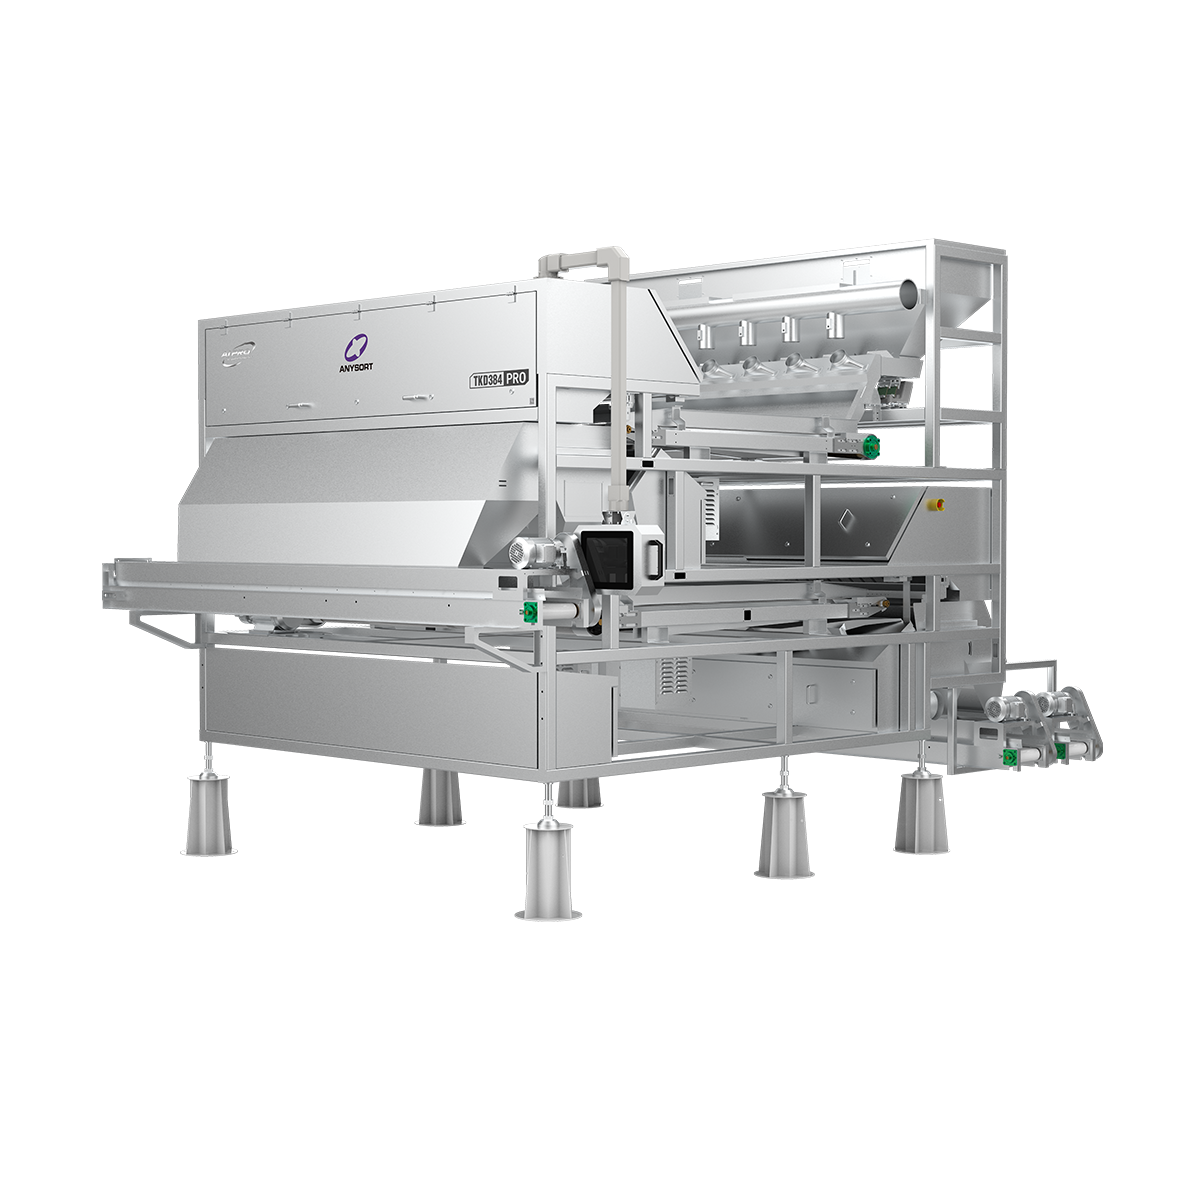
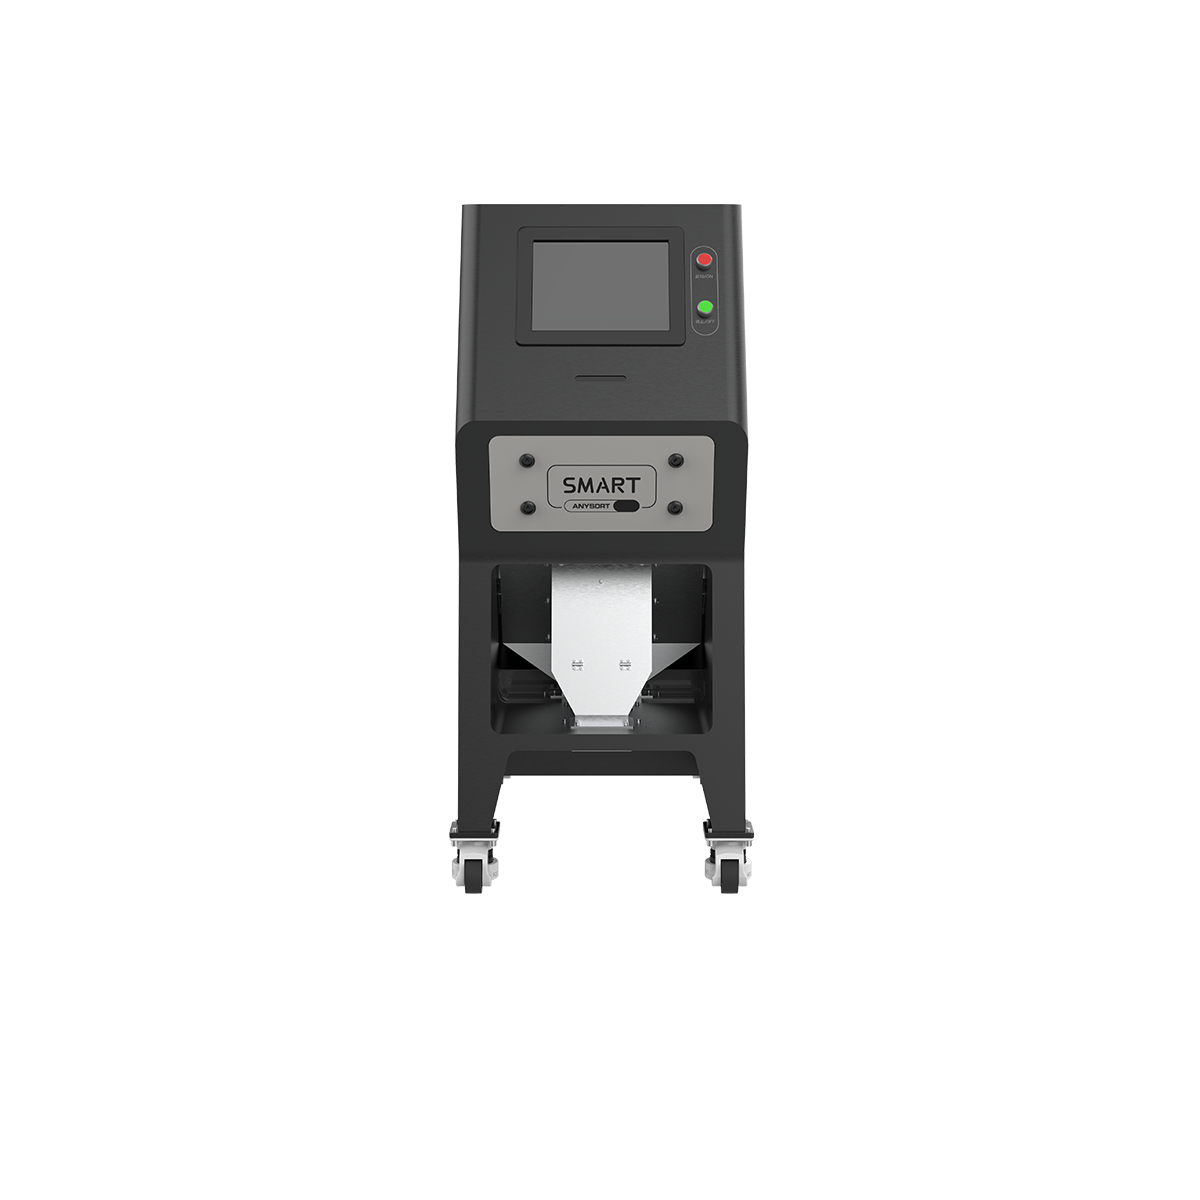
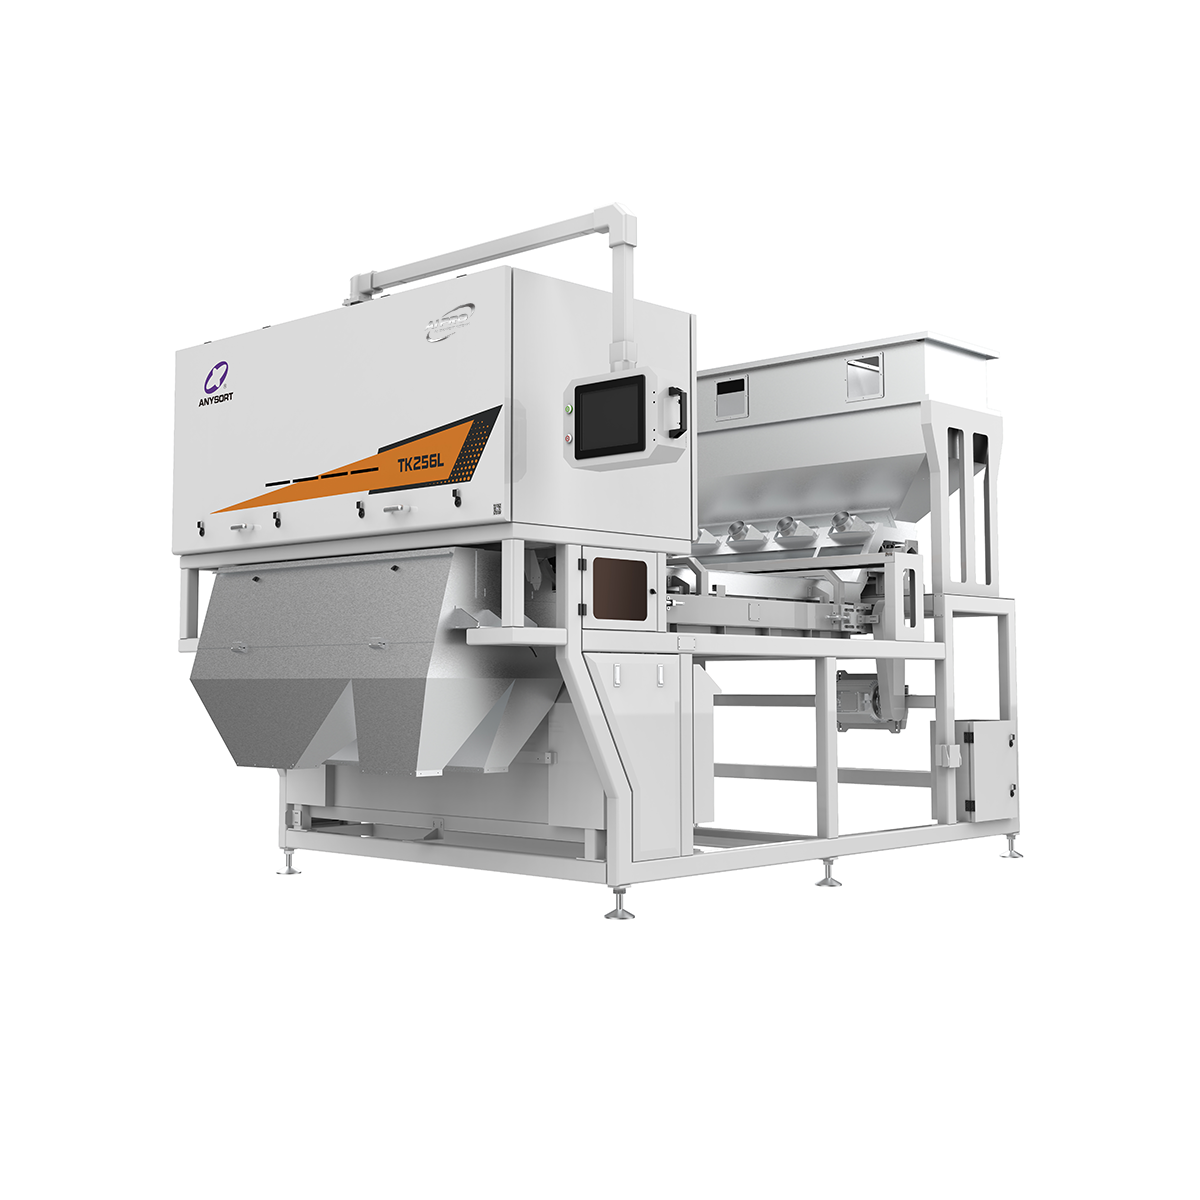
Sistemas de classificação de milho representam soluções automatizadas avançadas projetadas para melhorar a qualidade dos grãos e a eficiência operacional em instalações agrícolas e de processamento de alimentos. Esses sistemas inovadores utilizam tecnologia de varredura óptica de ponta e algoritmos de inteligência artificial para identificar e separar grãos defeituosos, materiais estranhos e milho descolorido com precisão excepcional. Sistemas modernos de classificação de milho funcionam capturando imagens detalhadas de cada grão à medida que este passa pela câmara de classificação, seguida de análise de imagem sofisticada para detectar anomalias invisíveis ao olho humano. A função principal desses sistemas é garantir que apenas milho de qualidade premium atinja seus produtos finais, sejam destinados à produção de alimentos, ração animal ou aplicações industriais. Esses sistemas operam a velocidades notáveis, processando milhares de grãos por minuto, mantendo taxas de precisão consistentes superiores a noventa e oito por cento. Os sistemas de classificação de milho integram-se perfeitamente à infraestrutura existente de manuseio de grãos, exigindo modificações mínimas nas linhas de produção atuais. As características tecnológicas incluem câmeras de múltiplos espectros, mecanismos pneumáticos de ejeção de alta velocidade e painéis de monitoramento de qualidade em tempo real que fornecem aos operadores dados abrangentes sobre a classificação. As aplicações desses sistemas abrangem diversas indústrias, incluindo fabricação de alimentos, produção de ração animal, refinarias de etanol e processadores especializados de grãos. Ao implementar sistemas de classificação de milho, as instalações reduzem significativamente os desperdícios, melhoram a consistência dos produtos e elevam a satisfação do cliente, mantendo, ao mesmo tempo, vantagens competitivas no cenário de mercado atual, cada vez mais exigente.

Lançamentos de Novos Produtos

Sistemas de classificação de milho oferecem benefícios transformadores que impactam diretamente seu resultado financeiro e desempenho operacional. A vantagem mais significativa reside na redução de desperdícios: esses sistemas eliminam grãos defeituosos antes do processamento, evitando contaminação onerosa e rejeições de produtos que comprometem a lucratividade. A qualidade da sua produção melhora drasticamente ao implementar sistemas de classificação de milho, pois os clientes recebem produtos consistentemente superiores, que atendem às especificações rigorosas e aos padrões regulatórios. Os ganhos em eficiência operacional são substanciais ao utilizar sistemas de classificação de milho em toda a sua instalação, pois a classificação automatizada elimina gargalos causados por inspeções manuais e acelera consideravelmente o fluxo de produção. Os trabalhadores podem concentrar-se em tarefas de maior valor, em vez de passar horas realizando verificações repetitivas de qualidade, melhorando simultaneamente a moral no local de trabalho e a produtividade. Os sistemas de classificação de milho reduzem os custos com mão de obra ao automatizar as responsabilidades de classificação mais tediosas, permitindo que sua equipe se concentre em operações estratégicas e em tarefas de manutenção. O retorno financeiro sobre o investimento materializa-se rapidamente por meio da redução de desperdícios, das menores taxas de rejeição e da melhoria da capacidade produtiva sem a necessidade de expandir a infraestrutura física. A segurança alimentar melhora consideravelmente com os sistemas de classificação de milho, pois eles detectam grãos contaminados ou mofados que representam riscos à saúde, protegendo a reputação da sua marca e a confiança dos clientes. Tomadores de decisão valorizam como os sistemas de classificação de milho fornecem análises detalhadas e métricas de desempenho, possibilitando a otimização orientada por dados e a resolução eficaz de problemas na produção. A adequação desses sistemas a diversas indústrias significa que seu investimento em sistemas de classificação de milho permanece valioso, independentemente de mudanças de mercado ou de diversificação de produtos. Os benefícios operacionais de longo prazo incluem redução no consumo de energia, menores exigências de manutenção e maior flexibilidade para lidar com diferentes graus de milho e especificações especializadas de classificação. Esses sistemas, essencialmente, transformam sua posição competitiva ao garantir qualidade consistente, diferenciando seus produtos em mercados altamente concorridos.

Dicas Práticas

Quais fatores afetam o desempenho e a precisão de uma classificadora por cor de chá?

05

Aug

Quais fatores afetam o desempenho e a precisão de uma classificadora por cor de chá?

A precisão de uma classificadora por cor de chá determina diretamente a consistência da qualidade dos produtos acabados de chá. Compreender os fatores que influenciam o desempenho e a precisão de uma classificadora por cor de chá é essencial para processadores de chá que buscam manter competitividade...
VER MAIS
Como escolher a classificadora por cor de chá certa para suas necessidades?

01

Aug

Como escolher a classificadora por cor de chá certa para suas necessidades?

Selecionar o classificador de cor de chá adequado é uma das decisões mais críticas que os processadores de chá enfrentam ao modernizar suas operações. Um classificador de cor de chá impacta diretamente a qualidade do produto, a eficiência operacional e a competitividade no mercado. A escolha errada...
VER MAIS
Qual é o custo de uma máquina classificadora de cor?

12

Aug

Qual é o custo de uma máquina classificadora de cor?

Compreender o investimento necessário para uma máquina classificadora por cor é essencial para empresas nos setores agrícola, de processamento de alimentos e de reciclagem. O custo de uma máquina classificadora por cor varia significativamente conforme a capacidade, o grau de sofisticação tecnológica,...
VER MAIS
Como a tecnologia de classificação óptica detecta grãos defeituosos de arroz?

22

Aug

Como a tecnologia de classificação óptica detecta grãos defeituosos de arroz?

O processamento moderno de arroz exige precisão e consistência, razão pela qual compreender os mecanismos de detecção por trás de equipamentos avançados tornou-se essencial para os produtores. Um classificador de cor de arroz representa um dos avanços tecnológicos mais significativos...
VER MAIS

Obtenha um Orçamento Gratuito

O nosso representante entrará em contacto consigo brevemente.
Produto exigido
Nome
Email
WhatsApp
Mensagem
0/1000

sistemas de classificação de milho

Tecnologia de Detecção Óptica de Precisão

Tecnologia de Detecção Óptica de Precisão

Sistemas avançados de classificação de milho empregam tecnologia de imagem óptica de múltiplos espectros que captura dados visuais detalhados, impossíveis de serem identificados de forma consistente por inspetores humanos. Esses sistemas escaneiam grãos de milho em várias faixas de comprimento de onda, detectando variações sutis de cor, danos na superfície e contaminação que a inspeção visual convencional costuma deixar passar regularmente. A precisão desses sistemas de classificação atinge níveis notáveis de exatidão, identificando defeitos tão pequenos quanto manchas leves na superfície ou o desenvolvimento inicial de mofo. Essa sofisticação tecnológica garante que apenas grãos de qualidade premium prossigam no seu processo produtivo. O processamento de imagens em tempo real ocorre instantaneamente, com processadores dedicados analisando milhares de grãos por minuto, sem perda de capacidade de detecção. Os sensores presentes nos sistemas de classificação de milho utilizam algoritmos de inteligência artificial treinados em extensas bases de dados contendo grãos aceitáveis e defeituosos, melhorando continuamente a precisão de detecção por meio de aprendizado de máquina. Isso significa que seus sistemas de classificação de milho tornam-se mais inteligentes ao longo do tempo, adaptando-se às variações sutis nas características da safra ao longo de diferentes estações. As instalações obtêm melhorias mensuráveis na consistência do produto final e na satisfação do cliente ao aproveitar essa capacidade avançada de detecção.
Capacidade de Processamento de Alta Velocidade

Capacidade de Processamento de Alta Velocidade

Sistemas modernos de classificação de milho processam volumes enormes de grãos sem comprometer a precisão ou criar gargalos produtivos que frustram os gestores operacionais. Esses sistemas lidam com taxas de throughput superiores a várias toneladas por hora, dependendo das especificações do modelo e dos parâmetros de configuração. A capacidade de alta velocidade dos sistemas de classificação de milho significa que você pode implementar controle de qualidade sem retardar os cronogramas de produção ou exigir turnos adicionais. Mecanismos pneumáticos de ejeção operam a velocidades incríveis, removendo com precisão grãos defeituosos em milissegundos, sem afetar o fluxo geral de processamento. Essa velocidade excepcional distingue os sistemas profissionais de classificação de milho das alternativas manuais, que não conseguem igualar a consistência e a confiabilidade da automação. Sua instalação experimenta zero atrasos na produção ao implementar sistemas de classificação de milho, pois essas soluções integram-se diretamente aos sistemas existentes de esteiras transportadoras e equipamentos de manuseio de grãos. O processamento simultâneo dos sistemas de classificação de milho em múltiplos canais de classificação permite que as instalações mantenham níveis competitivos de produção, ao mesmo tempo em que alcançam padrões de qualidade sem precedentes. O investimento em sistemas de classificação de milho gera retornos por meio do aumento da capacidade produtiva, sem expansão significativa da área física da instalação ou das despesas com infraestrutura.
Análise Abrangente e Controle de Qualidade

Análise Abrangente e Controle de Qualidade

Sistemas avançados de classificação de milho oferecem capacidades detalhadas de relatórios e monitoramento, capacitando gestores com informações acionáveis sobre métricas de qualidade da produção. Painéis em tempo real exibem estatísticas de classificação, taxas de rejeição e tendências de qualidade que orientam decisões de otimização e identificam problemas emergentes no processo antes que se agravem. As funcionalidades de coleta de dados desses sistemas acompanham o desempenho ao longo de períodos prolongados, revelando padrões que orientam melhorias no processo e o agendamento de manutenção dos equipamentos. Operadores podem ajustar dinamicamente os parâmetros de classificação por meio de interfaces intuitivas, testando diferentes configurações de sensibilidade para otimizar os resultados conforme variedades específicas de milho e requisitos do mercado. A retenção de dados históricos nos sistemas de classificação de milho permite documentação abrangente da qualidade, apoiando conformidade regulatória e auditorias de clientes. A integração com sistemas de gestão da instalação permite que os sistemas de classificação de milho transmitam automaticamente os resultados da classificação para registros de produção e plataformas de gestão de inventário. Essa transparência garante rastreabilidade completa ao longo da sua cadeia de suprimentos, fortalecendo relacionamentos com clientes e demonstrando seu compromisso com padrões de qualidade. Analíticos avançados transformam os sistemas de classificação de milho de simples equipamentos de classificação em ferramentas estratégicas para melhoria contínua e diferenciação competitiva.

Obtenha um Orçamento Gratuito

O nosso representante entrará em contacto consigo brevemente.
Produto exigido
Nome
Email
WhatsApp
Mensagem
0/1000

Direitos autorais © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Todos os direitos reservados.  -  Política de Privacidade