clasificador por color en venta
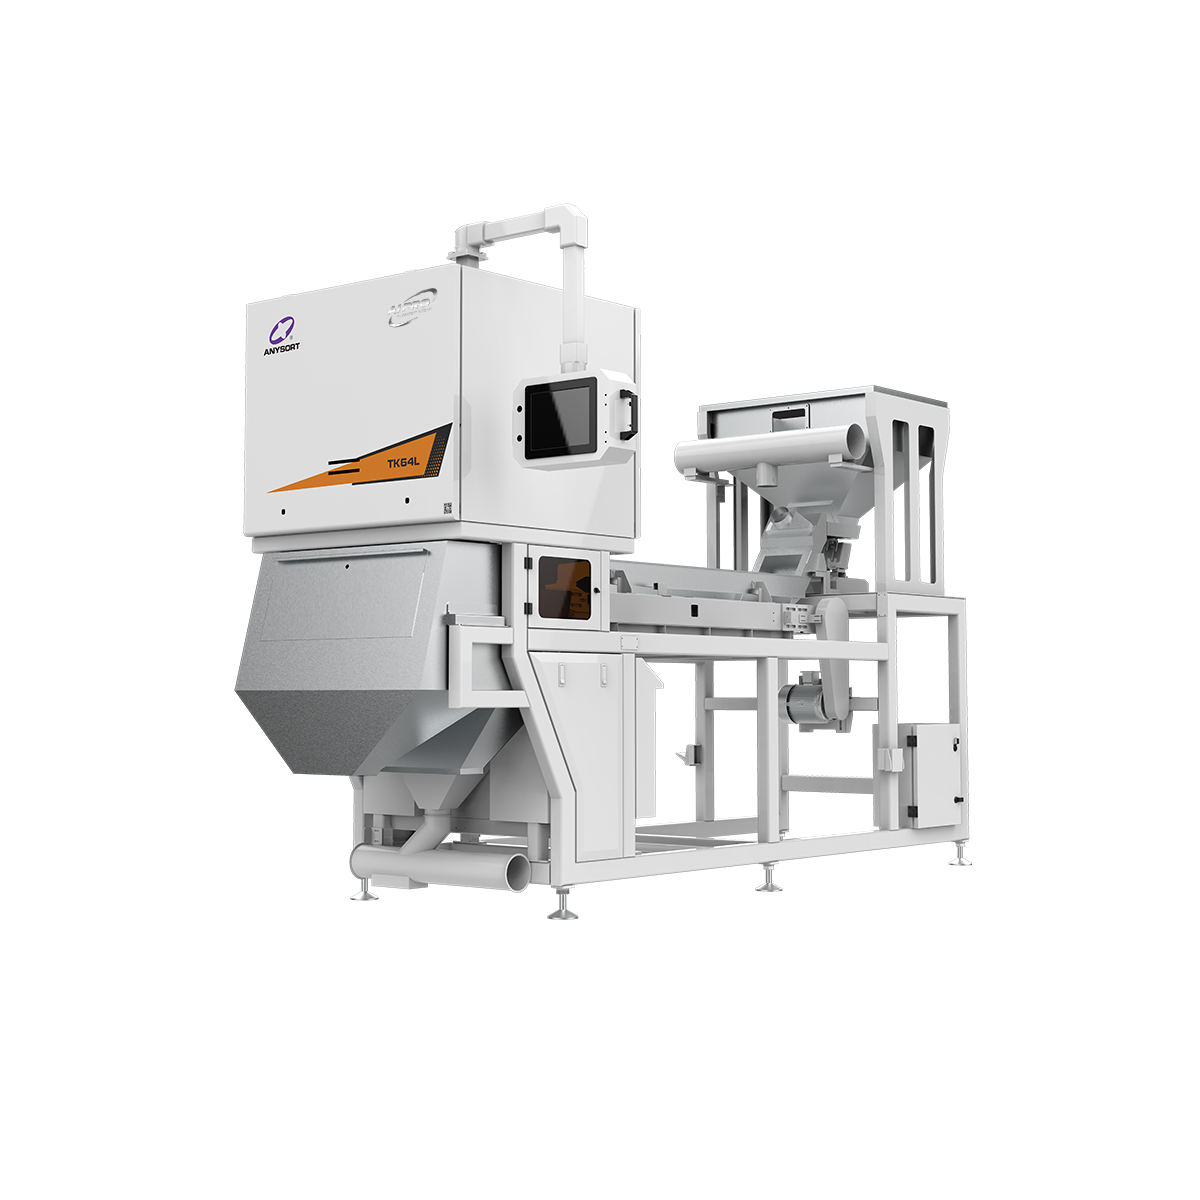
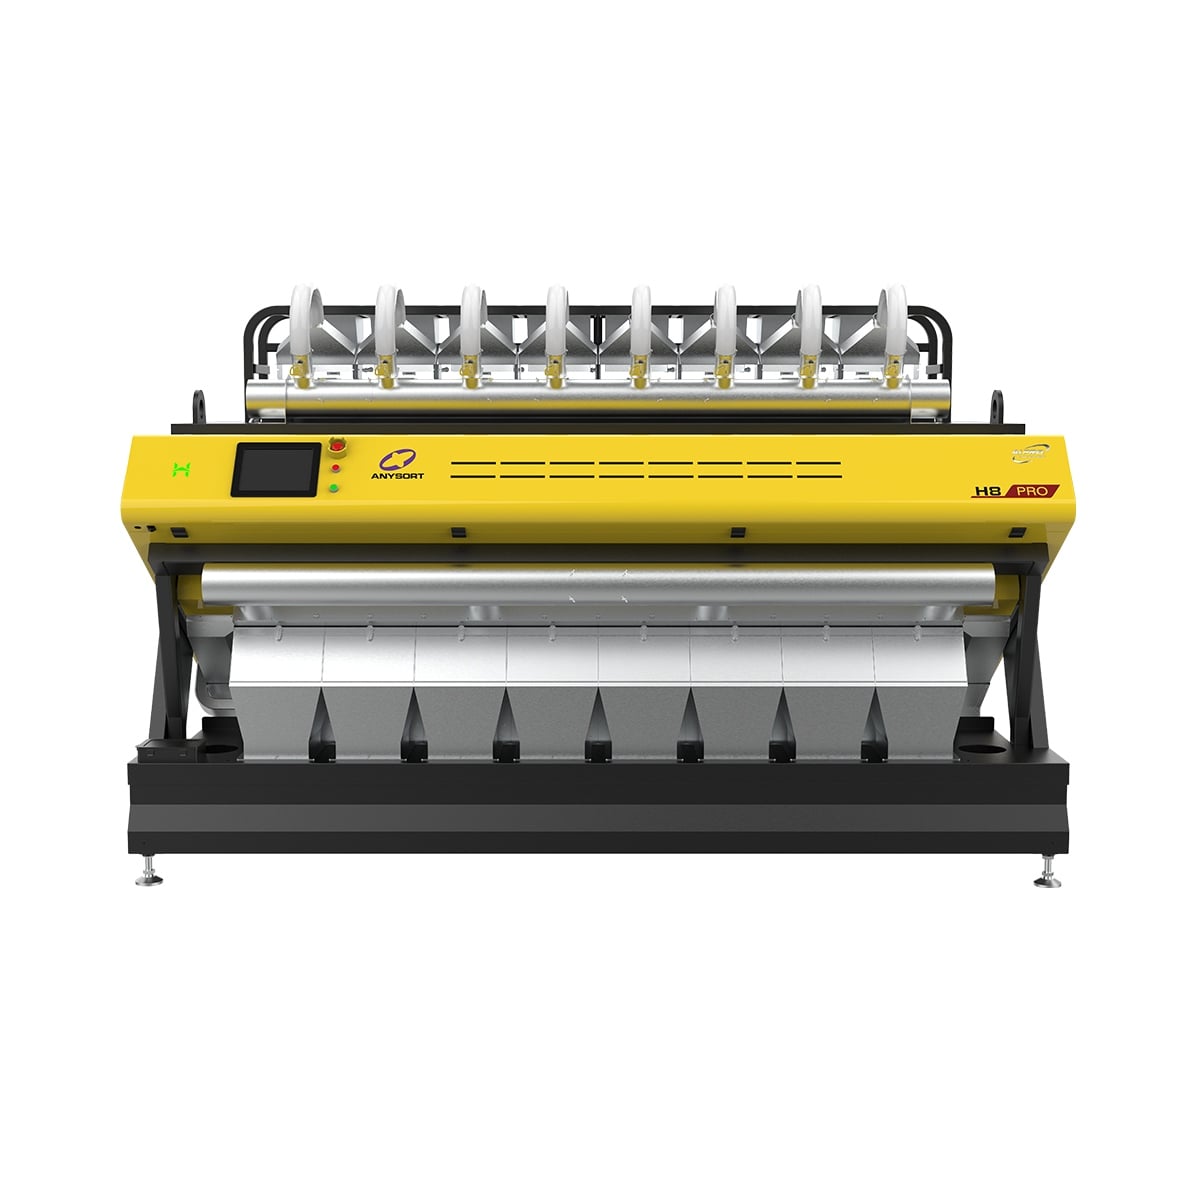
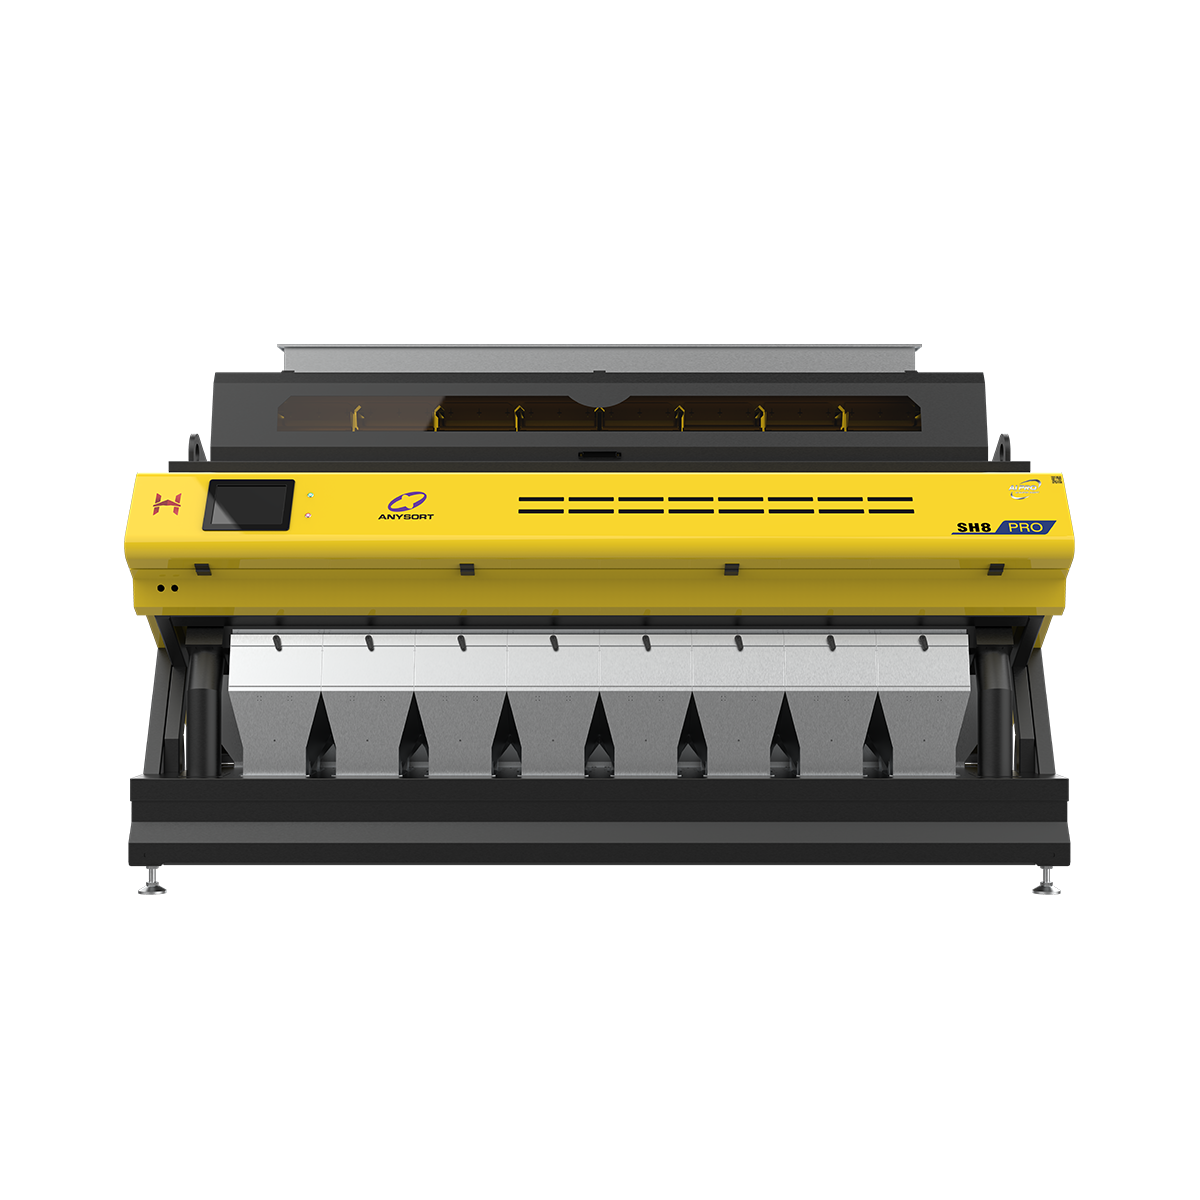
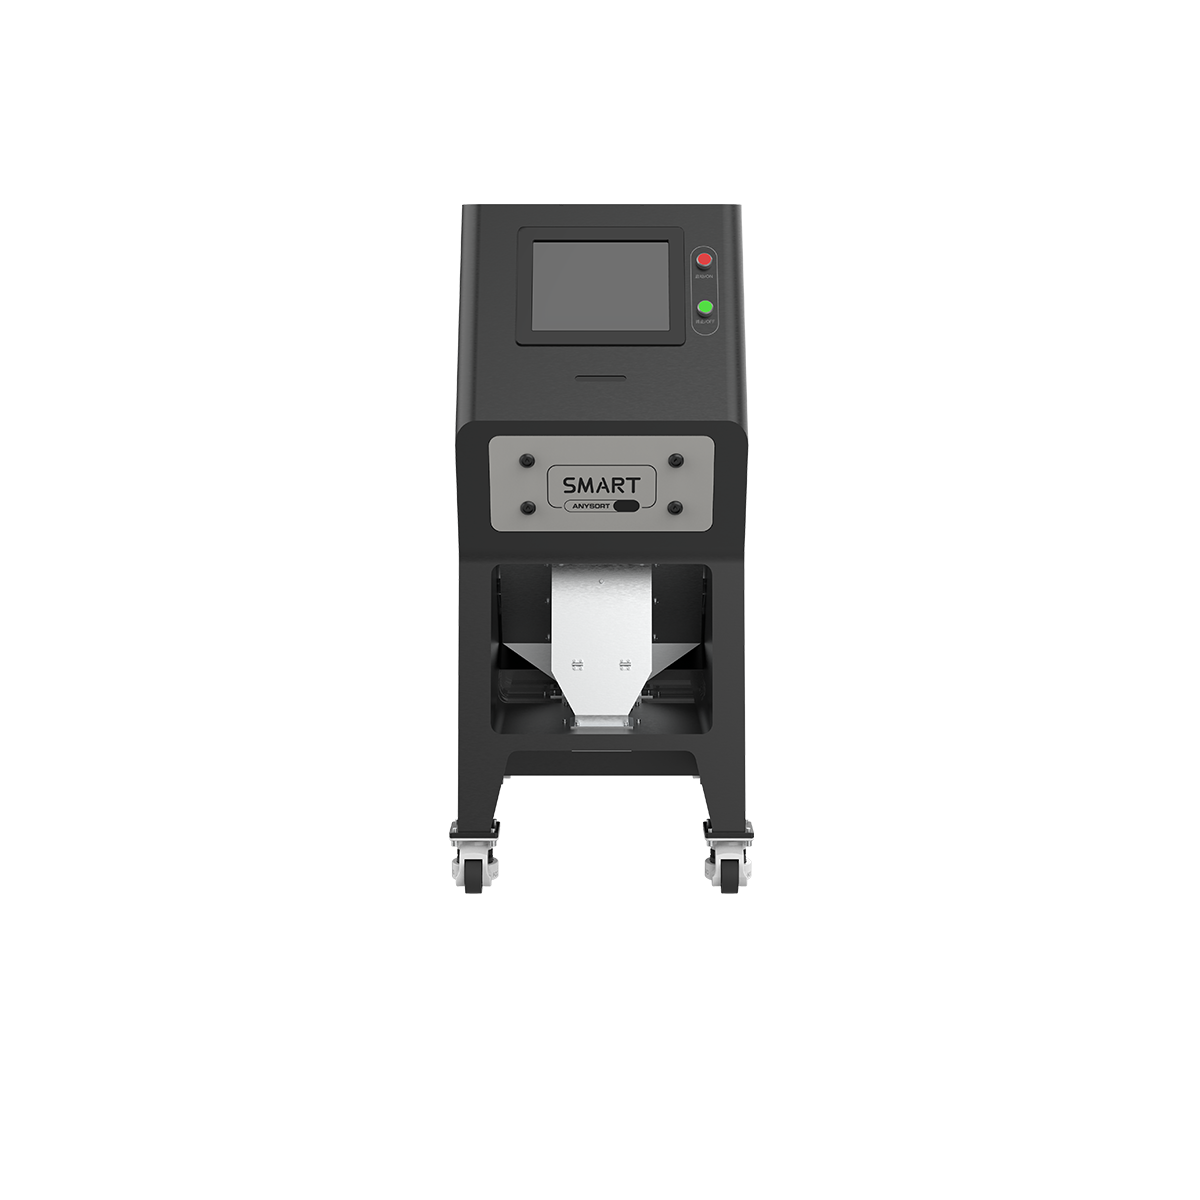
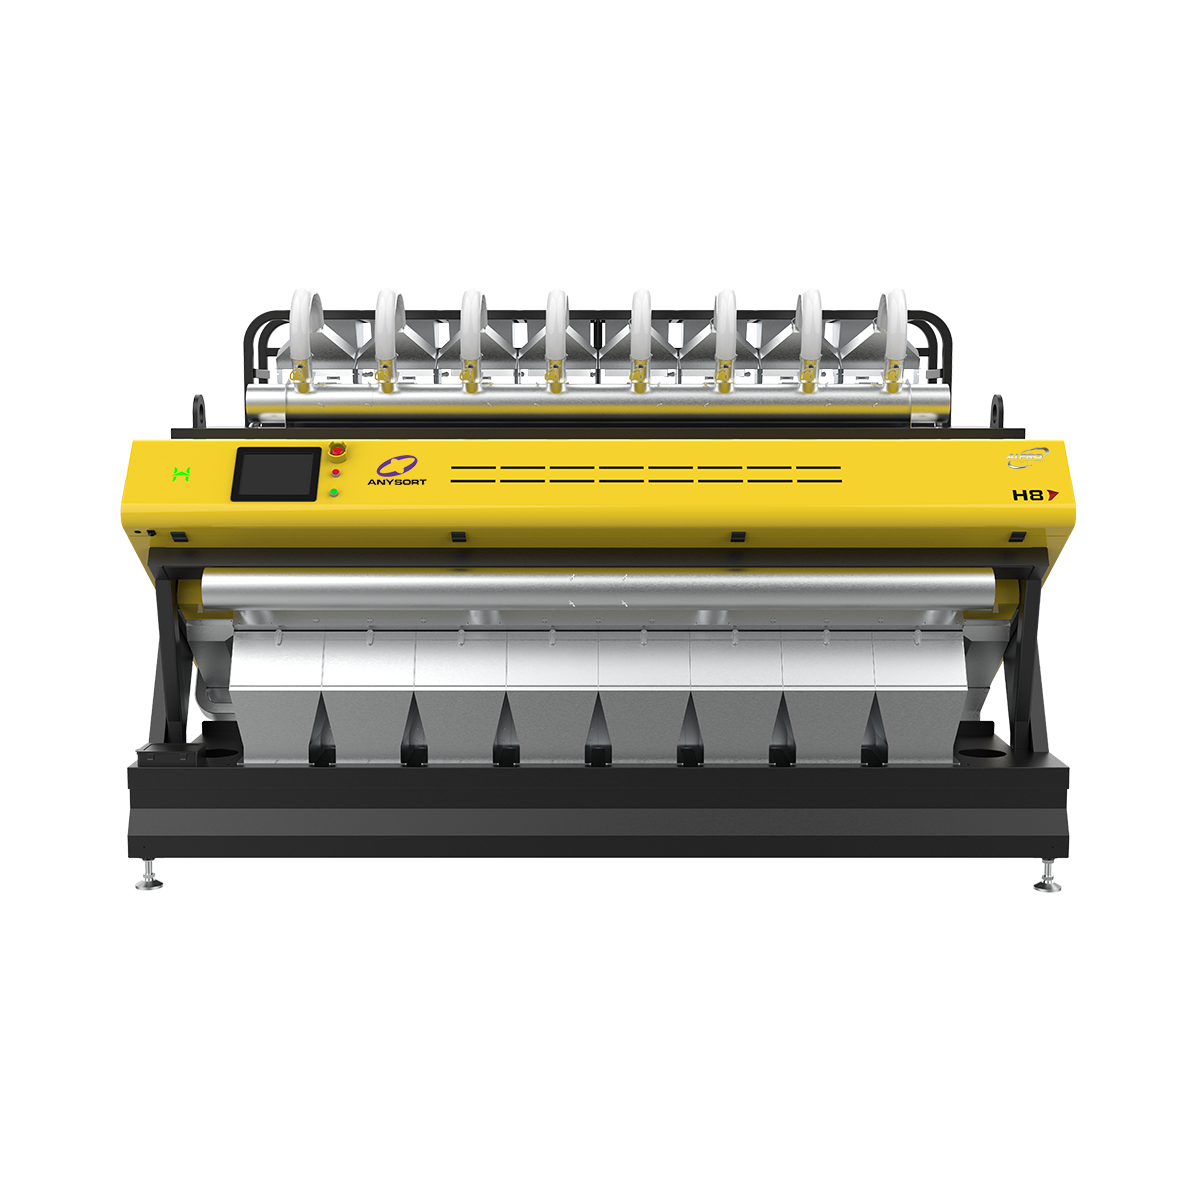
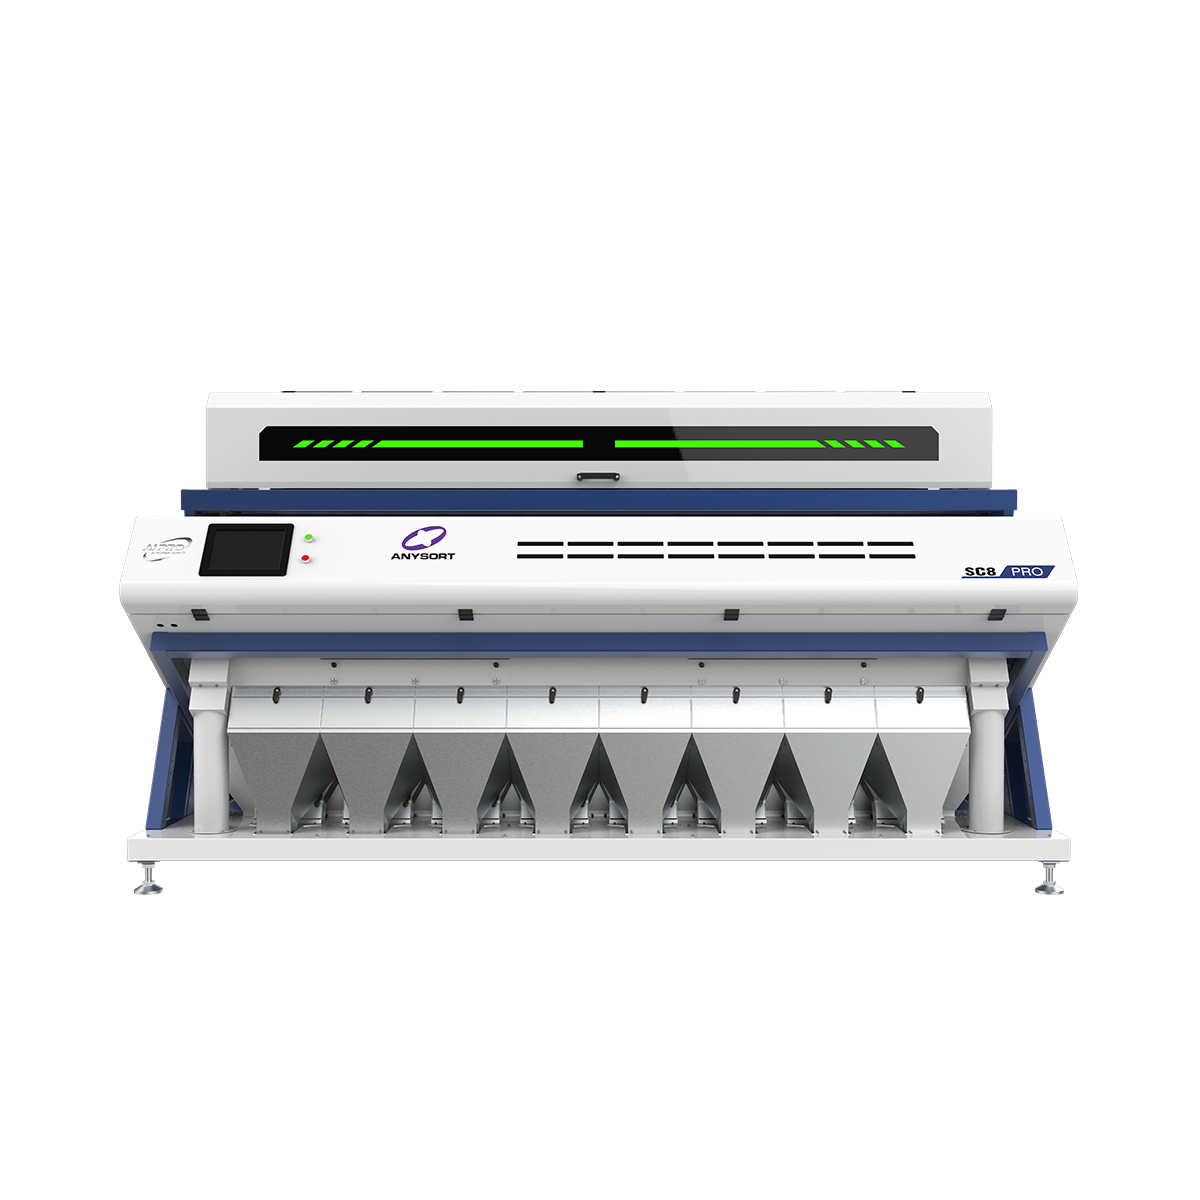
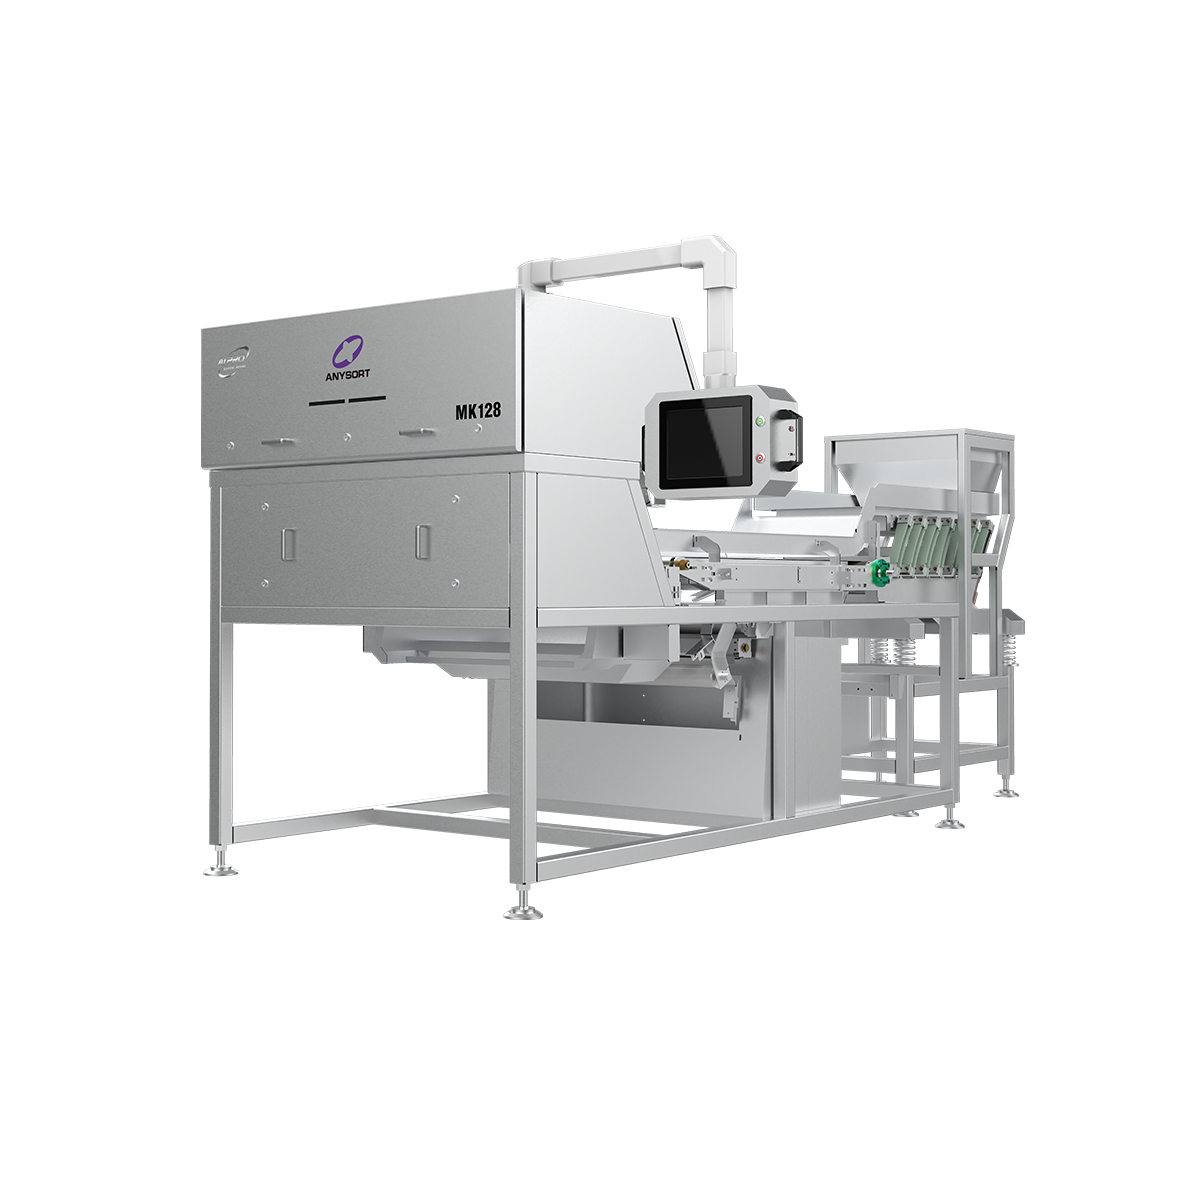
Un clasificador por color en venta representa una tecnología de vanguardia diseñada para revolucionar el control de calidad y las operaciones de clasificación en múltiples industrias. Este avanzado sistema clasificador por color en venta utiliza sensores ópticos sofisticados e inteligencia artificial para identificar, categorizar y separar materiales según especificaciones de color precisas. El equipo clasificador por color en venta funciona capturando imágenes de alta resolución de cada producto que pasa por su zona de detección y luego analizando los datos de color frente a parámetros preprogramados para tomar decisiones de clasificación en tiempo real. Las modernas máquinas clasificadoras por color en venta incorporan sistemas de iluminación LED que garantizan una iluminación constante, minimizando errores causados por condiciones variables de luz. Las características tecnológicas integradas en los actuales clasificadores por color en venta incluyen sistemas de cámaras de múltiple espectro, mecanismos de expulsión de alta velocidad y algoritmos de clasificación personalizables que se adaptan a distintos tipos de materiales. Las aplicaciones de un clasificador por color en venta abarcan sectores diversos, como el procesamiento de alimentos, los productos agrícolas, las operaciones de reciclaje y la fabricación farmacéutica. En la industria alimentaria, un clasificador por color en venta detecta productos defectuosos, materiales extraños y inconsistencias de calidad. Las operaciones agrícolas utilizan la tecnología clasificadora por color en venta para graduar cereales, frutos secos y semillas con una precisión excepcional. Los sistemas clasificadores por color en venta disponibles actualmente en el mercado demuestran capacidades notables de rendimiento, procesando cientos de kilogramos por hora mientras mantienen tasas de precisión de clasificación superiores al 99 por ciento. La inversión en un clasificador por color en venta genera retornos sustanciales mediante la reducción de residuos, la mejora de la consistencia del producto y la mayor eficiencia operativa, lo que impacta directamente en la rentabilidad y la competitividad en el mercado.

 EN