 EN

Die globale Kaffee- und Gewürz-Exportindustrie verlangt präzise Qualitätskontrolle in jeder Produktionsphase. Ein kaffeefarbsortiermaschine stellt eine transformative Technologie dar, die die zentrale Herausforderung der visuellen Fehlererkennung und der Konsistenzsicherung adressiert. Moderne Exporteure können sich nicht mehr allein auf manuelle Inspektionen verlassen, da diese menschliche Fehler, Inkonsistenzen und geringe Arbeitseffizienz mit sich bringen. Die Kaffee-Farbsortiermaschine automatisiert den visuellen Bewertungsprozess und identifiziert Farbunterschiede bei Bohnen, beschädigte Kerne, Fremdstoffe sowie Qualitätsabweichungen, die von menschlichen Prüfern übersehen würden.
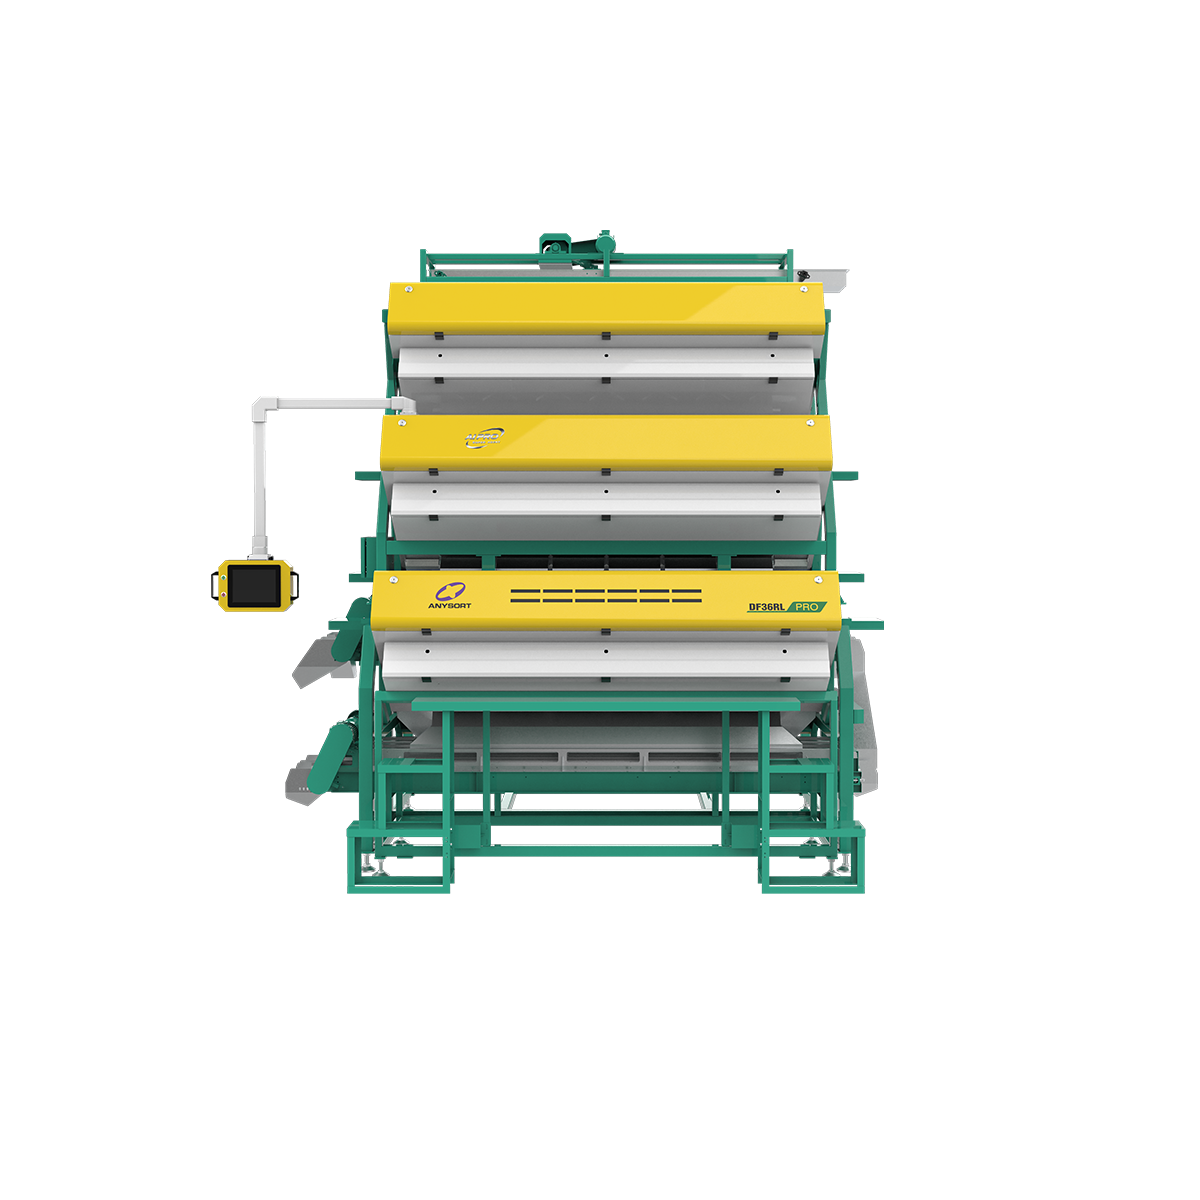
Kaffeeprodukte und Gewürze für den Export unterliegen immer strengeren internationalen Qualitätsstandards, Kundenanforderungen und gesetzlichen Compliance-Vorgaben. Eine Kaffee-Farbsortiermaschine stellt sicher, dass jede Charge vor dem Versand festgelegte Farbprofile, Feuchtigkeitswerte und Reinheitskriterien erfüllt. Diese Technologie verhindert Chargenabnahmeverweigerungen, verringert Kundenreklamationen und schützt den Markennamen in wettbewerbsintensiven globalen Märkten. Für Kaffeeverarbeiter, Gewürzexporteure und landwirtschaftliche Genossenschaften ist die Investition in eine KI-gestützte Kaffee-Farbsortiermaschine mittlerweile keine Luxusentscheidung mehr, sondern eine geschäftliche Notwendigkeit.
Funktionsweise von Kaffee-Farbsortiermaschinen
KI-gestützte visuelle Erkennung und Sortierlogik
Moderne Kaffeefarbsortiermaschinen nutzen fortschrittliche künstliche Intelligenz und Kamerasysteme, um jede einzelne Bohne in Echtzeit zu analysieren. Die Kaffeefarbsortiermaschine erfasst hochauflösende Bilder mit Geschwindigkeiten von über 1000 Bohnen pro Sekunde und wendet dann maschinelle Lernalgorithmen an, um die Bohnen nach Farbklasse, Fehlertyp und Kontaminationsgrad zu klassifizieren. Jede Kaffeefarbsortiermaschine verfügt über eine kalibrierte Farbreferenzdatenbank, die speziell auf Ihr Produktprofil abgestimmt ist – ob es sich um Spezialarabica, Robusta oder gemischte Partien handelt. Das System unterscheidet zwischen akzeptablen Farbvariationen innerhalb einer Klasse und echten Fehlern wie schwarzen Bohnen, sauren Bohnen, Insektenbefall und pilzbedingter Verfärbung. Diese Präzision eliminiert subjektive menschliche Beurteilung und gewährleistet eine konsistente Anwendung der Qualitätsstandards bei jedem Produktionslauf.
Physikalische Trennung und Ausgangsqualität
Sobald die Kaffee-Farbsortiermaschine Bohnen identifiziert, die entfernt oder neu eingestuft werden müssen, trennen pneumatische Auswurfsysteme diese physisch in unterschiedliche Ausgabeströme. Eine moderne Kaffee-Farbsortiermaschine leitet abgelehnte Materialien in Sekundärbehälter, ohne die Integrität der Primärqualität zu beeinträchtigen. Die Trennung erfolgt augenblicklich und bewahrt so die Struktur der Bohnen sowie eine Vermischung bereits sortierter Kategorien. Hochleistungsfähige Kaffee-Farbsortiermaschinen verarbeiten 10–20 Tonnen pro Stunde und erreichen Genauigkeitsraten von 99 % – das heißt, nahezu keine fehlerhaften Bohnen gelangen in Exportcontainer. Diese Kombination aus Durchsatz und Genauigkeit macht die Kaffee-Farbsortiermaschine deutlich effizienter als manuelle Arbeit, insbesondere für Großexporteure, die gleichzeitig mehrere Qualitätsstufen verarbeiten.
Vorteile für die Qualitätssicherung und die Einhaltung von Exportvorschriften
Erfüllung internationaler Käuferanforderungen und -standards
Internationale Kaffeekäufer und Gewürzhändler legen strenge Anforderungen an Farbprofil, Fehleranzahl und Reinheitsgrade fest. Eine Kaffee-Farbsortiermaschine ermöglicht es Exporteuren, diese genauen Spezifikationen zuverlässig Charge für Charge einzuhalten. Besonders auf dem Spezialkaffeemarkt wird präzise Farbkonsistenz gefordert sowie eine Null-Toleranz-Politik gegenüber sichtbaren Fehlern. Durch den Einsatz einer Kaffee-Farbsortiermaschine mit individuell einstellbaren Farbgrad-Schwellenwerten können Sie die Anforderungen der Käufer exakt erfüllen. Diese Präzision verringert das Risiko einer Lieferungsablehnung, vermeidet kostspielige Nachbearbeitung und stärkt langfristige Geschäftsbeziehungen mit Käufern. Die Kaffee-Farbsortiermaschine gewährleistet im Wesentlichen die Einhaltung dokumentierter Qualitätsvereinbarungen und schützt sowohl Lieferant als auch Käufer vor Streitigkeiten über die Akzeptanz einer Charge.
Kostenreduzierung und Arbeitsoptimierung
Die manuelle Farbsortierung erfordert einen erheblichen Personalaufwand, Schulungsaufwand und birgt Herausforderungen hinsichtlich der Qualitätskonsistenz aufgrund von Ermüdung und subjektiver Beurteilung durch Menschen. Eine Kaffeefarbsortiermaschine senkt die direkten Arbeitskosten und verbessert gleichzeitig Genauigkeit und Rückverfolgbarkeit. Wenn eine Kaffeefarbsortiermaschine die Primärsortierung übernimmt, sind weniger manuelle Inspektoren erforderlich; das Personal kann sich stattdessen auf Wartung der Anlagen, Qualitätsverifikation und Logistik konzentrieren. Innerhalb eines Zeitraums von zwölf Monaten erreichen die meisten Implementierungen einer Kaffeefarbsortiermaschine bereits allein durch Einsparungen bei den Personalkosten eine Amortisation – ohne Berücksichtigung weiterer Vorteile wie geringerer Ausschusskosten pro Charge, verbesserter Kundenbindung und höherer Verkaufspreise dank konsistenter Qualität. Die Maschine arbeitet kontinuierlich ohne Pausen, Ermüdung oder Schwankungen und bietet damit eine 24/7-Verarbeitungskapazität, die manuelle Verfahren nicht erreichen können.
Umsetzungsüberlegungen und Brancheneignung
Kapazitätsplanung und Integration in die Produktionslinie
Die Auswahl der richtigen Kaffee-Farbsortiermaschine erfordert die Abstimmung der Verarbeitungskapazität auf Ihr Produktionsvolumen und Ihren Exportzeitplan. Kleine bis mittelgroße Genossenschaften benötigen typischerweise Maschinen mit einer Leistung von 5–10 Tonnen pro Stunde, während große Exporteure möglicherweise eine Kapazität von 15–20 Tonnen pro Stunde benötigen. Die Kaffee-Farbsortiermaschine wird in Ihre bestehende Verarbeitungslinie zwischen den Schäl- und Verpackungsstufen integriert und erfordert entsprechenden Platz, elektrische Infrastruktur sowie gegebenenfalls Druckluftsysteme. Die Installation dauert in der Regel 2–4 Wochen, einschließlich Geräteaufstellung, Kalibrierung des KI-Modells und Schulung des Personals. Die Kaffee-Farbsortiermaschine wird zu einer zentralen Qualitätskontrollstation; daher sind Standortwahl und Workflow-Optimierung entscheidend, um Engpässe zu vermeiden und einen konstanten Durchsatz sicherzustellen.
Wartung, Kalibrierung und laufende Leistung
Eine Kaffeefarbsortiermaschine erfordert regelmäßige Wartung, um Genauigkeit zu gewährleisten und Betriebsausfälle zu vermeiden. Die Kameralinsen müssen sauber gehalten werden, damit eine präzise Farberkennung möglich ist, und das KI-Modell muss möglicherweise regelmäßig neu kalibriert werden, da jahreszeitbedingte Veränderungen das Aussehen der Bohnen beeinflussen. Die meisten Anbieter von Kaffeefarbsortiermaschinen bieten Wartungspakete an, die Ersatzteile, technischen Support per Fernzugriff und jährliche Systemaktualisierungen umfassen. Schulungen für Bediener stellen sicher, dass das Personal Kalibrierverfahren beherrscht, einfache Störungen selbst beheben kann und Sortierberichte korrekt interpretiert. Die Kaffeefarbsortiermaschine erstellt Datenprotokolle mit Angaben zu Ausschussraten, Farbverteilung und Verarbeitungshistorie – dadurch wird eine kontinuierliche Überwachung der Chargenqualität und der Geräteleistung im Zeitverlauf ermöglicht. Dieser datengestützte Ansatz wandelt die Qualitätskontrolle von einer reaktiven in eine proaktive Funktion um.
FAQ
Welche Fehler kann eine Kaffeefarbsortiermaschine erkennen?
Eine Kaffeefarbsortiermaschine identifiziert schwarze Bohnen, saure Bohnen, von Insekten beschädigte Kerne, pilzbedingte Verfärbungen, Steine, Stöcke und andere Fremdstoffe mithilfe der Farb- und Texturanalyse. Die KI-Algorithmen in der Kaffeefarbsortiermaschine unterscheiden zwischen akzeptabler Farbvariation innerhalb der Qualitätsstufen und echten Defekten. Bei Gewürzen kann die Kaffeefarbsortiermaschine Verfärbungen, Schimmel, gebrochene Partikel und Kontamination erkennen. Die meisten Systeme ermöglichen eine Anpassung der Erkennungsempfindlichkeit entsprechend Ihren spezifischen Qualitätsstandards und den Anforderungen Ihrer Abnehmer.
Wie genau ist eine Kaffeefarbsortiermaschine im Vergleich zur manuellen Sortierung?
Moderne Kaffeefarbsortiermaschinen erreichen Genauigkeitsraten von 98–99 % und übertreffen damit deutlich das manuelle Sortieren durch Menschen, das typischerweise 70–85 % Genauigkeit erreicht. Eine Kaffeefarbsortiermaschine arbeitet ohne Ermüdung und wendet bei jeder Bohne konsistente Kriterien an, wodurch die Subjektivität und Inkonsistenz, die der menschlichen visuellen Beurteilung eigen sind, entfallen. Die Kaffeefarbsortiermaschine verarbeitet zudem deutlich schneller, ohne an Genauigkeit einzubüßen, was sie sowohl hinsichtlich Geschwindigkeit als auch Qualität für Hochvolumen-Exportoperationen überlegen macht.
Kann eine Kaffeefarbsortiermaschine für verschiedene Kaffeesorten und Gewürze eingesetzt werden?
Ja, eine Kaffeefarbsortiermaschine kann neu programmiert werden, um verschiedene Kaffeesorten, Herkunftspartien und Gewürzarten zu sortieren, indem Farbreferenzprofile und Sortierparameter aktualisiert werden. Die Flexibilität der Kaffeefarbsortiermaschine ermöglicht es Exporteuren, Spezialitäten-Arabica, Robusta, Mischungen sowie Massengewürze auf derselben Anlage mit minimalem Rüstzeit zwischen Produktwechseln zu verarbeiten. Diese Vielseitigkeit maximiert die Auslastung der Anlage und die Rendite für Exporteure, die ein breites Produktsortiment abdecken.