hersteller von Reis-Farbsortiermaschinen
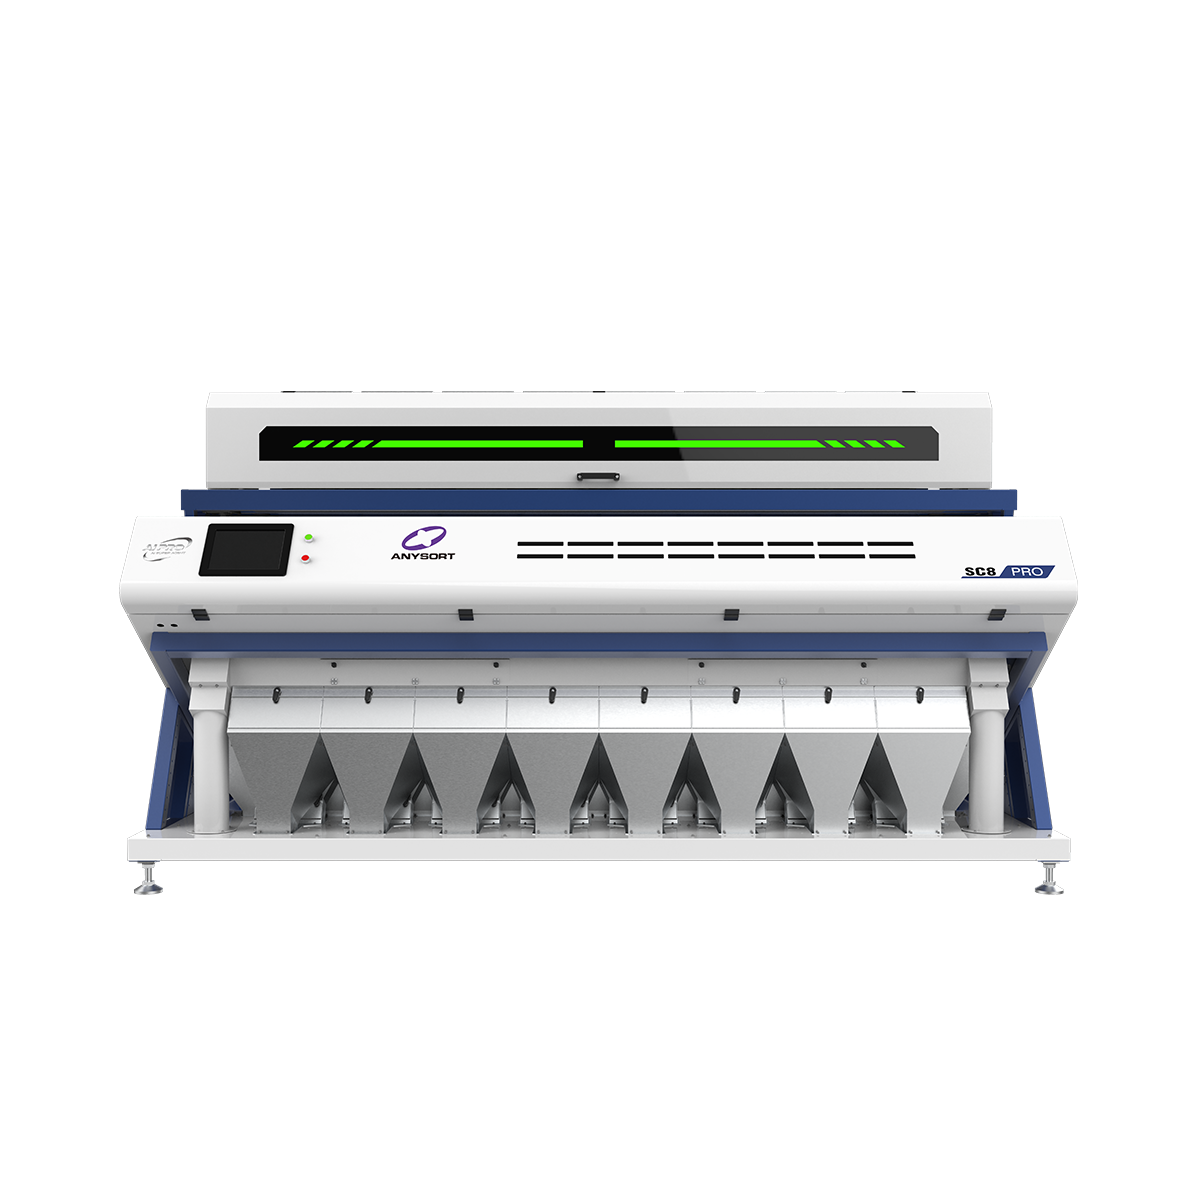
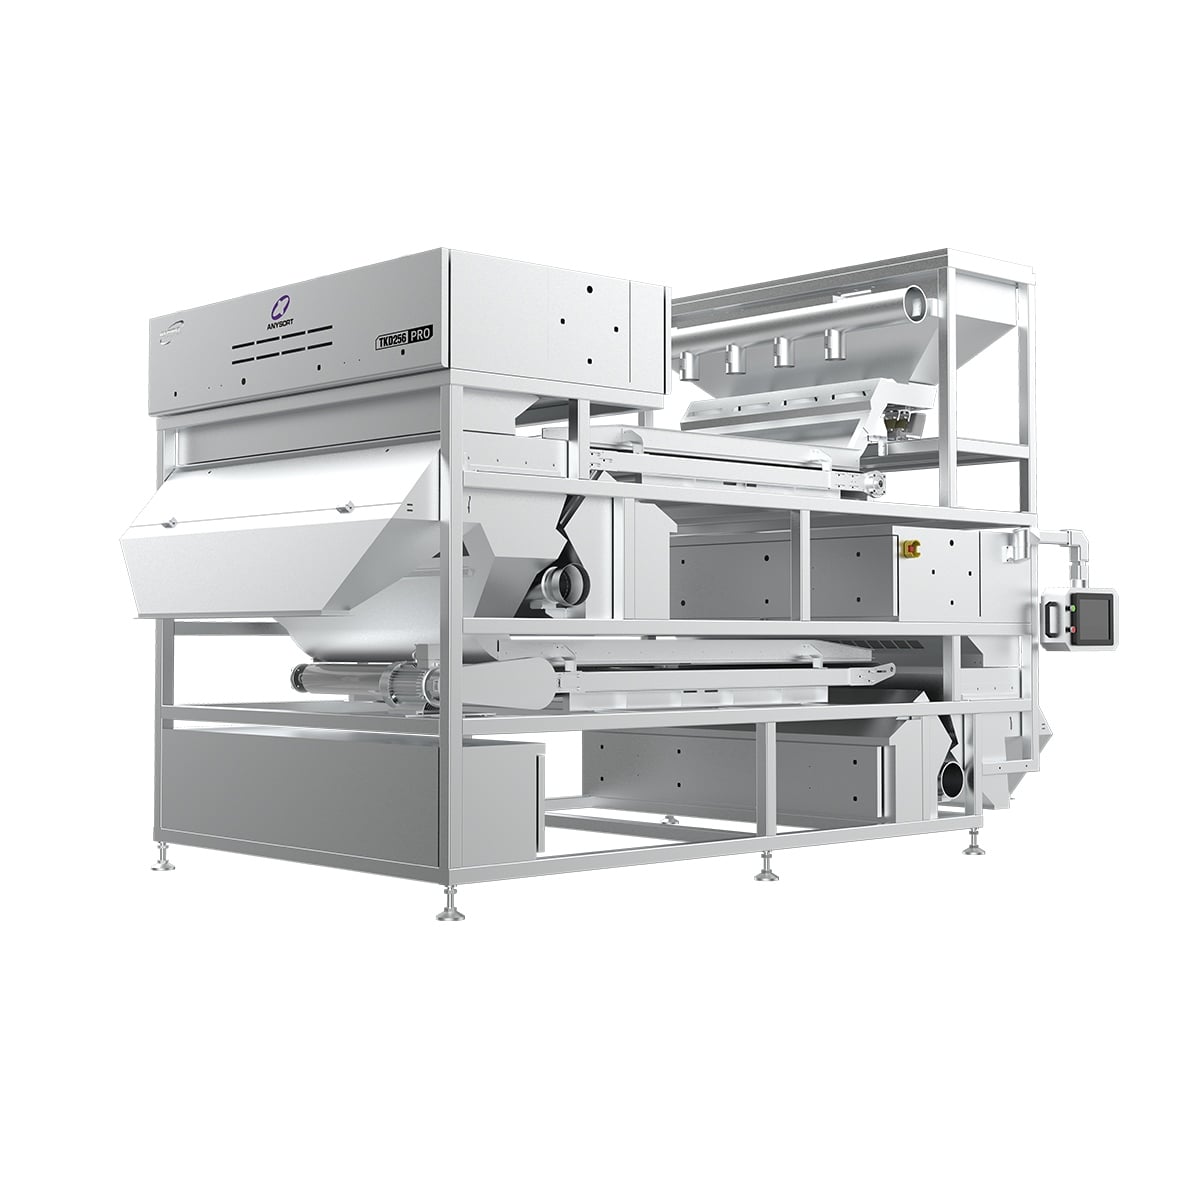
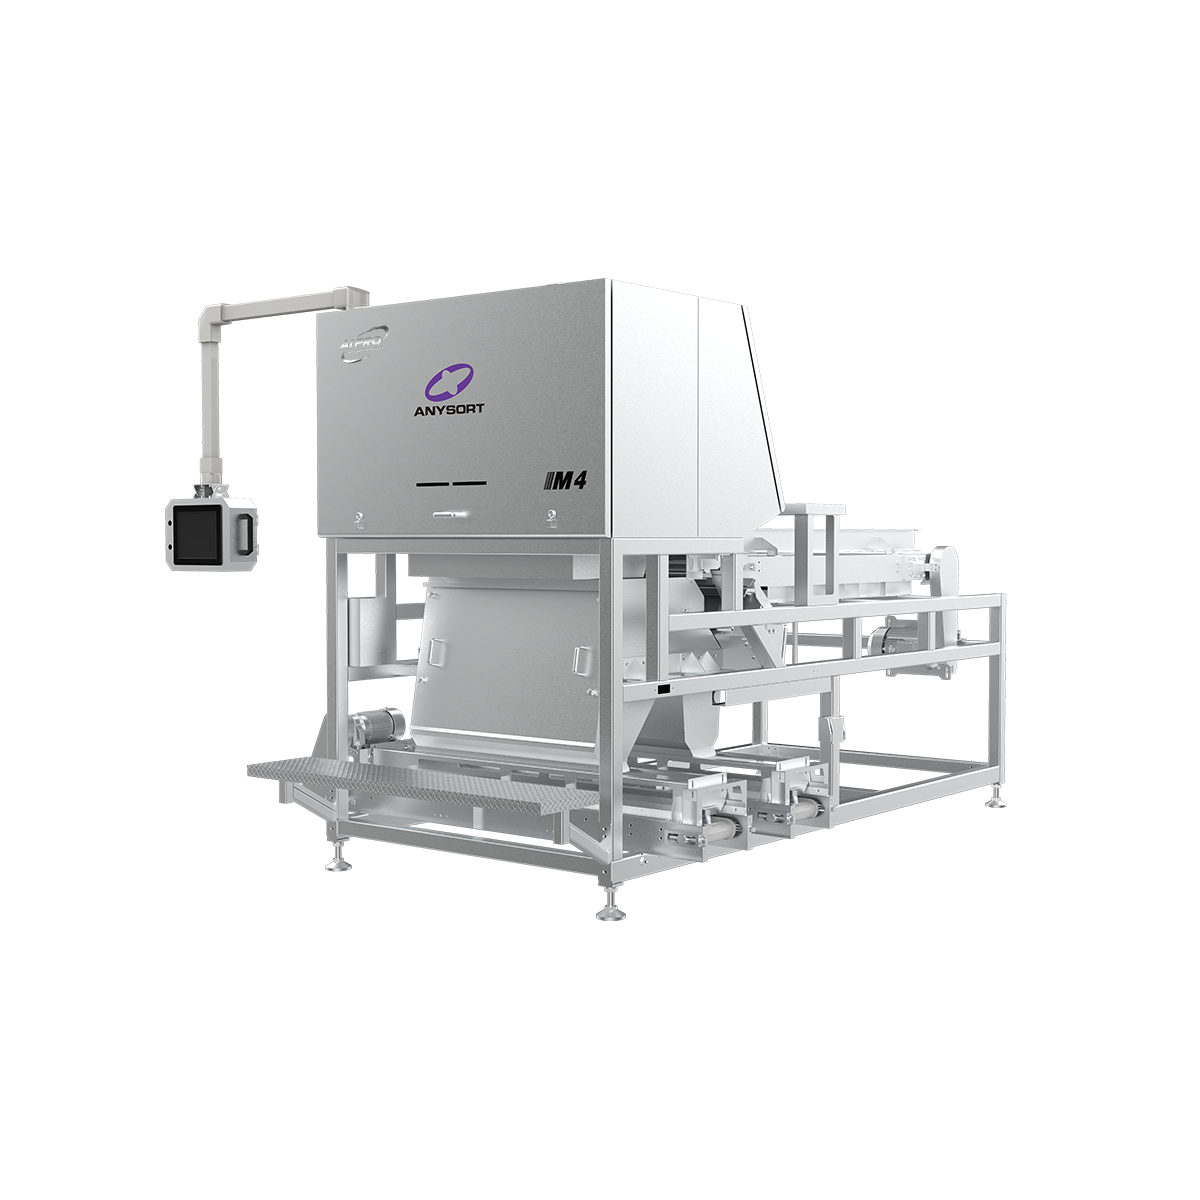
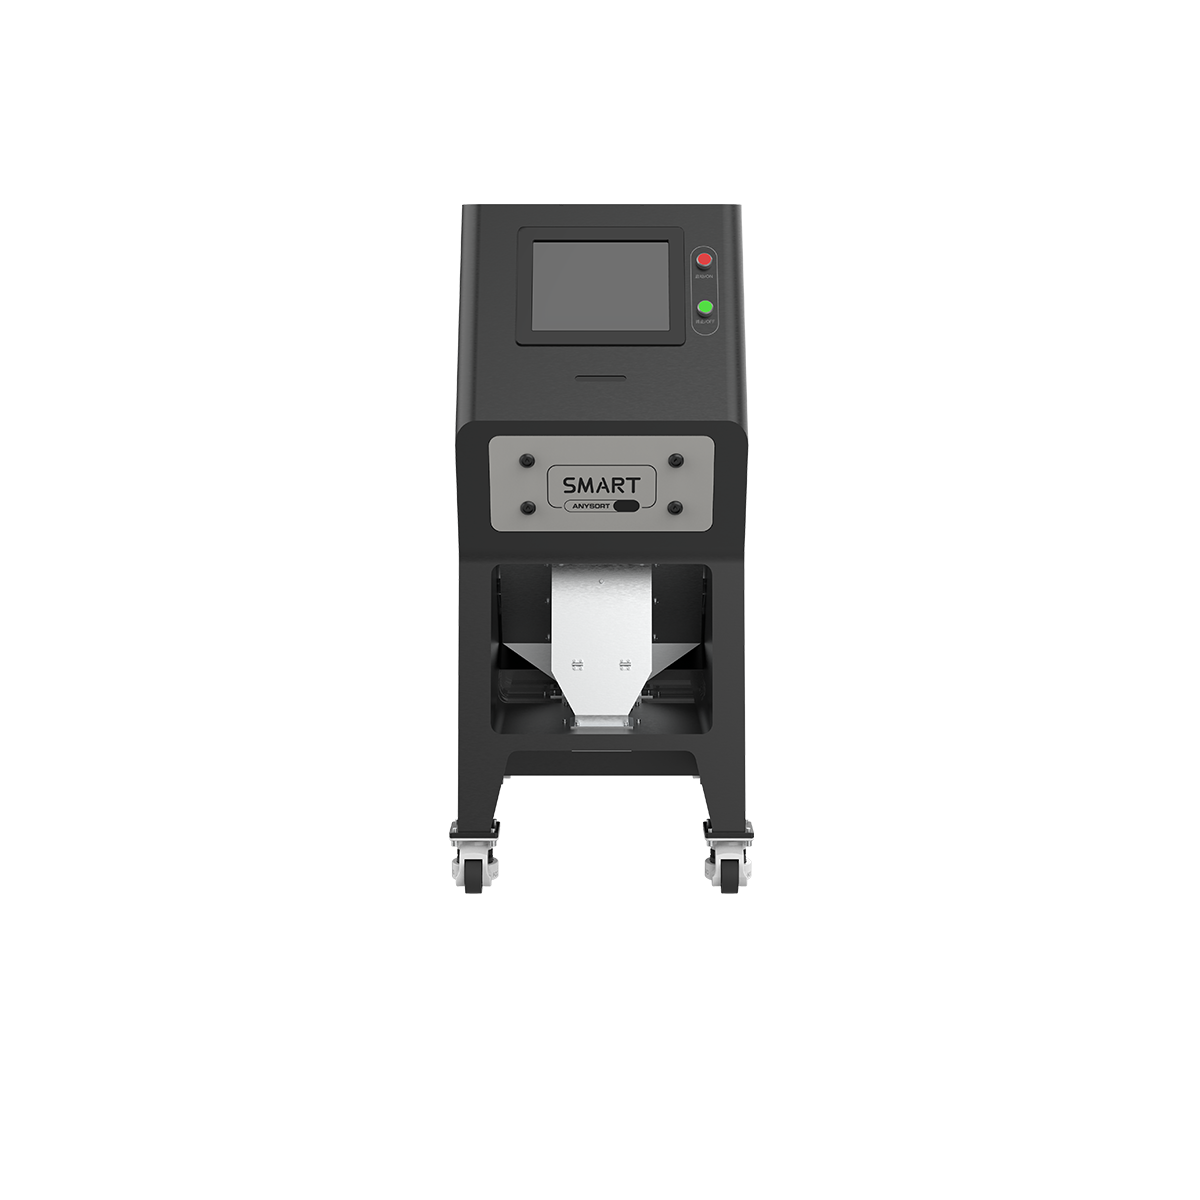
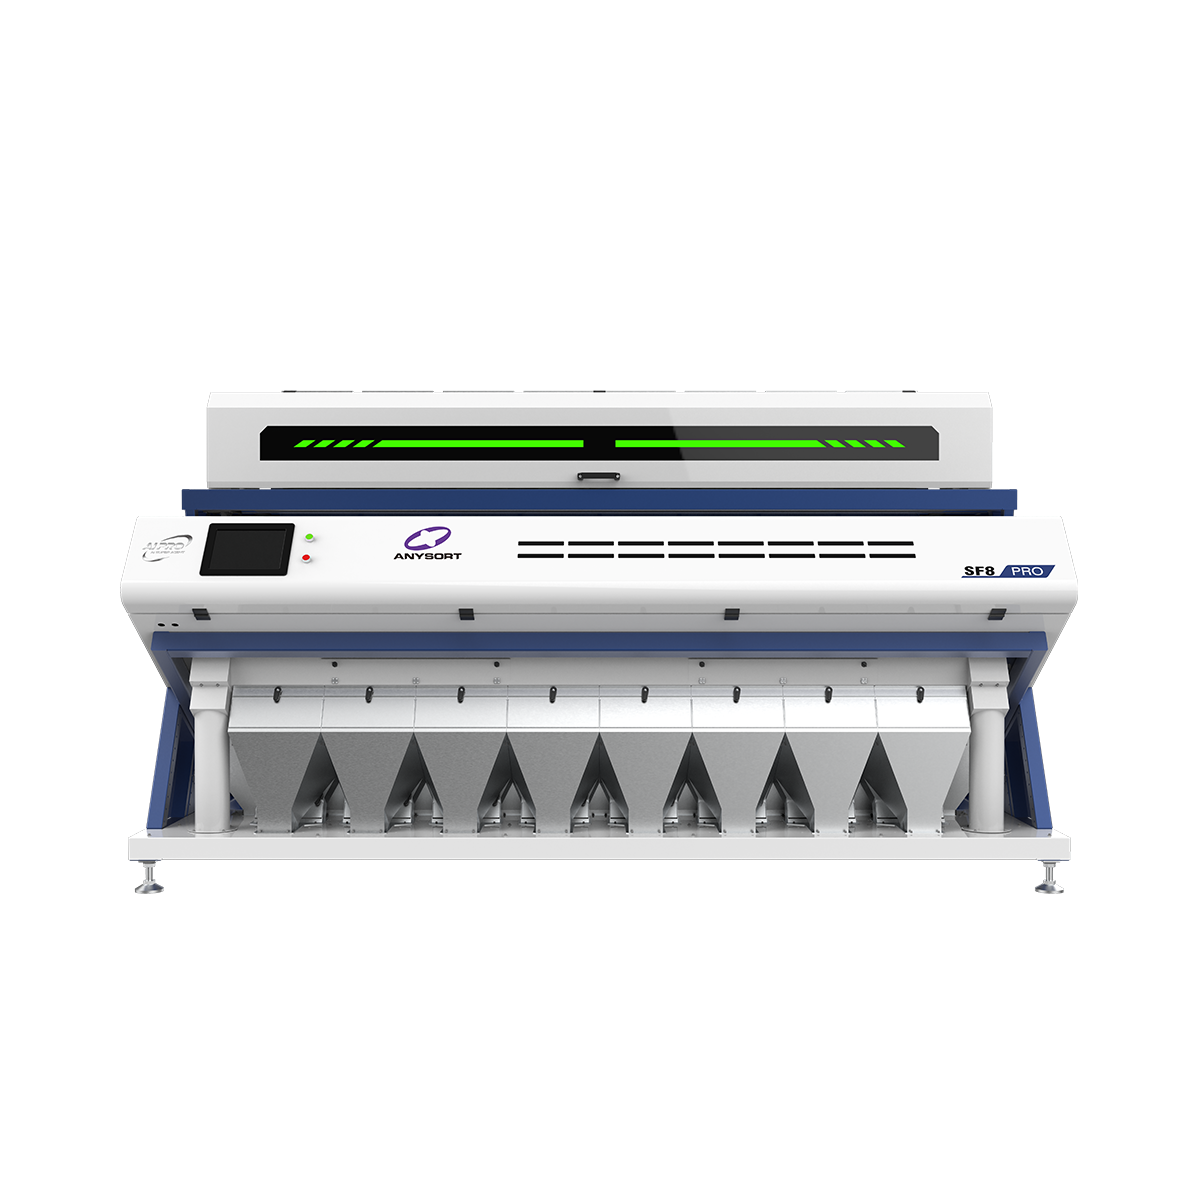
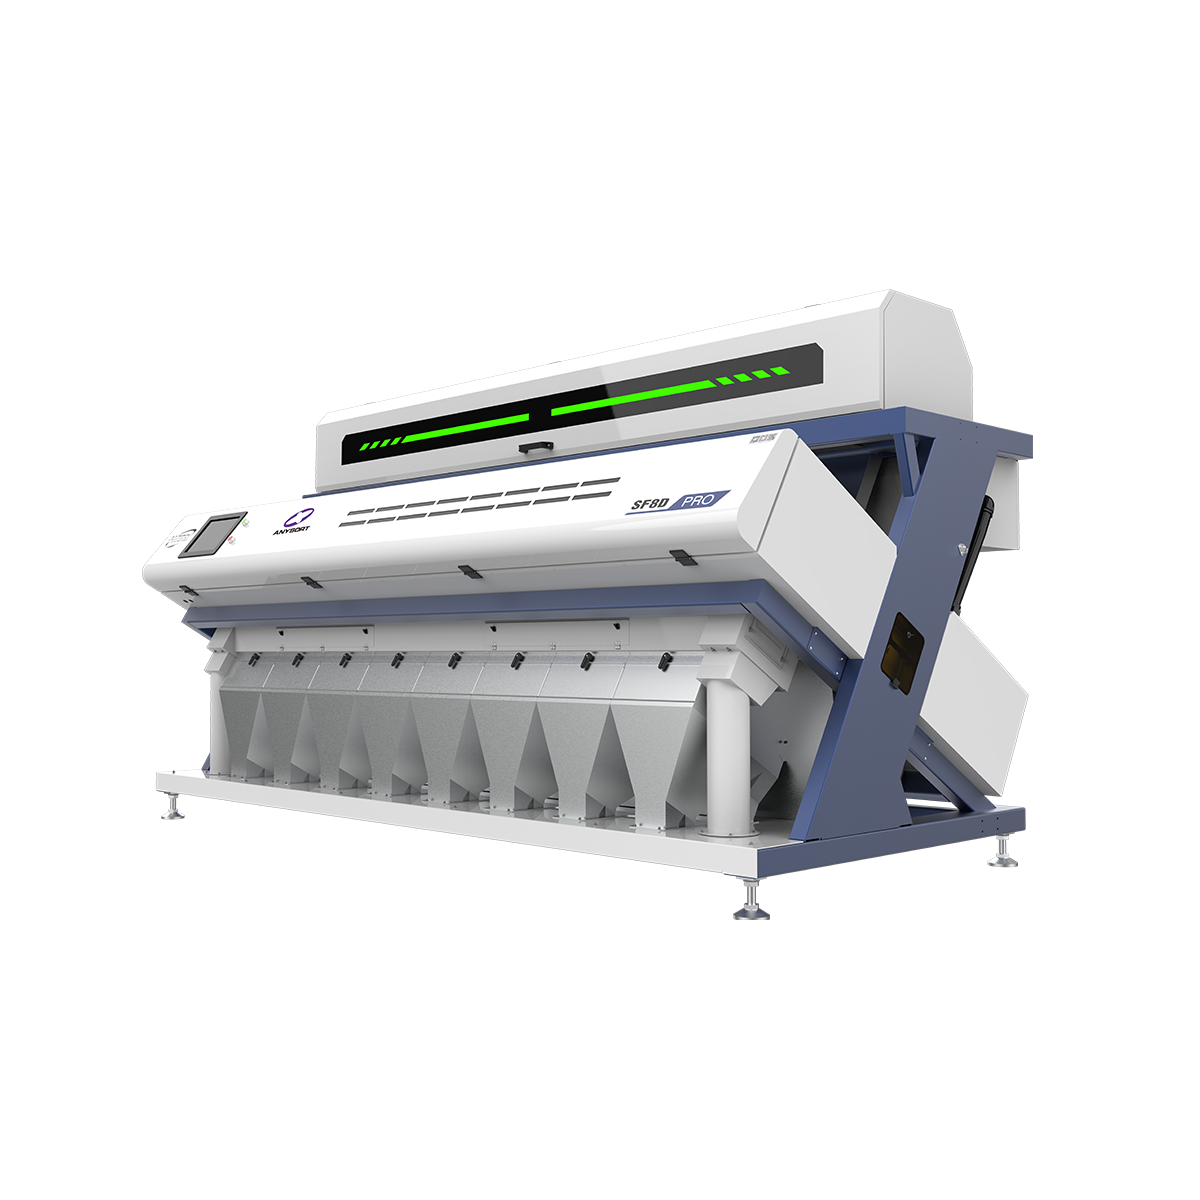
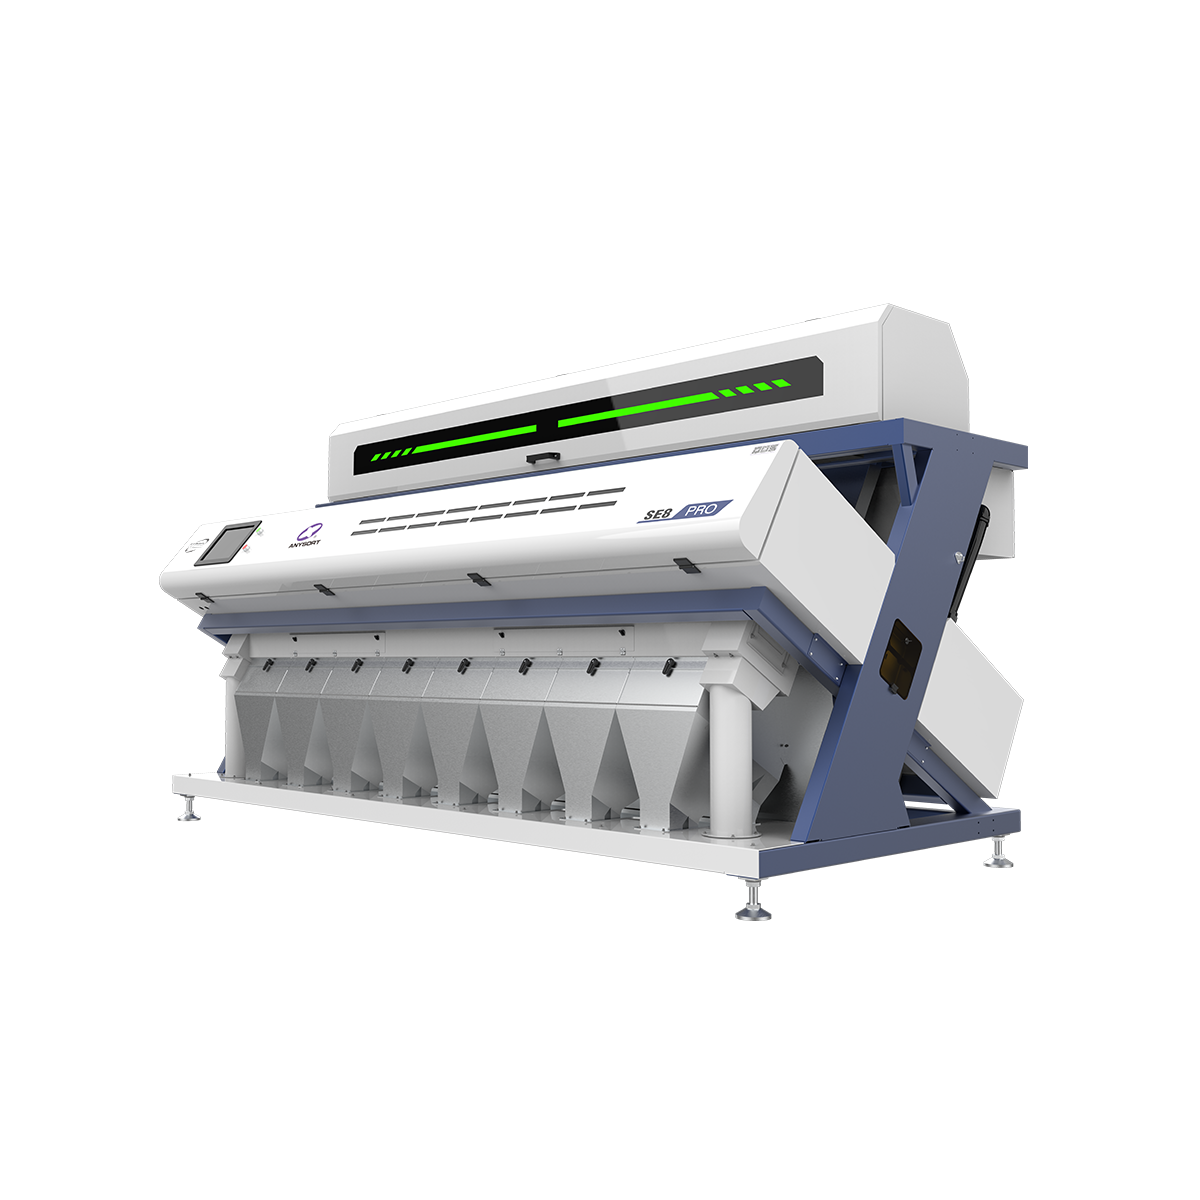
Ein Hersteller von Reis-Farbsortiermaschinen spezialisiert sich auf die Produktion fortschrittlicher optischer Sortierausrüstung, die entwickelt wurde, um Reiskörner nach Farbe, Größe und Qualität zu trennen. Diese Maschinen nutzen Spitzentechnologie, um verfärbte, beschädigte oder fremde Partikel aus Reispartien mit außergewöhnlicher Präzision zu identifizieren und zu entfernen. Der Hersteller von Reis-Farbsortiermaschinen liefert Lösungen, die die Produktqualität verbessern und gleichzeitig die betriebliche Effizienz in Reisverarbeitungsanlagen sicherstellen. Die Kernfunktion der Geräte eines solchen Herstellers besteht darin, hochauflösende Kameras und künstliche Intelligenz einzusetzen, um Tausende von Körnern pro Sekunde zu scannen. Das System erkennt Farbunterschiede und identifiziert gelbe Körner, gebrochene Stücke, Steine sowie andere Verunreinigungen, die die Marktfähigkeit beeinträchtigen. Sobald diese erkannt sind, werden sie mithilfe pneumatischer oder mechanischer Auswurfsysteme sofort entfernt. Technologische Merkmale umfassen fortschrittliche Bildverarbeitungsalgorithmen, multispektrale Erkennungsfunktionen sowie intelligente Sortierlogik. Ein professioneller Hersteller von Reis-Farbsortiermaschinen integriert maschinelle Lernsysteme, die die Genauigkeit kontinuierlich verbessern. Die Ausrüstung verarbeitet verschiedene Reissorten – von Langkorn- bis Kurzkornreis – ohne umfangreiche Neujustierung. Anwendungsgebiete umfassen kommerzielle Reismühlen, genossenschaftliche Verarbeitungszentren, exportorientierte Anlagen sowie Spezialverarbeiter für Getreide. Moderne Hersteller von Reis-Farbsortiermaschinen entwickeln Maschinen, die sowohl für kleinere Betriebe als auch für große industrielle Komplexe geeignet sind. Diese Systeme unterstützen die Zertifizierung von Bio-Reis, die Herstellung von Premium-Qualitäten sowie die Einhaltung von Exportqualitätsstandards. Der Hersteller von Reis-Farbsortiermaschinen bietet umfassende Lösungen, die den Durchsatz steigern und gleichzeitig Arbeitskosten sowie Abfall reduzieren. Die Investition in diese Technologie sichert einen Wettbewerbsvorteil auf dem globalen Reismarkt und gewährleistet die konsequente Erfüllung internationaler Qualitätsstandards.

 EN